English
 中文简体
 Product Category
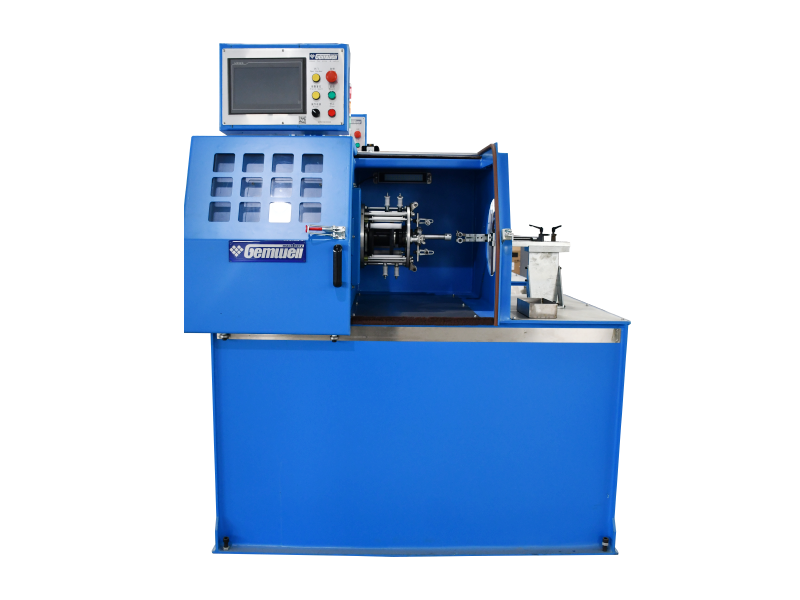
Center Rotary Wrapping je kľúčový postup v procese výroby drôtu pre kábel na prenos dát k
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Center Rotary Wrapping je kľúčový postup v procese výroby drôtu pre kábel na prenos dát k
Read More +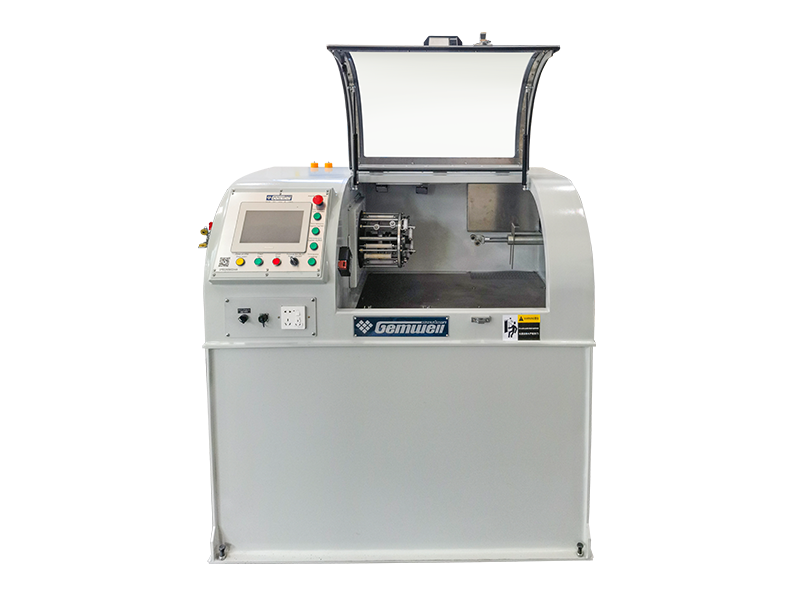
Product Category
Vojenský priemysel je hlavnou aplikačnou oblasťou fázovo stabilných káblov, ako sú radary
Read More +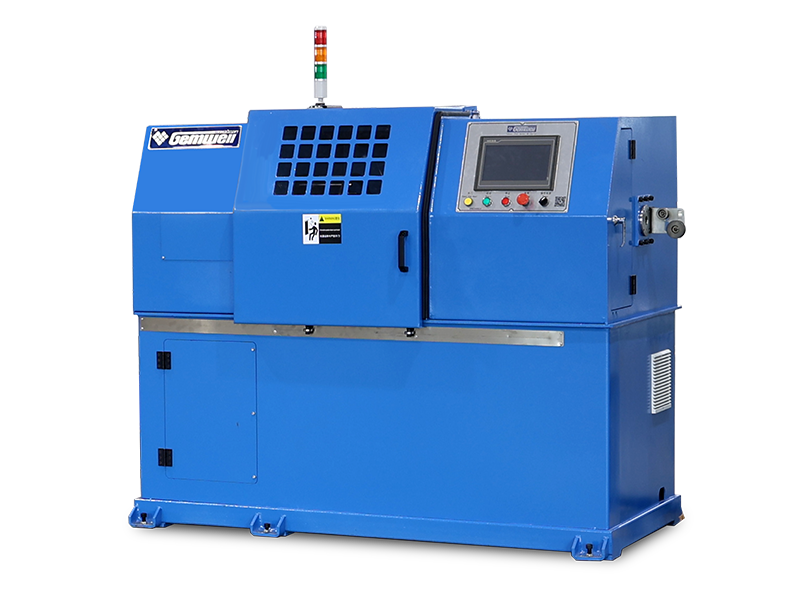
Product Category
V posledných rokoch sa výrazne vyvinuli nové energetické vozidlá, ktoré sa vyznačujú výr
Read More +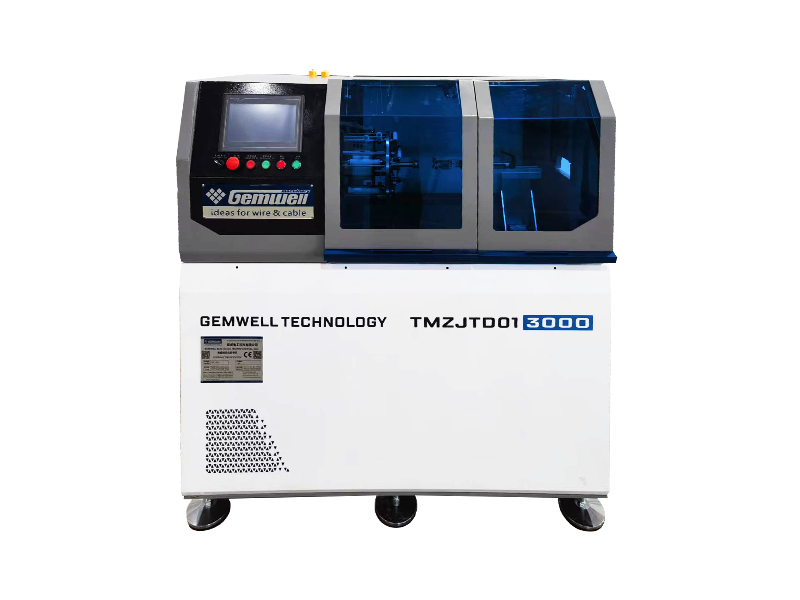
Product Category
Ultrajemné drôty sa používajú v rôznych oblastiach, ako sú mobilné telefóny, notebooky,
Read More +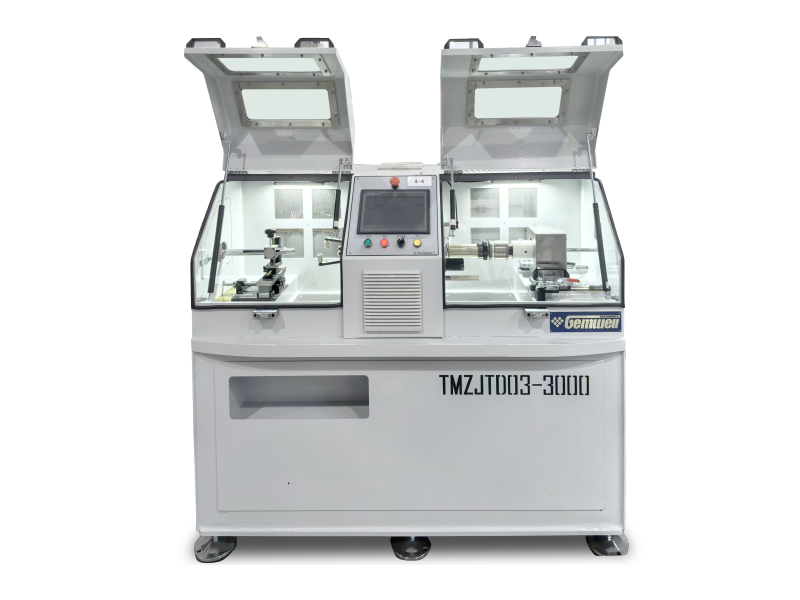
Product Category
S popularizáciou 5G, internetu vecí, AI, nových energetických mobilných zariadení, VR/AR, d
Read More +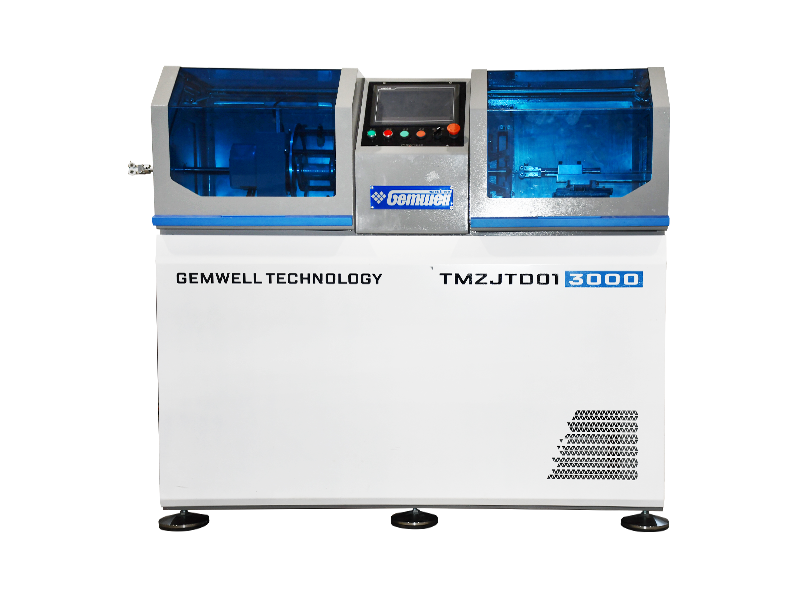
Product Category
Ultrajemné drôty sa používajú v rôznych oblastiach, ako sú mobilné telefóny, notebooky,
Read More +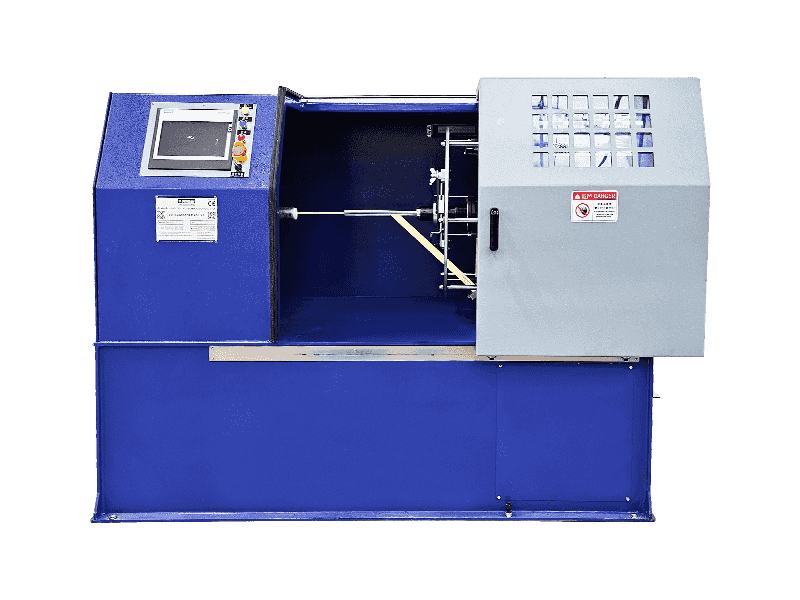
Product Category
Sľuda má vlastnosti odolnosti voči kyselinám a zásadám, odolnosti voči koróne a odolnosti
Read More +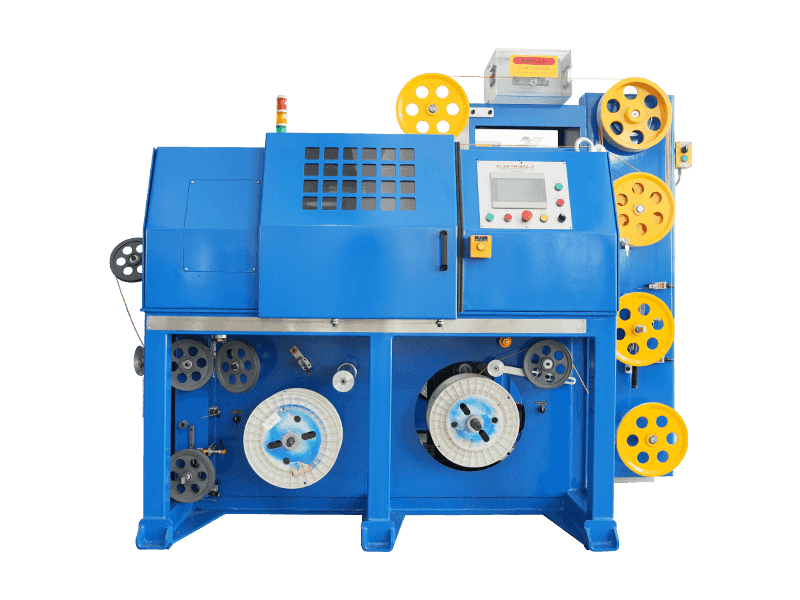
Product Category
Slovo „Litz“ pochádza z nemeckého „Litzendraht“. Vysokofrekvenčný Litz drôt je vyrob
Read More +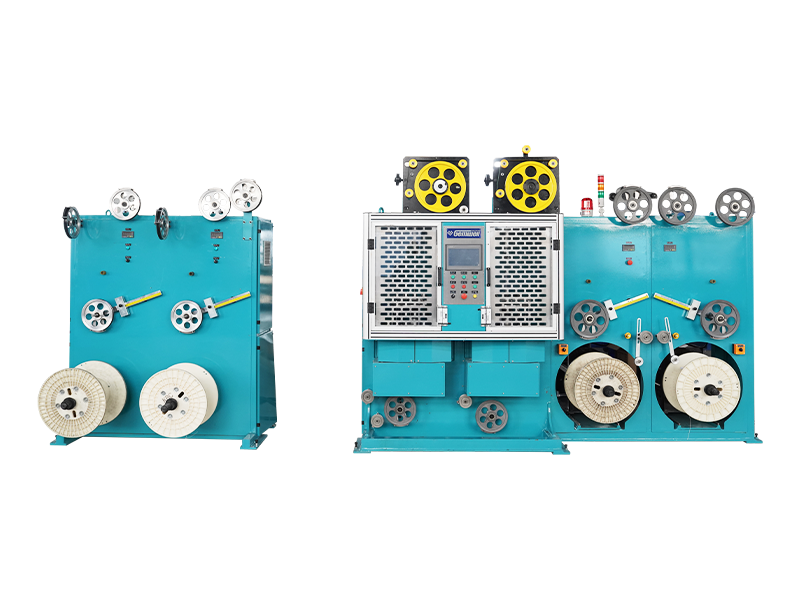
Product Category
Na prenos dátových signálov sa používajú hlavne vysokofrekvenčné káble. Vysielacia frekv
Read More + Pokrytie povrchu drôtu a kábla pásovými materiálmi je jedným z dôležitých procesov v linke na výrobu drôtov, ktorá má funkcie izolácie, tienenia, izolácie, požiarnej odolnosti a teplotnej odolnosti. Spôsoby balenia zahŕňajú špirálové balenie, ťahanie (bočné) balenie a pozdĺžne balenie.
Špirálové ovíjanie znamená, že jadrový drôt sa neotáča, zatiaľ čo sa zvlákňovacia a páskovacia hlava otáča sústredne okolo jadrového drôtu. Pásový materiál je špirálovito obalený okolo jadrového drôtu kruhovým rotačným pohybom lepiacej hlavy a lineárnym ťahovým pohybom navijaka. Uhol ovíjania je vo všeobecnosti okolo 30-60 stupňov a pomer prekrývania sa dá nastaviť v rozsahu 0-80%.
Vlečné (bočné) ovíjanie sa týka otáčania jadrového drôtu. Pásový materiál je vťahovaný (navíjaný) zo strany s rotujúcim jadrovým drôtom. Uhol ovíjania je vo všeobecnosti okolo 30-60 stupňov a pomer prekrývania sa dá dosiahnuť iba nahradením pásových materiálov rôznych šírok.
Pozdĺžne ovíjanie znamená, že sa jadrový drôt ani pásový materiál neotáčajú. Jadrový drôt a pásové materiály sú lineárne ťahané navijakom súčasne a postupne premieňajú pásový materiál na tvarovací balík cez pozdĺžnu obaľovaciu formu. Uhol ovíjania je 90 stupňov a pomer prekrývania (všeobecne okolo 5 až 10 %) sa dosiahne nahradením pásových materiálov rôznych šírok.
Bežne používané lepiace materiály zahŕňajú hliníkovú fóliovú pásku, mylarovú pásku, medenú fóliovú pásku, polytetrafluóretylénovú pásku, sľudovú pásku, polyimidovú pásku, polyesterovú pásku atď. Všeobecná výrobná linka na ovíjanie drôtenou páskou pozostáva hlavne z odvíjania, lepiacej hlavy, navijaka a navíjania. Vo vyššie uvedenom procese sú pridané niektoré pomocné zariadenia v závislosti od typu lepiacich materiálov a podrobných špecifikácií hotového drôtu. Stroj na páskovanie drôtu je k dispozícii pre vertikálnu alebo horizontálnu konštrukciu. Vertikálna konštrukcia je vhodná pre malé káble a horizontálny ovíjací stroj je kompaktnejší s veľkými aj malými káblami.
Metódy ovinovania zahŕňajú ovíjanie medzerou, ovíjanie tupým švom a ovíjanie prekrývaním. Ovinutie medzery znamená, že medzi predchádzajúcim a nasledujúcim okrajom špirálovej pásky je určitá medzera. Ovinutie tupým švom znamená, že okraje susednej špirálovej baliacej pásky sú navzájom tesne spojené. Prekrývajúce sa ovíjanie znamená, že keď sú pásové materiály obalené, predchádzajúci špirálový okraj pásu je pokrytý nasledujúcim. Prekrývajúce sa obaľovanie je bežne používaná metóda v drôtovom a káblovom priemysle. Vo všeobecnosti je pomer prekrývania väčší ako 67 % pre jednovrstvové balenie a väčší ako 40 % pre dvojvrstvové balenie. Keď sa použije dvojvrstvová alebo viacvrstvová, smery balenia by mali byť opačné pre každú susednú vrstvu.
Technické parametre ovinovacieho procesu zahŕňajú smer páskovania, stúpanie, uhol, rýchlosť navijaka, rýchlosť otáčania páskovacej hlavy, napätie páskovania atď. Rozstup pásku sa vzťahuje na vzdialenosť, o ktorú sa jadro drôtu posunie v axiálnom smere po jednom otočení ovíjacou hlavou. Rýchlosť otáčania procesu ovíjania sa vzťahuje na rýchlosť otáčania lepiacej hlavy. Uhol lepenia sa vzťahuje na uhol medzi kolmou osou čiary pohybu drôtu a ovíjacou páskou z lepiacej hlavy. Napätie lepiacej pásky sa vzťahuje na ťahovú silu vyvíjanú v bode lepenia na baliacu pásku, ktorá prechádza vodiacim kolesom. Smer páskovania, stúpanie, napätie a hotový vonkajší priemer sú hlavné parametre počas procesu obaľovania drôtu a uhol páskovania je hlavným parametrom pre konštrukciu a výrobu páskovacieho stroja. Hrúbka a pomer prekrývania pásky sú určené na základe vonkajšieho priemeru drôteného jadra a hotového drôtu. Šírka pásky môže byť tiež určená na základe vonkajšieho priemeru vodiča, pomeru prekrytia a uhla pásky. Pri známej šírke pásky je možné zvoliť správnu rozteč pásky, aby sa splnili požiadavky na prekrytie.
Stabilita napätia balenia určuje kvalitu a výkon hotového výrobku. Nerovnomerné napätie ovíjania alebo neprimerané nastavenie napätia ovíjania spôsobí chyby, ako je nerovnomerná farba, záhyby a „hady“ na povrchu drôtu. Nastavenie napätia pásky závisí od pevnosti v ťahu ovíjacieho materiálu a od napätia drôteného jadra. Druh materiálu, šírka a hrúbka baliaceho materiálu určujú jeho pevnosť v ťahu. Preto sa pre rôzne špecifikácie baliaceho materiálu alebo drôteného jadra nastavenia napätia pásky líšia.
Napnutie pásky zahŕňa typ pasívneho elektromagnetického napätia a typ aktívneho napätia serva. Pasívny typ využíva magnetickú práškovú spojku alebo hysteréznu spojku ako napínací prvok, ktorý sleduje spotrebu vonkajšieho priemeru podložky alebo cievky odpichového materiálu pomocou merača alebo počítania otáčok. Elektrický riadiaci systém simuluje zníženie aktuálneho výstupného napätia napínacieho prvku. Pri tejto metóde riadenia napätia je napätie relatívne stabilné a môže v zásade spĺňať požiadavky bežnej výroby drôtených obalov v káblovom priemysle. Má jednoduchú štruktúru s ekonomickou a dostupnou cenou. Aktívny typ je rozdelený na typ s tromi servo tanečnicami a typ s valcovým ražňom. Hlavnou črtou trojservotanečného typu je jeho napínacia tanečnica. Servomotor poskytuje pohyb a napätie napínaciemu tanečníkovi a generuje dynamickú spätnú väzbu PID, aby udržal odplatu pri konštantnej rýchlosti. Napätie zostáva počas procesu lepenia konštantné a nie je ovplyvnené spotrebou vonkajšieho priemeru misky na materiál. Kotúčový valčekový pľuzgier nemá napínaciu tanečnicu. Potom, čo je pásový materiál vytiahnutý z podnosu na materiál cez hnacie koleso, je okamžite obalený okolo drôteného jadra. Napnutie pásky sa nastavuje podľa požadovaného vonkajšieho priemeru hotového drôtu. Vonkajší priemer hotového drôtu je na ovládacom paneli nastavený ako konštantný, preto napätie pásky zostáva konštantné počas celej procedúry. Mechanické štruktúry týchto dvoch páskovacích strojov aktívneho typu sú odlišné, ale oba typy majú vynikajúce vlastnosti. Vzhľadom na komplexnú mechanickú štruktúru, pokročilú hardvérovú a softvérovú konfiguráciu riadiaceho systému má páskovací stroj aktívneho typu vysoké výrobné náklady. Môže však spĺňať prísne požiadavky na kvalitu balenia v priemysle drôtov a káblov s efektívnou rýchlosťou blízkou a vysokým nákladovým výkonom. Je obzvlášť vhodný pre drôtené a káblové výrobky, ktoré vyžadujú komplexné elektrické testovanie.
S pokrokom vedy a techniky musia páskovacie stroje napredovať smerom k vysokému výkonu, vysokej účinnosti, vysokej spoľahlivosti a vysokej inteligencii. Ako prieskumník nových technológií baliacich pásových materiálov v globálnom poli drôtov a káblov sa Gemwell Technology stále zameriava na technologické inovácie a pokrok. Technológia Gemwell pre vás vytvorí kvalitnejší stroj na páskovanie drôtov.

Čas založenia

Plocha budovy (m²)

Počet zamestnancov

Duševné vlastníctvo
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A vysokovýkonný drôtový extrudér je chrbticou každého káblového závodu, ktorý vyrába vodiče s veľkým priemerom alebo s
Read More +
2026-09-07
Webmaster
Čo znamená Bunch Stranding Zväzkové splietanie je spôsob konštrukcie vodičov, pri ktorom sa dva alebo viac holých drôtov krútia
Read More +
2026-09-04
Webmaster
O spoločnosti GEMWELL Srdečne sa tešíme na Vašu návštevu, Hala E2, stánok č.A41 a upozorní na naše najnovšie
Read More +
2026-08-31
Webmaster
Kde sa v skutočnosti rozhoduje o kvalite káblovej steny Z chladiaceho žľabu vychádza 0,5 mm² stavebný drôt izolovaný PVC s rozdie
Read More +
2026-08-27
Webmaster
Pre káble Twinax v AI serveroch je zníženie efektívnej Dk izolácie (vzduch ≈1, FEP≈2,1) kľúčom k zníženiu vysokofrekvenčných strát
Read More +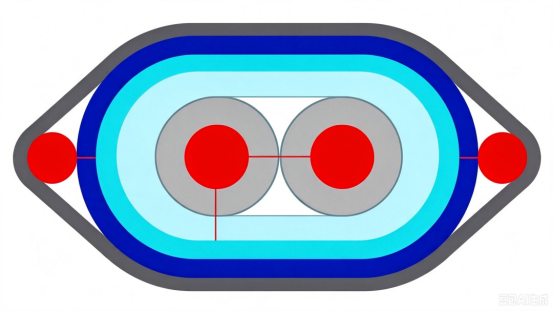 FAQ
Sieťové káble CAT7 a CAT8 sa líšia najmä prenosovou rýchlosťou a frekvenciou.
CAT7 podporuje prenosové rýchlosti až 10 Gbps s frekvenciou 600 MHz, zatiaľ čo CAT8 podporuje rýchlosti až 25 Gbps alebo 40 Gbps s frekvenciou 2000 MHz.
Počas výroby by sa mali používať vysokokvalitné materiály vodičov, vzdialenosť medzi pármi a hrúbka izolácie by sa mali prísne kontrolovať, mali by sa použiť účinné techniky tienenia, ako je dvojvrstvové tienenie, aby sa znížili presluchy a vonkajšie rušenie, čím sa zabezpečí integrita signálu.
Mali by sa použiť dvojvrstvové tieniace štruktúry s vnútornou vrstvou z hliníkovej fólie a vonkajšou vrstvou z pletenej sieťoviny, aby sa zlepšila schopnosť kábla proti rušeniu; zároveň by sa malo optimalizovať usporiadanie párov a zväčšiť rozostupy medzi pármi, aby sa znížili presluchy.
Optimalizáciou párovej geometrie, presným riadením impedančného prispôsobenia, použitím vysokokvalitných izolačných materiálov a použitím účinných techník tienenia možno minimalizovať stratu spätného chodu, aby sa zabezpečila integrita signálu.
Automatická napínacia dráha a ovládanie pomáhajú udržiavať konzistentné napätie počas celého procesu balenia, zaisťujú rovnomerné pokrytie, vyhýbajú sa kolísaniu napätia počas spotreby pásky, čím znižujú poruchovosť.
Káble PCIe 6.0 a PCIe 7.0 sa líšia prenosovou rýchlosťou a požiadavkami na integritu signálu. PCIe 6.0 využíva modulačnú technológiu PAM4 s prenosovou rýchlosťou až 64 GT/s, zatiaľ čo PCIe 7.0 ďalej zvyšuje prenosovú rýchlosť, využíva pokročilejšie modulačné technológie a vyžaduje vyššiu integritu signálu a nižšiu latenciu.
Mali by sa zvoliť nízkostratové materiály vodičov, optimalizovať geometrickú štruktúru párov, znížiť presluchy medzi pármi, používať vysokokvalitné izolačné materiály a prísne kontrolovať výrobné procesy, aby sa znížilo oneskorenie a útlm signálu.
Presným riadením priemeru vodiča, hrúbkou izolácie a rozostupom medzi pármi a použitím analyzátorov impedancie na monitorovanie v reálnom čase, čím sa zabezpečí, že impedancia kábla bude v špecifikovanom rozsahu, aby sa zabránilo odrazu a strate signálu.
Použitie efektívnej technológie tienenia, ako je dvojvrstvové tienenie, použitie materiálov vodičov s nízkym odporom, optimalizácia geometrie páru vodičov, zníženie elektromagnetického úniku a kontrola úrovne EMI vodiča.
Vysoké prenosové rýchlosti vyžadujú prísnejšiu kontrolu integrity signálu, čo si vyžaduje použitie materiálov vodičov s nízkou stratou, presné riadenie geometrie párov a zníženie presluchov a oneskorenia, aby sa splnili požiadavky na vysokorýchlostný prenos.
Izolačné materiály s nízkou dielektrickou konštantou a tangentom s nízkou stratou, ako je PTFE alebo PI, by sa mali zvoliť na zníženie útlmu a oneskorenia signálu.
Pomocou Time Domain Reflectometry (TDR) a ďalších testovacích zariadení možno v reálnom čase monitorovať oneskorenie káblového prenosu, aby sa zabezpečilo, že je v špecifikovanom rozsahu, čím sa zabráni problémom s kvalitou prenosu signálu.
Presná kontrola priemeru vodiča a hrúbky izolácie, optimalizácia usporiadania párov, zníženie presluchov medzi pármi a použitie materiálov vodičov s nízkym odporom môžu účinne kontrolovať odpor a indukčnosť kábla.
Pomocou spektrálnych analyzátorov a iných testovacích zariadení možno v reálnom čase monitorovať rýchlosť káblového prenosu, aby sa zabezpečilo, že spĺňa konštrukčné požiadavky, čím sa zabráni problémom s kvalitou prenosu signálu.
Regulácia teploty extrudéra priamo ovplyvňuje kvalitu izolačnej alebo plášťovej vrstvy. Príliš vysoká alebo príliš nízka teplota spôsobí nestabilné vlastnosti materiálu a ovplyvní celkovú kvalitu kábla.
Stúpanie splietacieho stroja určuje pružnosť a pevnosť v ťahu splietaného drôtu. Kratší rozstup zvyšuje flexibilitu, zatiaľ čo dlhší rozstup zvyšuje pevnosť v ťahu.
Q1: Aký je základný pracovný princíp stroja na lepenie drôtu? Ako zvyšuje efektivitu v priemyselných aplikáciách?
A1: Jadro a stroj na páskovanie drôtov je automaticky a presne omotať izolačnú pásku (ako je PVC alebo polyesterová páska) okolo drôtov alebo káblov na zvýšenie elektrickej izolácie a mechanickej ochrany. Jeho prevádzka sa spolieha na synchrónny riadiaci systém, kde mechanizmus podávania drôtu presne riadi rýchlosť podávania drôtu, zatiaľ čo mechanizmus navíjania pásky používa servomotor na nastavenie napätia, aby sa zabezpečilo rovnomerné navíjanie pásky. V praxi v spoločnosti Gemwell Electrical Technology (Jiangsu) Co., Ltd., tento stroj zlepšil efektivitu výroby o 20 % až 30 % optimalizáciou parametrov rýchlosti a napätia, najmä vo vysokofrekvenčných aplikáciách, ako sú automobilové káblové zväzky a výroba káblov pre domáce spotrebiče, čím sa eliminovali manuálne chyby a odpad. Gemwell zdôrazňuje, že prostredníctvom diskusií s potrebami zákazníkov možno veľkosť zariadenia prispôsobiť tak, aby vyhovovala priepustnosti výrobnej linky. Napríklad malý stroj je vhodný pre malosériové zákazkové káble, zatiaľ čo veľký stroj je určený pre rozsiahle priemyselné aplikácie, ktoré umožňujú bezobslužnú nepretržitú prevádzku.
Otázka 2: Prečo je fáza analýzy požiadaviek taká kritická pri navrhovaní a nasadzovaní stroja na rezanie drôtov? Ako Gemwell zabezpečuje výkon zariadenia prostredníctvom tohto procesu? A2: Analýza požiadaviek je základom, pretože výkon stroja na rezanie drôtu priamo závisí od hlbokého pochopenia špecifického scenára zákazníka. Táto fáza zahŕňa vyhodnotenie typu káblového zariadenia (napr. jednožilové alebo viacžilové), výrobného rozsahu (napr. tisíce alebo desaťtisíce metrov za deň), toku procesu (napr. integrácia pred páskou alebo po procese) a cieľovú efektivitu výroby (napríklad počet drôtov prelepených páskou za minútu). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) vedie viacero technických dialógov so zákazníkmi na začiatku projektu so zameraním na tieto kľúčové dimenzie. Diskutujú napríklad o tom, či rozsah priemerov káblov ovplyvňuje presnosť lepenia alebo ako ciele efektívnosti výroby riadia výber stroja. Táto podrobná analýza umožňuje spoločnosti Gemwell identifikovať potenciálne prekážky, ako je potreba zvýšenej odolnosti voči vlhkosti v prostrediach s vysokou vlhkosťou. To zaisťuje stabilnú prevádzku v reálnych aplikáciách, znižuje poruchovosť a predlžuje životnosť stroja.
Otázka 3: Na základe výsledkov analýzy požiadaviek, aké kľúčové technické rozhodnutia sú zahrnuté vo fáze návrhu systému? Aké sú jedinečné výhody Gemwell v oblasti automatizácie a riadenia?
A3: Jadrom fázy návrhu systému je integrácia pokročilých technológií na dosiahnutie efektívnej a spoľahlivej prevádzky. To zahŕňa výber vhodného riadiaceho systému automatizácie (ako je PLC alebo ovládač pohybu), typu snímača (ako je fotoelektrický alebo kódovač) a ovládača (ako je servopohon). Návrh pracovného toku vyžaduje optimalizovanú logiku cesty, ako je synchronizácia načasovania podávania drôtu a navíjania pásky, aby sa predišlo naťahovaniu materiálu alebo jeho zlomeniu. Na dátovú komunikáciu sa používajú protokoly priemyselného Ethernetu alebo Modbus, ktoré umožňujú výmenu údajov v reálnom čase medzi strojom a systémom vyššej úrovne (ako je MES) na monitorovanie parametrov, ako sú odchýlka napätia a výrobné štatistiky. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) v tomto ohľade zdôrazňuje modulárny dizajn: Analýzou potrieb zákazníkov si môžu vybrať vysokovýkonný servosystém, ktorý bude zodpovedať úlohám s vysokou presnosťou navíjania pásky, alebo integrovať algoritmy prediktívnej údržby na zníženie prestojov. Pri systémovej integrácii sa Gemwell zameriava na kompatibilitu, ktorá zabezpečuje bezproblémovú integráciu stroja do výrobnej linky a zlepšuje celkovú efektivitu OEE (Overall Equipment Effectiveness).
Q4: Ako ovplyvňuje procesný tok stroja na rezanie drôtov kvalitu konečného produktu? Ako Gemwell zlepšuje spoľahlivosť a konzistentnosť prostredníctvom optimalizácie procesov?
A4: Procesný tok je kľúčovým faktorom pri určovaní kvality izolácie drôtu, vrátane predbežnej montáže pásky, kontroly napätia, kalibrácie uhla navíjania a koncovej úpravy. Akákoľvek odchýlka, ako napríklad nerovnomerné napätie, môže spôsobiť uvoľnenie alebo prekrytie pásky, čo môže viesť k riziku elektrického skratu. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) počas diskusií o dopyte starostlivo vyhodnocuje špecifikácie produktov zákazníkov. Napríklad tenkostenné káble vyžadujú nastavenie nízkeho napätia, aby sa zabránilo deformácii, zatiaľ čo aplikácie s vysokou teplotou vyžadujú teplu odolnú pásku. Prostredníctvom návrhu systému Gemwell zahŕňa mechanizmus spätnej väzby s uzavretou slučkou: monitorovanie údajov snímača napätia v reálnom čase automaticky upravuje rýchlosť servomotora, aby sa zabezpečila rovnomernosť vinutia v rozmedzí ±0,1 mm. Okrem toho je efektívnosť výroby optimalizovaná prostredníctvom zjednodušených procesov, ako je napríklad integrácia systému automatickej výmeny pásky, ktorá znižuje ručné zásahy a umožňuje stroju udržiavať viac ako 99 % konzistenciu produktu v nepretržitej prevádzke, čím sa výrazne znižuje miera prepracovania.
Otázka 5: Prečo sú dátová komunikácia a systémová integrácia kľúčové pre stroje na rezanie drôtov v moderných výrobných linkách? Ako Gemwell demonštruje túto výhodu v konkrétnych praktikách?
A5: Dátová komunikácia a systémová integrácia sú jadrom inteligentnej výroby. Zabezpečujú, že sa stroje dokážu prispôsobiť zmenám prostredia a spolupracovať s celou výrobnou linkou. Napríklad pomocou protokolov priemyselného internetu vecí (IIoT) môžu zariadenia na odpichovanie drôtov nahrávať prevádzkové údaje v reálnom čase (ako je spotreba energie alebo chybové kódy), čím podporujú vzdialenú diagnostiku a preventívnu údržbu. Systémová integrácia zahŕňa prepojenie s upstream (ako sú extrudéry) a downstream (ako je testovacie zariadenie), aby sa umožnilo zdieľanie údajov (ako sú informácie o veľkosti drôtu) a zabránilo sa výrobným medzerám. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) navrhuje prispôsobené integračné riešenia na základe rozsahu zákazníka. Pre veľké závody sa OPC UA používa na umožnenie medzisystémovej komunikácie a zlepšenie transparentnosti údajov; pre menšie aplikácie sú rozhrania zjednodušené, aby sa znížili náklady. Skúsenosti spoločnosti Gemwell ukázali, že táto integrácia môže zvýšiť efektivitu stroja o 15 %. Analýza údajov môže tiež optimalizovať plány údržby, ako je predpovedanie času vyčerpania pásu a zníženie neplánovaných prestojov.
Otázka 6: Aké sú kľúčové inovačné priority spoločnosti Gemwell pre stroje na rezanie drôtov, čeliac rôznym potrebám priemyslu? Ako tieto výzvy riešia skutočné problémy používateľov?
A6: Inovácie sa zameriavajú na adaptabilitu a udržateľnosť s cieľom riešiť problémy zákazníkov v oblasti efektívnosti, nákladov a dodržiavania predpisov. Spoločnosť Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identifikovala trendy, ako je ekologická výroba prostredníctvom analýzy dopytu, čo vedie k vývoju energeticky úsporných pohonných systémov (ako je riadenie s premenlivou frekvenciou) a znižuje spotrebu energie o 30 %. Okrem toho, aby sa vyriešila zložitosť procesu, posilnili modulárny dizajn, ktorý umožňuje rýchlu výmenu komponentov (ako sú zvitky rôznych šírok pásov) a zvyšuje flexibilitu zariadenia. Pri systémovej integrácii Gemwell uprednostňuje rozhodovanie s pomocou AI (a zároveň sa vyhýba nadmernej automatizácii), ako je napríklad optimalizácia parametrov vinutia na základe historických údajov, aby sa riešili výkyvy veľkosti šarže. Tieto iniciatívy, založené na hĺbkových rozhovoroch so zákazníkmi, zaisťujú, že stroje Gemwell sú nielen technologicky vyspelé, ale tiež priamo riešia skutočné problémy, ako je znižovanie plytvania surovinami a skrátenie času na zmenu modelu, čo v konečnom dôsledku podporuje používateľov pri dosahovaní cieľov štíhlej výroby.
 Custom Wire Taping Machine Manufacturers