English
 中文简体
 Product Category
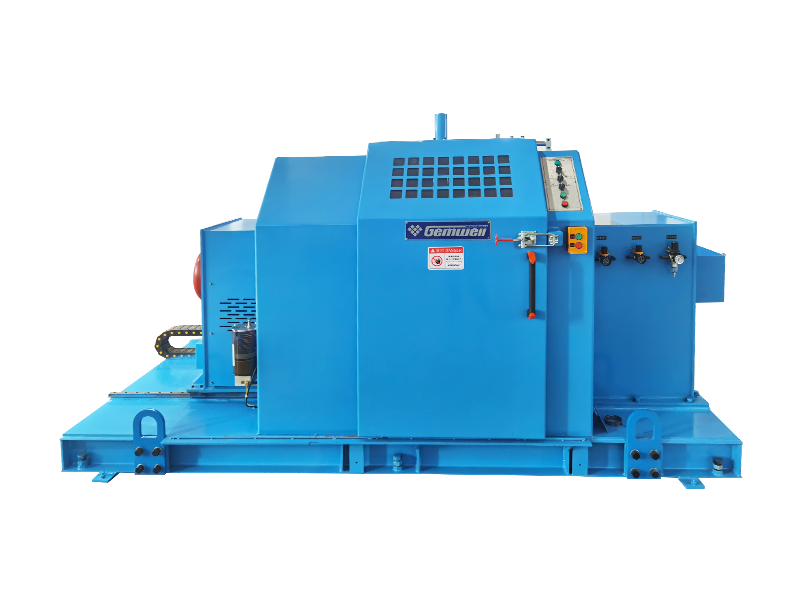
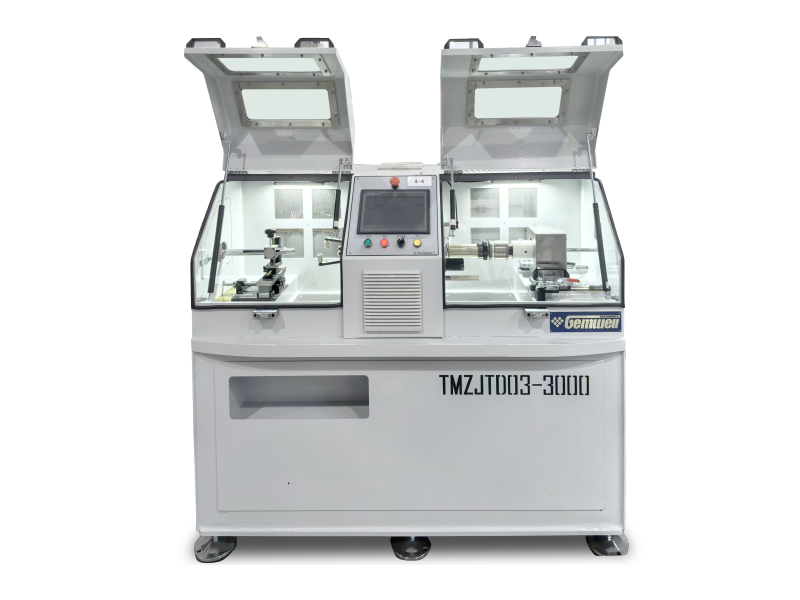
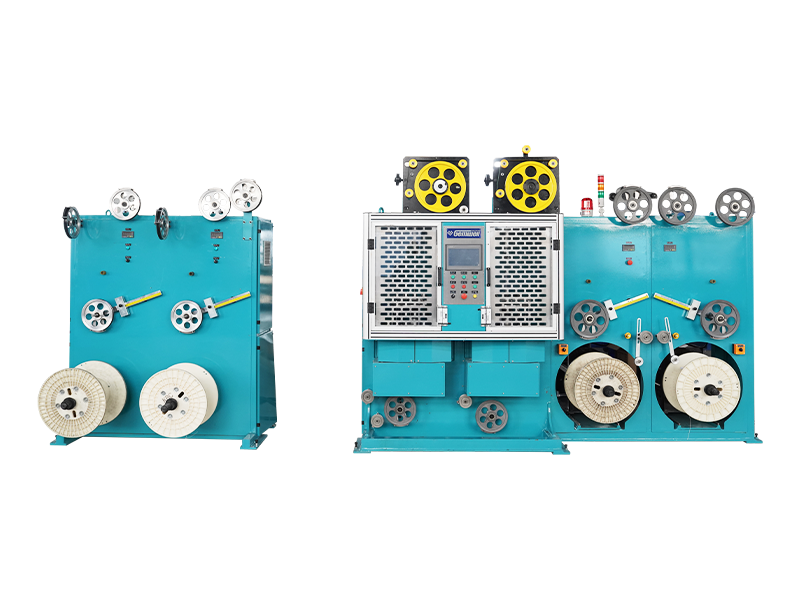
Konzolový jednoduchý krútiaci stroj s diferenciálom rýchlosti (bez otočnej kladky) má mech
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

Product Category
Konzolový jednoduchý krútiaci stroj s diferenciálom rýchlosti (bez otočnej kladky) má mech
Read More +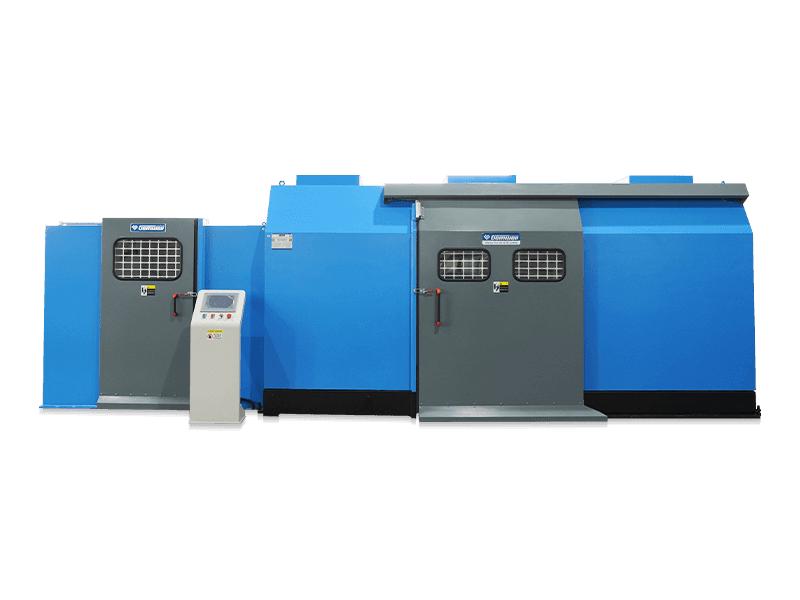
Product Category
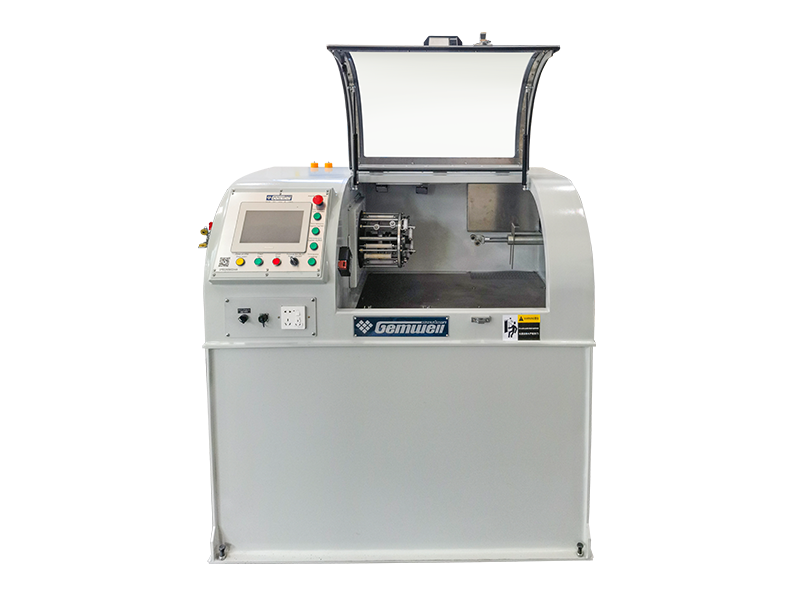
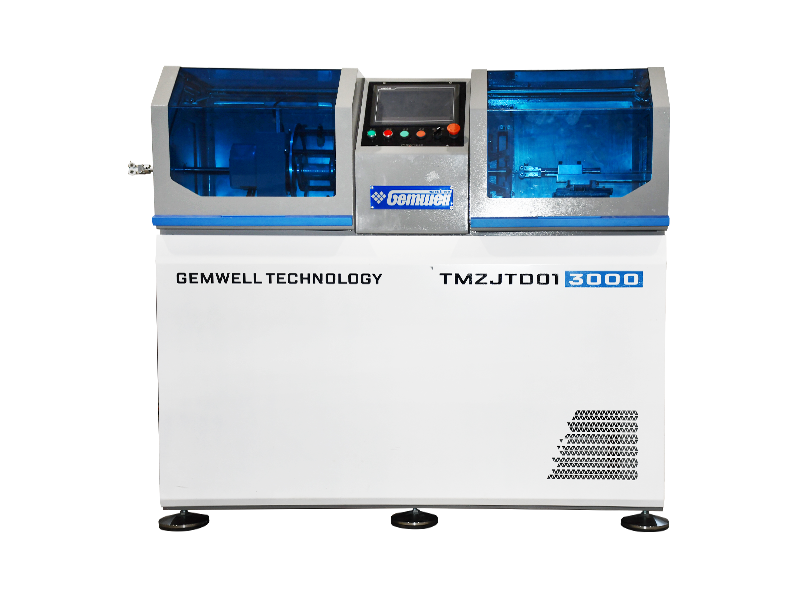
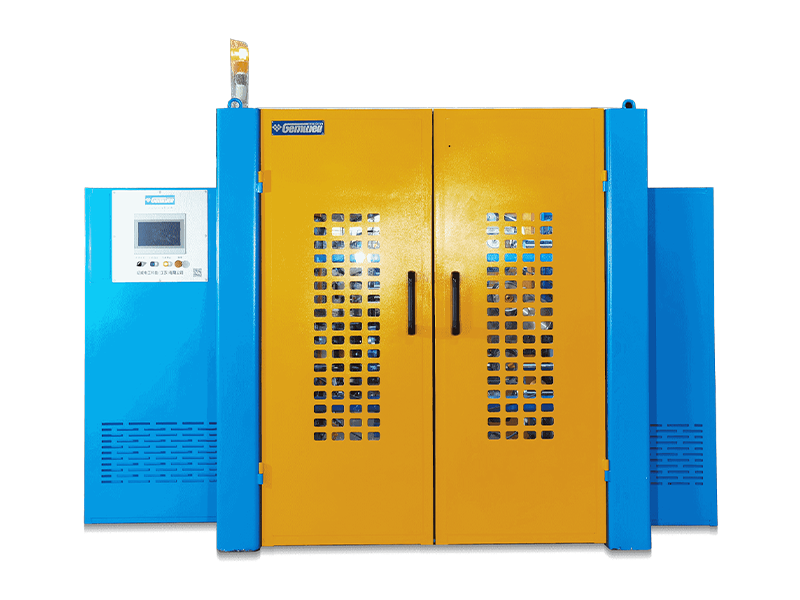
Spletená konzola a vonkajší navijak sú spojené ako jeden kus a otáčajú sa synchrónne s Ä
Read More +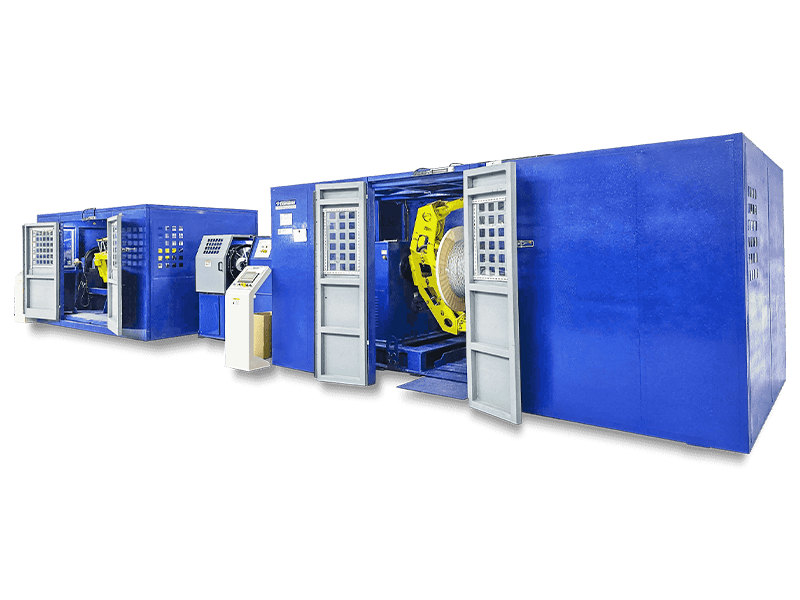
Product Category
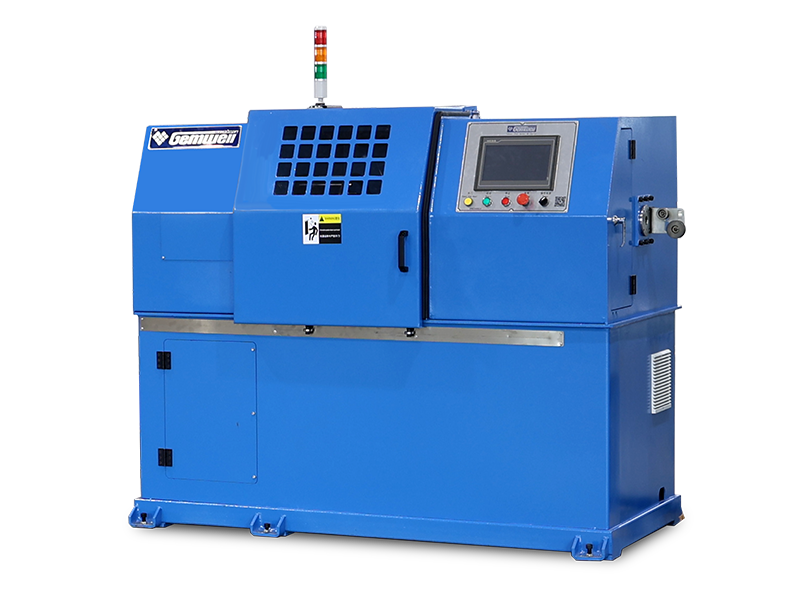
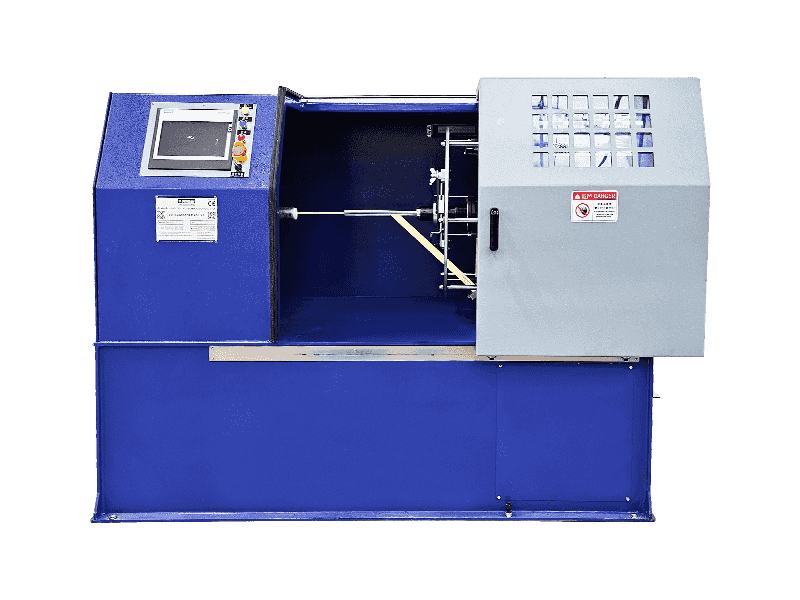
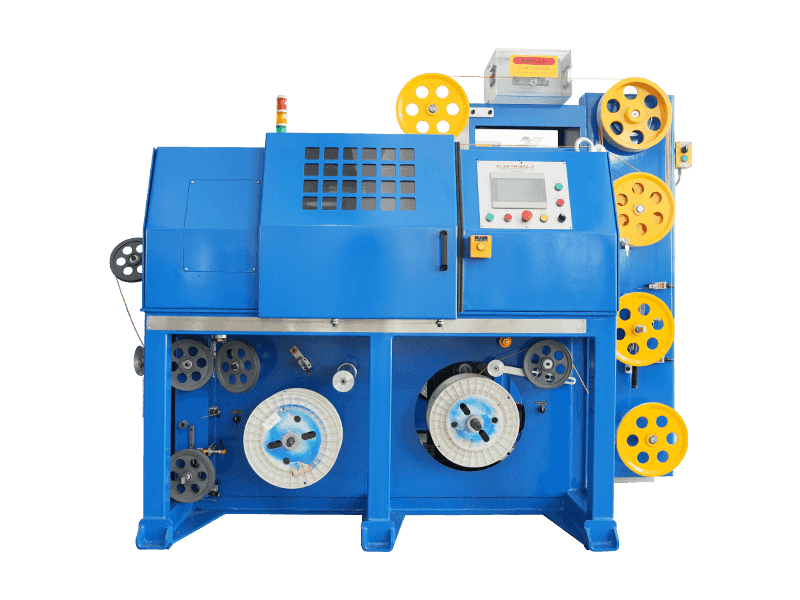
Splietacia konzola je oddelená od vonkajšieho navijaka vysokovýkonného deleného typu konzolo
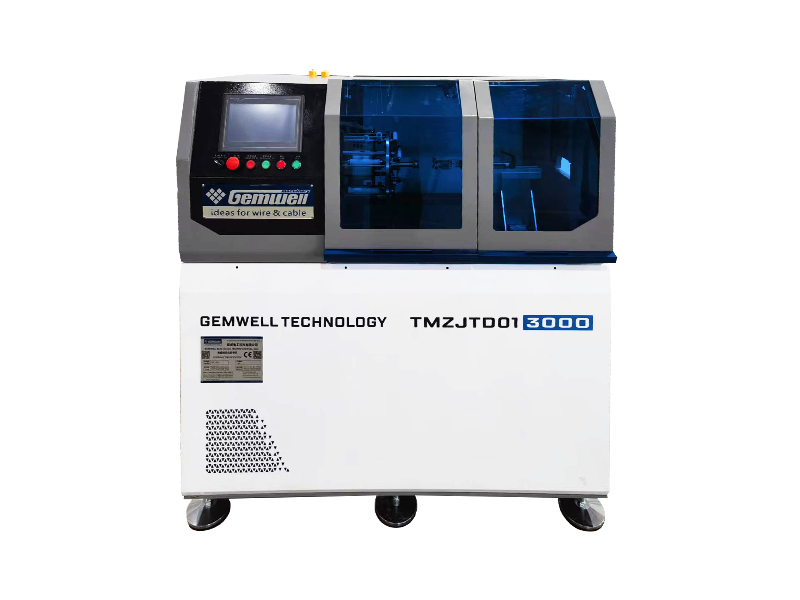
Read More +Konzolový skrúcací stroj je zariadenie na tvarovanie káblov, ktoré skrúca viacžilové drôty vysokou rýchlosťou cez konzolu a synchrónne a koncentricky ich navíja. Pretože každá rotácia konzoly tvorí stúpanie, nazýva sa to konzolový jednoduchý krútiaci stroj. Podľa typu konštrukcie sa delí na typ naberania diferenciálnej rýchlosti Konzolový jednoduchý krútiaci stroj (bez navíjacej kladky), Ľahký jednodielny Konzolový jednoduchý krútiaci stroj (vonkajšia kladka a naberač energie), Konzolový samostatný krútiaci stroj pre veľké zaťaženie (Externá kladka a naberačka s jedným krútiacim momentom), Konzolový stroj s jedným krútiacim momentom a krútiacim momentom naberanie) atď. Vzhľadom na odlišné vonkajšie priemery drôtov, rôzne požiadavky na elektrický výkon a rôznu efektívnosť nákladov, vyššie uvedené modely sú vhodné pre rôzne oblasti výroby drôtov a káblov a používatelia si môžu vybrať a kúpiť sami.

Čas založenia

Plocha budovy (m²)

Počet zamestnancov

Duševné vlastníctvo
A Mature Factory You Can Count On
Related Products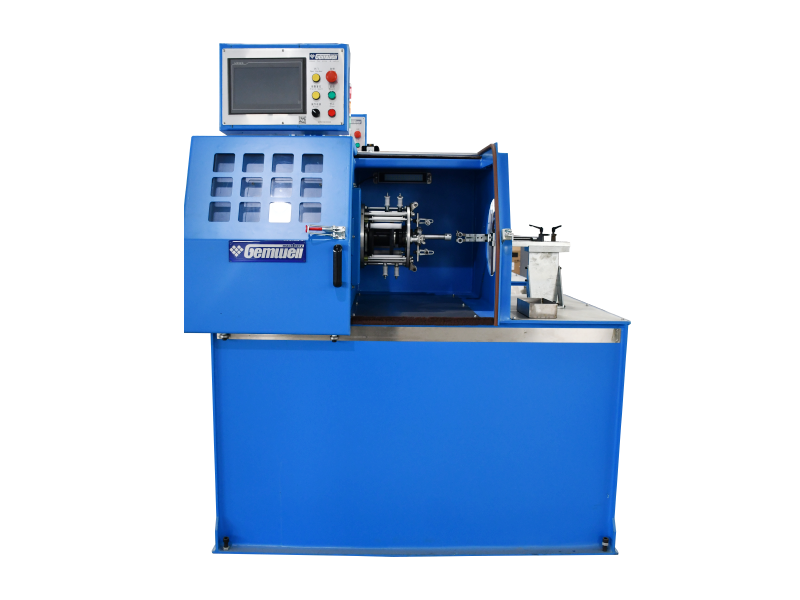
 2026-09-14
 Webmaster
A vysokovýkonný drôtový extrudér je chrbticou každého káblového závodu, ktorý vyrába vodiče s veľkým priemerom alebo s
Read More +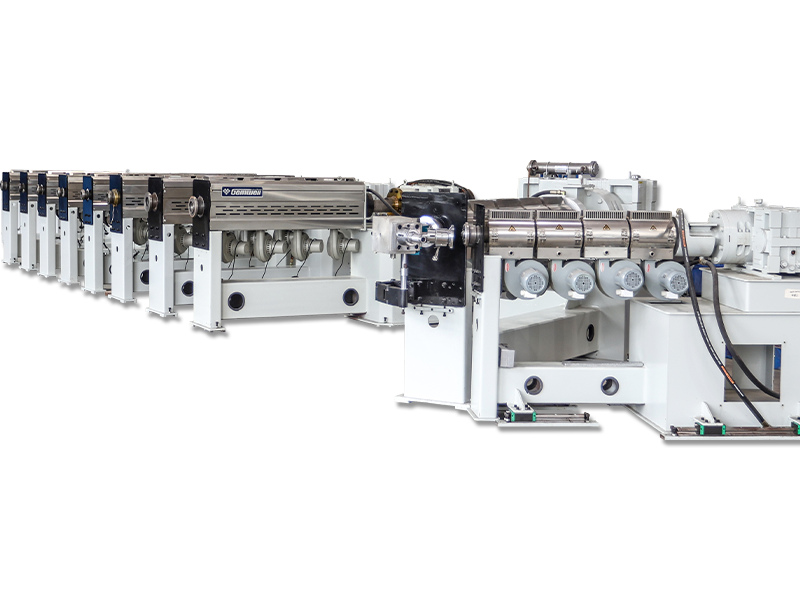
2026-09-07
Webmaster
Čo znamená Bunch Stranding Zväzkové splietanie je spôsob konštrukcie vodičov, pri ktorom sa dva alebo viac holých drôtov krútia
Read More +
2026-09-04
Webmaster
O spoločnosti GEMWELL Srdečne sa tešíme na Vašu návštevu, Hala E2, stánok č.A41 a upozorní na naše najnovšie
Read More +
2026-08-31
Webmaster
Kde sa v skutočnosti rozhoduje o kvalite káblovej steny Z chladiaceho žľabu vychádza 0,5 mm² stavebný drôt izolovaný PVC s rozdie
Read More +
2026-08-27
Webmaster
Pre káble Twinax v AI serveroch je zníženie efektívnej Dk izolácie (vzduch ≈1, FEP≈2,1) kľúčom k zníženiu vysokofrekvenčných strát
Read More +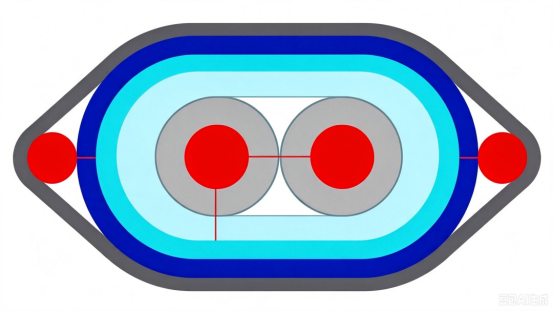 FAQ
Sieťové káble CAT7 a CAT8 sa líšia najmä prenosovou rýchlosťou a frekvenciou.
CAT7 podporuje prenosové rýchlosti až 10 Gbps s frekvenciou 600 MHz, zatiaľ čo CAT8 podporuje rýchlosti až 25 Gbps alebo 40 Gbps s frekvenciou 2000 MHz.
Počas výroby by sa mali používať vysokokvalitné materiály vodičov, vzdialenosť medzi pármi a hrúbka izolácie by sa mali prísne kontrolovať, mali by sa použiť účinné techniky tienenia, ako je dvojvrstvové tienenie, aby sa znížili presluchy a vonkajšie rušenie, čím sa zabezpečí integrita signálu.
Mali by sa použiť dvojvrstvové tieniace štruktúry s vnútornou vrstvou z hliníkovej fólie a vonkajšou vrstvou z pletenej sieťoviny, aby sa zlepšila schopnosť kábla proti rušeniu; zároveň by sa malo optimalizovať usporiadanie párov a zväčšiť rozostupy medzi pármi, aby sa znížili presluchy.
Optimalizáciou párovej geometrie, presným riadením impedančného prispôsobenia, použitím vysokokvalitných izolačných materiálov a použitím účinných techník tienenia možno minimalizovať stratu spätného chodu, aby sa zabezpečila integrita signálu.
Automatická napínacia dráha a ovládanie pomáhajú udržiavať konzistentné napätie počas celého procesu balenia, zaisťujú rovnomerné pokrytie, vyhýbajú sa kolísaniu napätia počas spotreby pásky, čím znižujú poruchovosť.
Káble PCIe 6.0 a PCIe 7.0 sa líšia prenosovou rýchlosťou a požiadavkami na integritu signálu. PCIe 6.0 využíva modulačnú technológiu PAM4 s prenosovou rýchlosťou až 64 GT/s, zatiaľ čo PCIe 7.0 ďalej zvyšuje prenosovú rýchlosť, využíva pokročilejšie modulačné technológie a vyžaduje vyššiu integritu signálu a nižšiu latenciu.
Mali by sa zvoliť nízkostratové materiály vodičov, optimalizovať geometrickú štruktúru párov, znížiť presluchy medzi pármi, používať vysokokvalitné izolačné materiály a prísne kontrolovať výrobné procesy, aby sa znížilo oneskorenie a útlm signálu.
Presným riadením priemeru vodiča, hrúbkou izolácie a rozostupom medzi pármi a použitím analyzátorov impedancie na monitorovanie v reálnom čase, čím sa zabezpečí, že impedancia kábla bude v špecifikovanom rozsahu, aby sa zabránilo odrazu a strate signálu.
Použitie efektívnej technológie tienenia, ako je dvojvrstvové tienenie, použitie materiálov vodičov s nízkym odporom, optimalizácia geometrie páru vodičov, zníženie elektromagnetického úniku a kontrola úrovne EMI vodiča.
Vysoké prenosové rýchlosti vyžadujú prísnejšiu kontrolu integrity signálu, čo si vyžaduje použitie materiálov vodičov s nízkou stratou, presné riadenie geometrie párov a zníženie presluchov a oneskorenia, aby sa splnili požiadavky na vysokorýchlostný prenos.
Izolačné materiály s nízkou dielektrickou konštantou a tangentom s nízkou stratou, ako je PTFE alebo PI, by sa mali zvoliť na zníženie útlmu a oneskorenia signálu.
Pomocou Time Domain Reflectometry (TDR) a ďalších testovacích zariadení možno v reálnom čase monitorovať oneskorenie káblového prenosu, aby sa zabezpečilo, že je v špecifikovanom rozsahu, čím sa zabráni problémom s kvalitou prenosu signálu.
Presná kontrola priemeru vodiča a hrúbky izolácie, optimalizácia usporiadania párov, zníženie presluchov medzi pármi a použitie materiálov vodičov s nízkym odporom môžu účinne kontrolovať odpor a indukčnosť kábla.
Pomocou spektrálnych analyzátorov a iných testovacích zariadení možno v reálnom čase monitorovať rýchlosť káblového prenosu, aby sa zabezpečilo, že spĺňa konštrukčné požiadavky, čím sa zabráni problémom s kvalitou prenosu signálu.
Regulácia teploty extrudéra priamo ovplyvňuje kvalitu izolačnej alebo plášťovej vrstvy. Príliš vysoká alebo príliš nízka teplota spôsobí nestabilné vlastnosti materiálu a ovplyvní celkovú kvalitu kábla.
Stúpanie splietacieho stroja určuje pružnosť a pevnosť v ťahu splietaného drôtu. Kratší rozstup zvyšuje flexibilitu, zatiaľ čo dlhší rozstup zvyšuje pevnosť v ťahu.
ja Skrúcací stroj Technické princípy a priemyselné aplikácie
Q1: Ako dosiahne skrúcací stroj presné splietanie viacerých vodičov?
Otočný výherný rám pracuje v spojení so systémom riadenia konštantného napätia na špirálovité navíjanie jednotlivých drôtov okolo centrálnej osi v prednastavenom rozstupe. Riešenie Gemwell Electric využíva modulárnu technológiu pohonu s deleným motorom na nezávislé nastavenie napätia každej výplatnej jednotky, čím sa zaisťuje, že medené/hliníkové vodiče zabránia naťahovaniu a deformácii počas procesu splietania. Kľúčová výzva spočíva v odstránení medzier medzi jednotlivými drôtmi. Ich systém spätnej väzby s uzavretou slučkou, postavený na 26-ročných skúsenostiach, kompenzuje kolísanie napätia v reálnom čase a zaisťuje tesné uloženie v priereze vodiča.
Q2: Prečo je dĺžka rozstupu tak prísne kontrolovaná počas splietania vodiča?
Dĺžka rozstupu priamo ovplyvňuje pružnosť a elektrický výkon vodiča. Príliš krátke stúpanie zvyšuje tuhosť vodiča v ohybe, čo sťažuje kladenie; príliš dlhé stúpanie znižuje odolnosť proti tečeniu. Gemwell integruje do svojich zariadení vysoko presný enkodér (rozlíšenie až 0,1°). V kombinácii s jeho nezávisle vyvinutým algoritmom rozstupovej krivky v tvare písmena S to zaisťuje stabilnú reguláciu odchýlky rozstupu pokládky v rozmedzí ±0,5 mm/1000 m, čím spĺňa prísne požiadavky na letecké káble.
II. Technické objavy vo vysokorýchlostných skrúcacích strojoch
Otázka 3: Aké dynamické problémy vznikajú, keď rýchlosť zariadenia prekročí 2000 ot./min?
Vysoká rýchlosť rotácie spôsobuje dva hlavné problémy:
① Nerovnováha odstredivej sily: Vysoká rýchlosť otáčania výplatnej cievky spôsobuje šľahanie drôtu. Gemwell využíva dvojstupňovú konštrukciu tlmenia vibrácií, ktorá absorbuje viac ako 80 % radiálnych vibrácií prostredníctvom hydraulických tlmičov.
② Akumulácia teploty: Trecie teplo znižuje viskozitu maziva. Jeho patentovaný chladiaci systém vytvára kruhový olejový okruh vo vretene a v kombinácii s externým výmenníkom tepla udržuje zvýšenie teploty ložiska na ΔT ≤ 15°C (norma ISO 6804).
Q4: Ako možno vyriešiť problém detekcie prerušenia drôtu pri vysokorýchlostných podmienkach?
Tradičné fotoelektrické senzory majú frekvenciu falošných poplachov 3 % pri rýchlosti linky 500 m/min. Gemwell vyvinul riešenie pre multispektrálnu analýzu:
Radar s milimetrovými vlnami monitoruje zmeny priemeru drôtu v reálnom čase (presnosť 0,02 mm).
Vysokofrekvenčné sondy na vírivý prúd zisťujú kontinuitu vodiča. Dvojsystémové redundantné posúdenie znižuje frekvenciu falošných poplachov na 0,1‰ s dobou odozvy vypnutia <50 ms.
III. Hĺbková analýza procesu splietania drôtov a káblov
Q5: Prečo je uhol spätného zákrutu dôležitý pre splietanie vodiča?
Neskrútené lanko generuje vnútorné napätie v jednotlivých drôtoch, čo spôsobuje spätné odpruženie vodiča (typická hodnota: uhol spätného pruženia ≥12° pre medený vodič Φ2,5 mm). Riešením spoločnosti Gemwell je inštalácia spätného otočného servo mechanizmu do splietacej klietky. Toto dynamicky vypočíta kompenzačný uhol na základe rýchlosti drôtu (vzorec: θ = arctan(v/ωR)), pričom sa zachová zvyškový uhol krútenia ≤0,5°/m, čím sa zabezpečí životnosť silových káblov s veľkým prierezom.
Otázka 6: Ako možno optimalizovať vodivosť pre vrstvené lankové vodiče?
Ak vezmeme ako príklad štruktúru 7×19, kolísanie vonkajšieho priemeru pri tradičných procesoch dosahuje ±0,15 mm. Gemwell zlepšuje jednotnosť prostredníctvom dvoch inovácií:
① Optimalizácia topológie: Vnútorná vrstva používa 10° sústredné uloženie, zatiaľ čo vonkajšia vrstva využíva 20° zväzkové uloženie, aby sa znížili medzery medzi vrstvami;
② Online monitorovanie prierezu: Pomocou röntgenových lúčov na poskytnutie spätnej väzby v reálnom čase o ovalite prierezu (98% presnosť) sa tlak splietania dynamicky upravuje.
Táto technológia zaisťuje nevyváženosť jednosmerného odporu 240 mm² káblov spomaľujúcich horenie ≤ 0,5 % (IEC 60228 vyžaduje ≤ 2 %).
IV. Inžinierske postupy: základný kameň zabezpečenia kvality
Q7: Prečo je potrebných 168 hodín nepretržitého testovania a kalibrácie?
Stabilita zariadenia na uviaznutie sa musí overiť v extrémnych prevádzkových podmienkach:
48-hodinový test pri plnom zaťažení: Monitorujte krivku nárastu teploty vretena pri 150 % menovitých otáčok (štandard: ≤65 °C);
72-hodinový test s premenlivým zaťažením: Simulujte 2000 cyklov zaťaženia od 0 do 100 % v priebehu 10 sekúnd na overenie oneskorenia odozvy riadiaceho systému (namerané na zariadení Gemwell: ≤0,8 s);
48-hodinový test EMC: Uistite sa, že vyžarované rušenie meniča je <55dBμV (norma EN 55011 triedy A);
Q8: Ako sa 26-ročné skúsenosti premietajú do presnosti výroby?
Technický tím Gemwell vytvoril databázu procesu splietania, ktorá zahŕňa 387 parametrov materiálu (ako je model zhody medzi predĺžením medenej tyče δ a pomerom kompresie prameňa η). Typický príklad: V prípade ultra flexibilného drôtu zo silikónovej gumy používaného v nových energetických vozidlách sa optimalizáciou gradientu napätia odvíjania (0,8 N/mm² vo vnútornej vrstve → 0,3 N/mm² vo vonkajšej vrstve) zvýšilo predĺženie vodiča pri pretrhnutí na 35 % (v porovnaní s priemyselným priemerom 28 %).
Trendy technologického vývoja a prínosy odvetvia
Q9: Ako sa splietacie zariadenie prispôsobuje technologickým zmenám v nových energetických kábloch?
800V vysokonapäťová platforma vyžaduje 20% zníženie hrúbky izolácie a oválnosť vodiča ≤0,03. Najnovšia generácia zariadení Gemwell integruje:
Laserový merač priemeru (vzorkovacia frekvencia 1 kHz)
Systém predikcie strojového učenia (trénovaný na 2 miliónoch súborov historických údajov) umožňuje dynamickú kontrolu ovality a pomáha zákazníkom dosiahnuť certifikáciu ISO 6722-3 triedy 5.
Otázka 10: Ako proces uviaznutia zlepšuje využitie zdrojov?
Vďaka presnej regulácii napätia znižuje zariadenie Gemwell mieru medeného odpadu z 1,2 % na 0,35 %. Na základe ročnej výrobnej kapacity 100 000 ton medeného vodiča to znamená ročnú úsporu 650 ton medi (približne 4 600 ton emisií CO₂), čo je v súlade s usmerneniami o udržateľnej výrobe IEC TR 62837.
 Custom Cantilever Single High Speed Twisting Machine Manufacturers