English
 中文简体
 Kategória produktov
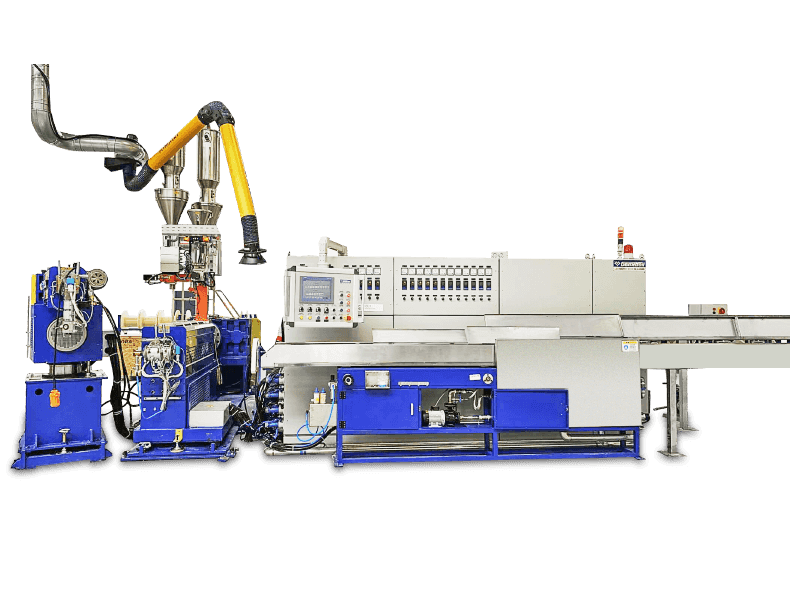
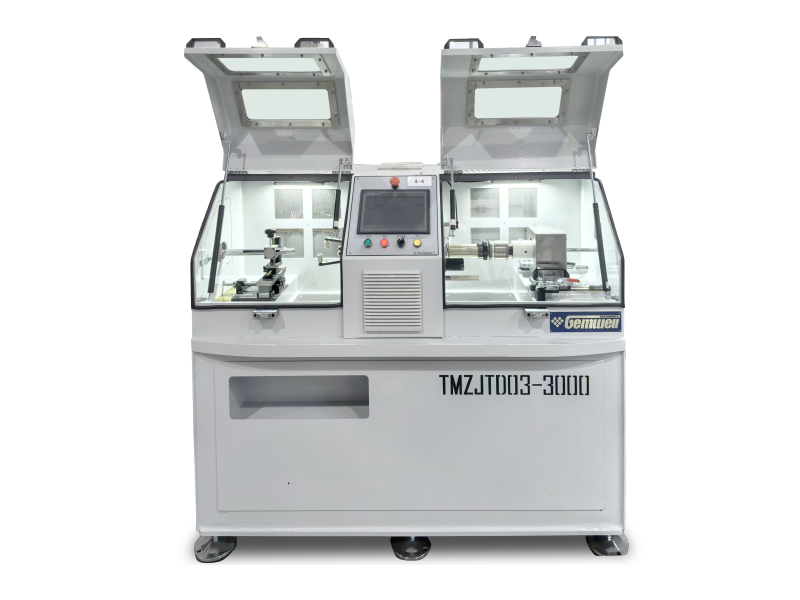
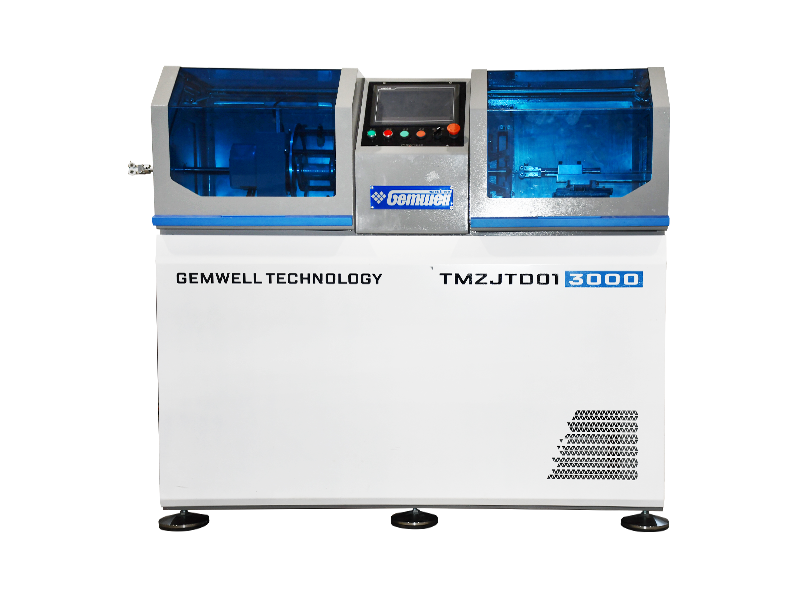
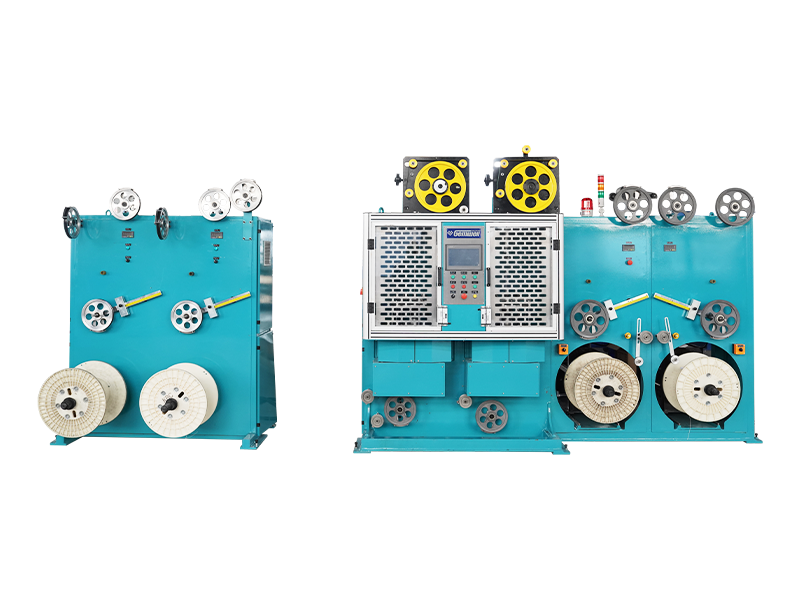
Linka na vytláčanie izolácie jadra PVC/PE/PP/PU je neštandardné zariadenie s prispôsobením
Čítať viac + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Domov / Produkt / Stroj na vytláčanie izolácie drôtu / Linka na vytláčanie izolácie drôtu s pevným jadrom
Kategória produktov
Linka na vytláčanie izolácie jadra PVC/PE/PP/PU je neštandardné zariadenie s prispôsobením
Čítať viac +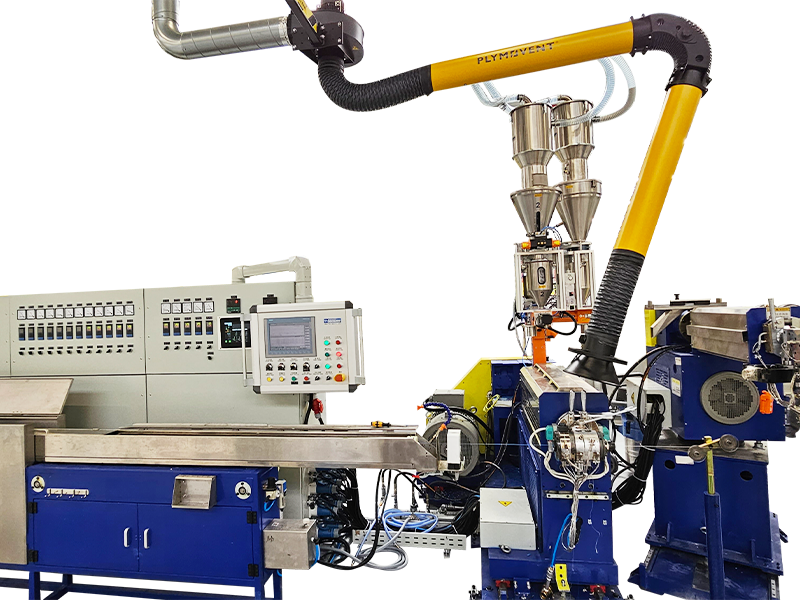
Kategória produktov
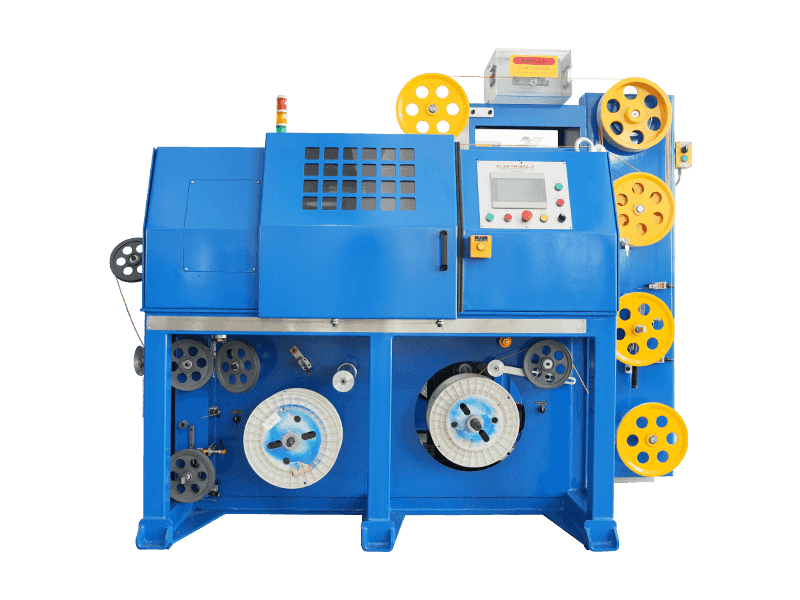
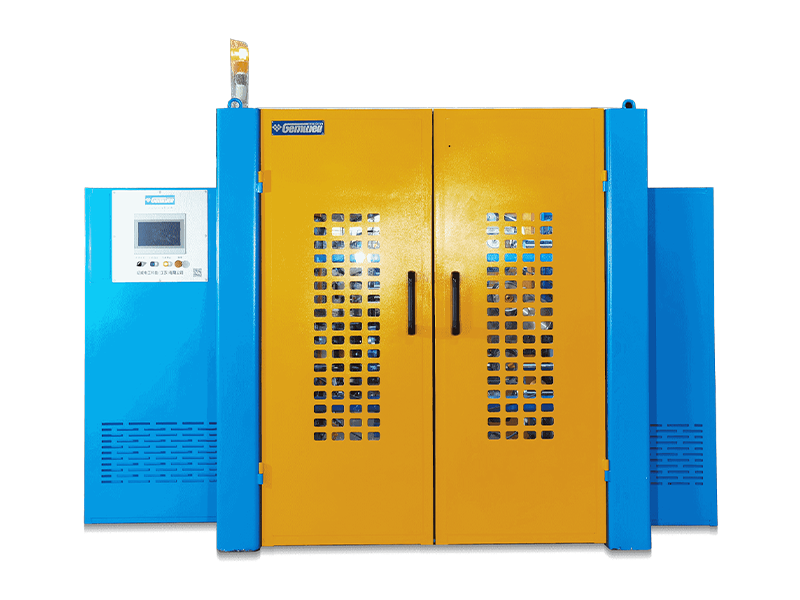
Linka na vytláčanie izolácie jadra drôtu LSZH/XLPE/TPE/TPU je neštandardné zariadenie s pri
Čítať viac +
Doba založenia

Zastavaná plocha (m²)

Počet zamestnancov

Duševné vlastníctvo
Vyspelá továreň, na ktorú sa môžete spoľahnúť
Súvisiace Produkty
Kategória produktov
Kategória produktov
 2026-10-26
 Správca webu
XLPE izolácia existuje z jedného dôvodu: obyčajný polyetylén nevydrží, keď sa kábel zahreje. Zosieťovaním sa prepojí štruktúra po
Čítať viac +
2026-10-19
Správca webu
Na zadnej strane každého smerovača sa nachádza aspoň jeden port v tvare širokej telefónnej zásuvky a kábel, ktorý sa doň hodí, je
Čítať viac +
2026-10-12
Správca webu
Priama odpoveď: Čo by ste mali očakávať od stroja na rezanie medených drôtov Ako prvý sa posudzuje stroj na splietanie medeného d
Čítať viac +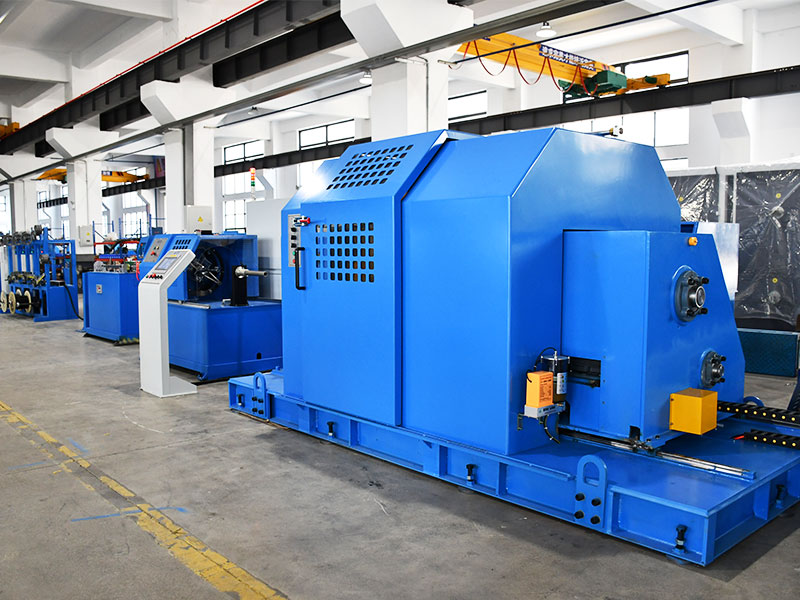
2026-10-05
Správca webu
Čo je stroj na presné vytláčanie drôtu? Presný stroj na vytláčanie drôtu je výrobná linka, ktorá taví polymérnu živicu, ved
Čítať viac +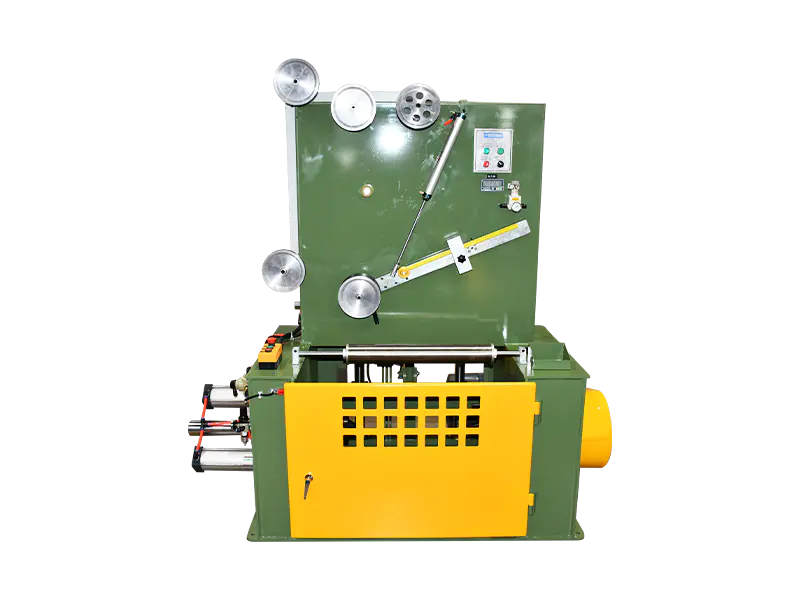
2026-09-29
Správca webu
Wire China 2026 | Úspešný záver, nová spoločná cesta Pozrite si najdôležitejšie momenty z Wire China 2
Čítať viac +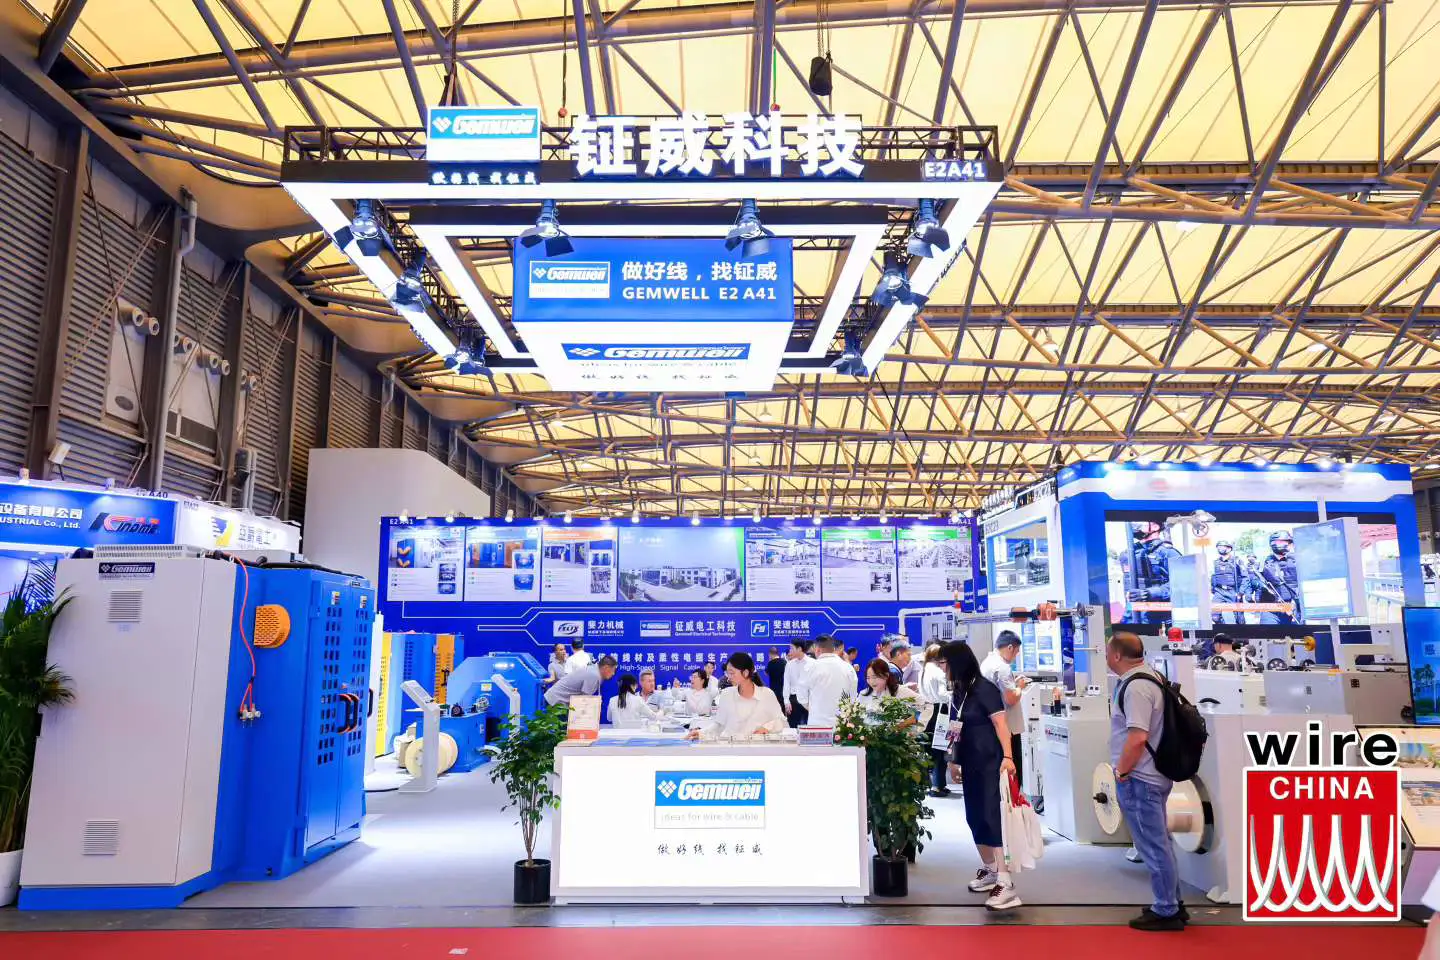 Časté otázky
Sieťové káble CAT7 a CAT8 sa líšia najmä prenosovou rýchlosťou a frekvenciou.
CAT7 podporuje prenosové rýchlosti až 10 Gbps s frekvenciou 600 MHz, zatiaľ čo CAT8 podporuje rýchlosti až 25 Gbps alebo 40 Gbps s frekvenciou 2000 MHz.
Počas výroby by sa mali používať vysokokvalitné materiály vodičov, vzdialenosť medzi pármi a hrúbka izolácie by sa mali prísne kontrolovať, mali by sa použiť účinné techniky tienenia, ako je dvojvrstvové tienenie, aby sa znížili presluchy a vonkajšie rušenie, čím sa zabezpečí integrita signálu.
Mali by sa použiť dvojvrstvové tieniace štruktúry s vnútornou vrstvou z hliníkovej fólie a vonkajšou vrstvou z pletenej sieťoviny, aby sa zlepšila schopnosť kábla proti rušeniu; zároveň by sa malo optimalizovať usporiadanie párov a zväčšiť rozostupy medzi pármi, aby sa znížili presluchy.
Optimalizáciou párovej geometrie, presným riadením impedančného prispôsobenia, použitím vysokokvalitných izolačných materiálov a použitím účinných techník tienenia možno minimalizovať stratu spätného chodu, aby sa zabezpečila integrita signálu.
Automatická napínacia dráha a ovládanie pomáhajú udržiavať konzistentné napätie počas celého procesu balenia, zaisťujú rovnomerné pokrytie, vyhýbajú sa kolísaniu napätia počas spotreby pásky, čím znižujú poruchovosť.
Káble PCIe 6.0 a PCIe 7.0 sa líšia prenosovou rýchlosťou a požiadavkami na integritu signálu. PCIe 6.0 využíva modulačnú technológiu PAM4 s prenosovou rýchlosťou až 64 GT/s, zatiaľ čo PCIe 7.0 ďalej zvyšuje prenosovú rýchlosť, využíva pokročilejšie modulačné technológie a vyžaduje vyššiu integritu signálu a nižšiu latenciu.
Mali by sa zvoliť nízkostratové materiály vodičov, optimalizovať geometrickú štruktúru párov, znížiť presluchy medzi pármi, používať vysokokvalitné izolačné materiály a prísne kontrolovať výrobné procesy, aby sa znížilo oneskorenie a útlm signálu.
Presným riadením priemeru vodiča, hrúbkou izolácie a rozostupom medzi pármi a použitím analyzátorov impedancie na monitorovanie v reálnom čase, čím sa zabezpečí, že impedancia kábla bude v špecifikovanom rozsahu, aby sa zabránilo odrazu a strate signálu.
Použitie efektívnej technológie tienenia, ako je dvojvrstvové tienenie, použitie materiálov vodičov s nízkym odporom, optimalizácia geometrie páru vodičov, zníženie elektromagnetického úniku a kontrola úrovne EMI vodiča.
Vysoké prenosové rýchlosti vyžadujú prísnejšiu kontrolu integrity signálu, čo si vyžaduje použitie materiálov vodičov s nízkou stratou, presné riadenie geometrie párov a zníženie presluchov a oneskorenia, aby sa splnili požiadavky na vysokorýchlostný prenos.
Izolačné materiály s nízkou dielektrickou konštantou a tangentom s nízkou stratou, ako je PTFE alebo PI, by sa mali zvoliť na zníženie útlmu a oneskorenia signálu.
Pomocou Time Domain Reflectometry (TDR) a ďalších testovacích zariadení možno v reálnom čase monitorovať oneskorenie káblového prenosu, aby sa zabezpečilo, že je v špecifikovanom rozsahu, čím sa zabráni problémom s kvalitou prenosu signálu.
Presná kontrola priemeru vodiča a hrúbky izolácie, optimalizácia usporiadania párov, zníženie presluchov medzi pármi a použitie materiálov vodičov s nízkym odporom môžu účinne kontrolovať odpor a indukčnosť kábla.
Pomocou spektrálnych analyzátorov a iných testovacích zariadení možno v reálnom čase monitorovať rýchlosť káblového prenosu, aby sa zabezpečilo, že spĺňa konštrukčné požiadavky, čím sa zabráni problémom s kvalitou prenosu signálu.
Regulácia teploty extrudéra priamo ovplyvňuje kvalitu izolačnej alebo plášťovej vrstvy. Príliš vysoká alebo príliš nízka teplota spôsobí nestabilné vlastnosti materiálu a ovplyvní celkovú kvalitu kábla.
Stúpanie splietacieho stroja určuje pružnosť a pevnosť v ťahu splietaného drôtu. Kratší rozstup zvyšuje flexibilitu, zatiaľ čo dlhší rozstup zvyšuje pevnosť v ťahu.
Q1: Čo definuje základnú hodnotu linka na vytláčanie izolácie drôtu s pevným jadrom ?
A: Táto linka využíva roztavený polymér na vytvorenie súvislej, rovnomernej izolačnej vrstvy na povrchu vodiča. Jeho hlavná technológia spočíva v dosiahnutí dynamickej rovnováhy medzi dielektrickými vlastnosťami, mechanickou pevnosťou a rýchlosťou výroby. Ak vezmeme ako príklad priemyselnú prax spoločnosti Gemwell, jej výrobná linka integruje technológiu kontroly reológie materiálu, aby sa zabezpečila stabilná tolerancia hrúbky izolačnej vrstvy v rozmedzí ±0,02 mm, čo výrazne prekračuje požiadavky normy IEC 60227.
Q2: Ako ovplyvňuje konfigurácia závitovky extrudéra kvalitu izolácie?
A: Bariérová skrutka kombinovaná s dvojstupňovou miešacou sekciou umožňuje presné riadenie profilu teploty taveniny. Pri spracovaní XLPE (zosieťovaný polyetylén) používa Gemwell dizajn s pomerom strán 30:1, spojený so systémom optimalizácie šmykového tepla, aby sa dosiahlo kolísanie teploty taveniny ≤±1,5°C, čím sa účinne predchádza javu povrchovej žraločej kože spôsobenému predzosieťovaním.
Otázka 3: Prečo je predbežná úprava vodiča rozhodujúca pre kvalitu?
A: Vrstva oxidu na povrchu medených vodičov môže spôsobiť elektrické dendrity na rozhraní izolácie. Výrobné linky Gemwell sú vybavené online elektrolytickým čistením a systémom tienenia inertným plynom na udržanie obsahu kyslíka vo vodiči pod 5 ppm. Laserové meranie priemeru poskytuje v reálnom čase spätnú väzbu o ovalite vodiča, čím zabezpečuje sústrednosť izolácie > 98 %.
Q4: Aké je tajomstvo ergonomického dizajnu chladiaceho žľabu?
A: Technológia gradientného chladenia je rozhodujúca. Ak vezmeme ako príklad PVC izoláciu, Gemwell používa trojstupňový chladiaci systém: prvý stupeň ochladzovania vodným filmom na 70 °C na elimináciu vnútorného napätia, druhý stupeň turbulentného chladenia na 25 °C na nastavenie tvaru a posledný stupeň pri konštantnej teplote 15 °C na stabilizáciu kryštalinity a udržiavanie tepelného zmrštenia izolácie pod 2 %.
Otázka 5: Ako online kontrolný systém dosahuje kontrolu s nulovými chybami?
A: Kombinuje meranie hrúbky beta žiarenia (presnosť 0,001 mm) s iskrovým testovaním pri výkonovej frekvencii (9 kV/mm) a vizuálnou kontrolou CCD (rozlíšenie 50 μm). V inteligentnej výrobnej linke Gemwell sú tieto údaje pripojené k systému MES v reálnom čase, čo umožňuje sledovateľnosť parametrov procesu pre každý meter drôtu.
Otázka 6: K akému technologickému pokroku došlo v procese zosieťovania?
A: V súčasnosti sú hlavnými metódami sieťovanie silánovou teplou vodou (Sioplas) a sieťovanie elektrónovým žiarením. Sioplas spoločnosti Gemwell dosahuje rýchlosť linky 300 m/min. Jeho systém vstrekovania katalyzátora na kvantovej úrovni stabilizuje stupeň zosieťovania na 75 % - 85 % s dielektrickou pevnosťou 25 kV/mm.
Q7: Aké výzvy predstavuje aplikácia nových materiálov na výrobné linky?
A: Napríklad TPE (termoplastický elastomér) vyžaduje skrutkový kompresný pomer 2,5:1 a presné riadenie teploty taveniny pri 170 ± 3°C. Modulárny systém vytláčania Gemwell umožňuje úplné prepínanie medzi materiálmi PP/PE/TPE v priebehu 2 hodín, s mierou šrotu menej ako 0,8 %.
Q8: Ako sú technológie na úsporu energie integrované do moderných výrobných liniek?
A: Dôraz je kladený na rekuperáciu energie. Výrobné linky spoločnosti Gemwell využívajú synchrónne motory s permanentnými magnetmi (hodnotenie účinnosti IE4) a systém spätného získavania odpadového tepla z bubna extrudéra, čím sa znižuje spotreba energie na tonu drôtu na 280 kWh, čo predstavuje 35% úsporu energie v porovnaní s tradičnými zariadeniami.
Q9: Ako sa dosiahne kontrola napätia počas vysokorýchlostnej výroby?
A: Využívame plne uzavretý servo trakčný systém s nastavením krútiaceho momentu v reálnom čase pomocou adaptívneho algoritmu na priemer cievky. Pri výrobe káblov 0,5 mm² od spoločnosti Gemwell sú výkyvy napätia riadené na ± 0,2 N pri rýchlosti linky 1200 m/min, čím sa zabezpečí, že izolačná vrstva nebude deformovaná.
Otázka 10: Kde budú spočívať budúce technologické objavy?
A: Zameriavame sa na online technológiu úpravy nanokompozitných izolačných materiálov. Gemwell vyvíja in-situ nano-Al₂O3 disperzný systém, ktorý môže dosiahnuť disperziu plniva > 95 % počas procesu extrúzie, čím sa zvýši tepelná odolnosť izolačného materiálu na 150 °C.
Spojenie priemyselnej praxe a technologickej filozofie
Inžinieri Gemwell dodržiavajú princíp „tepelnej homogenizácie“ pri uvádzaní výrobnej linky do prevádzky: od plastifikácie materiálu po chladenie a tuhnutie musí každý termodynamický parameter spĺňať princíp časovo-teplotnej ekvivalencie. Táto starostlivá snaha o riadenie procesu umožnila káblom spomaľujúcim horenie pri teplote 105 °C prejsť testom starnutia UL 758 na 2000 hodín.
Zatiaľ čo priemysel stále diskutuje o tradičnej trojvrstvovej koextrúznej technológii, Gemwell už dosiahol masovú výrobu päťvrstvovej nanobariérovej izolačnej štruktúry. Táto technológia potláča čiastočné vybitie pod 1 pC. Toto je inžinierske vyjadrenie ducha spoločnosti „Enterprise and Exploration“ – pretavenie prelomov vo vede o materiáloch do exponenciálnych zlepšení výkonu káblov.
V centrálnej riadiacej miestnosti výrobnej základne Jiangsu je 200 súborov procesných parametrov zozbieraných každú mikrosekundu nielen výrobnými údajmi, ale aj digitálnym odrazom usporiadania molekulových reťazcov v izolačnom médiu. Toto presné ovládanie mikroskopického sveta umožňuje izolovaným káblom Gemwell demonštrovať ohromujúcu konzistentnosť výkonu v prostrediach od vlhkého brazílskeho dažďového pralesa až po spaľujúce púšte na Blízkom východe, čo demonštruje technologický skok od „Made in China“ k „Made in China with Precision.“