E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo je stroj na presné vytláčanie drôtu?
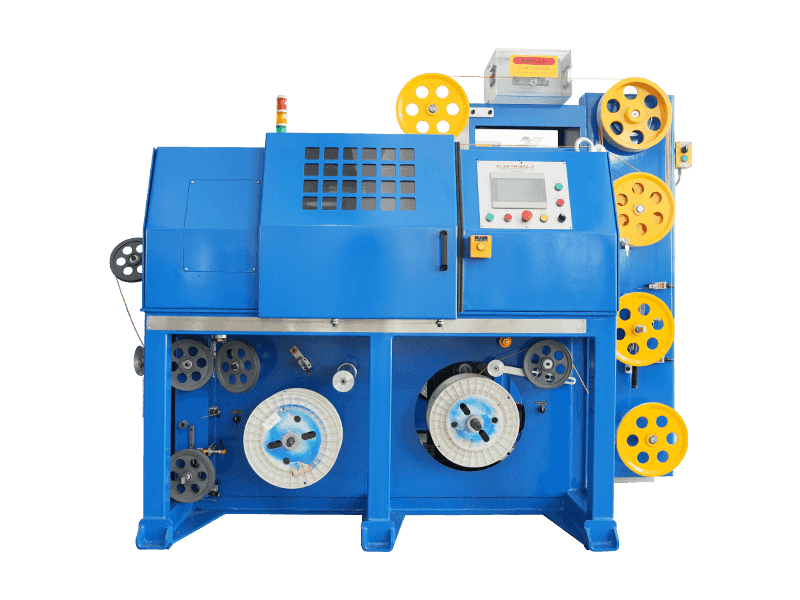
Presný stroj na vytláčanie drôtu je výrobná linka, ktorá taví polymérnu živicu, vedie ju cez presne opracovanú krížovú hlavu a na vodič nanáša rovnomernú izolačnú vrstvu riadenou rýchlosťou. Stroj má toleranciu vonkajšieho priemeru ±0,01 mm pre jemný drôt udržuje sústrednosť izolácie nad úrovňou 95 % , a beží nepretržite rýchlosťou od 30 až 400 metrov za minútu v závislosti od rozmeru kábla.
Tri premenné, ktoré určujú konečnú presnosť, sú geometria skrutky, zarovnanie krížovej hlavy a systém spätnej väzby priemeru s uzavretou slučkou. Ak sa ktorýkoľvek z nich posunie, zmení sa hrúbka izolácie, posunie sa kapacita a kábel nesplní svoje elektrické požiadavky.
Precízne vytláčanie je najdôležitejšie pre dátové káble, vodiče pre automobily a vysokofrekvenčné RF káble. V priemyselnom ethernetovom kábli sa hrúbka izolácie mení len 0,02 mm môže zmeniť charakteristickú impedanciu o 2-3 Ω , posunutie kábla mimo bežne požadovaný rozsah 100±15 Ω. To je dôvod, prečo je stroj na presné vytláčanie drôtu nemenný, keď vyrábate vysokovýkonné digitálne alebo signálne káble.
Pracovný proces v šiestich krokoch
Pochopenie fungovania vytláčacej linky vám pomôže diagnostikovať problémy a zvoliť správnu konfiguráciu stroja. Tu je postupnosť, ktorá riadi kvalitu výstupu.
- Predhrievanie vodiča - Medený alebo hliníkový vodič je predhriaty na 60-90 °C pred vstupom na križovatku. To zaisťuje, že roztavený polymér obteká kov bez tepelného šoku a zároveň odstraňuje povrchovú vlhkosť a kontamináciu.
- Plastifikácia skrutiek - Polymérne pelety vstupujú do suda a sú roztavené rotujúcou skrutkou. Presný extrudér izolácie zvyčajne používa závitovku s pomerom dĺžky k priemeru 25:1 až 28:1 a kompresný pomer blízko 3:1 . Pre jemný drôt je priemer skrutky zvyčajne 25-45 mm ; pre ťažký napájací kábel môže dosiahnuť 90 mm .
- Krížová distribúcia prietoku - Roztavený polymér sa pohybuje cez krížovú hlavu, ktorá rozdeľuje a presmeruje taveninu okolo vodiča. Centrovací mechanizmus tu riadi sústrednosť. Dobré presné stroje používajú centrovací systém, ktorý je v rámci neho opakovateľný 0,01 mm .
- Extrúzia cez matricu - Matrica a hrot definujú vnútorný a vonkajší priemer. Medzera medzi nimi určuje hrúbku steny izolácie. Pre a 0,5 mm hotový vonkajší priemer, na ktorý je táto medzera často nastavená 0,02-0,04 mm .
- Vákuové dimenzovanie a prvé chladenie - Pre pevnú izoláciu vákuový triedič alebo chladiaci žľab okamžite stabilizuje vonkajší priemer. To je dôležité pre tenkostenné káble, kde sa polymér môže pred vytvrdnutím napučať alebo zrútiť.
- Meranie priemeru a regulácia v uzavretej slučke - Laserové meradlo nepretržite číta vytlačený kábel. Regulátor nastavuje rýchlosť skrutky alebo rýchlosť navíjania tak, aby držal cieľový vonkajší priemer. Vysoko presný systém aktualizuje každý riadiaci signál 10-20 milisekúnd .
Špecifikácia Benchmarks, ktoré definujú presnosť
Ak porovnávate stroje od viacerých dodávateľov, použite ako základ nasledujúcu referenčnú tabuľku. Toto sú praktické čísla, ktoré možno vidieť na výrobných linkách, ktoré vyrábajú izoláciu drôtov a káblov.
| Typ stroja | Teplota spracovania | Skrutka L/D | Kontrola priemeru | Typická rýchlosť linky | Drôtový rozsah |
|---|---|---|---|---|---|
| Pevné PVC/PE/PP/PU | 150 až 220 °C | 25:1 | ±0,02 mm | 30-80 m/min ťažké, 150-300 m/min jemné | 0,3-15 mm |
| LSZH/XLPE/TPE/TPU | 160 až 240 °C | 26:1 | ±0,02 mm | 30-100 m/min | 0,5-20 mm |
| FEP/PFA vysoká teplota | 340 až 420 °C | 28:1 | ±0,03 mm | 10-50 m/min | 0,2-12 mm |
| Penový PE/PP/PU | 140 až 220 °C | 27:1 | ±0,03 mm | 50-200 m/min | 0,4-10 mm |
Pre jemný drôt pod 1 mm hotový priemer, tolerancia musí byť prísnejšia, okolo ±0,01-0,015 mm . Dôvodom je, že hrúbka steny izolácie na takomto drôte je často len 0,1-0,2 mm ; odchýlka 0,01 mm sa rovná takmer 7 % variácia na stene 0,15 mm. To stačí na zmenu kapacity a nerovnováhu krúteného páru.
Presné vytláčacie stroje podľa typu materiálu
Rôzne rodiny polymérov kladú rôzne požiadavky na extrudér. Tu je návod, ako sa špecifikácia stroja mení s každou triedou materiálu.
Extrudéry pevnej izolácie PVC/PE/PP/PU
PVC, PE, PP a PU tvoria základ väčšiny štandardných izolácií drôtov. Teplota taveniny leží medzi 150 °C a 220 °C . Kľúčom k presnosti pri týchto materiáloch je stály tlak taveniny bez pulzácií. Presný extrudér pre túto triedu používa závitovkový kompresný pomer 2,5-3,0 a meraciu zónu, ktorá udržuje výstup konštantný.
 Linka na vytláčanie izolácie jadrového drôtu pre PVC, PE, PP a PU materiály Táto vytlačovacia linka je navrhnutá pre štandardné izolačné materiály ako PVC, PE, PP a PU. Pracuje pri teplotách taveniny medzi 150 °C a 220 °C so skrutkovým kompresným pomerom 2,5-3,0, čo zaisťuje konzistentný výstup pre izoláciu jadra elektronických a signálnych vodičov. Zobraziť produkt →
Extrudéry izolácie LSZH/XLPE/TPE/TPU
Tieto materiály poskytujú vlastnosti s nízkou dymivosťou, nulovým obsahom halogénov, zosieťovaním alebo vysokou elasticitou. Rozsah spracovania je 160 až 240 °C . XLPE potrebuje zosieťovanie, takže extrudér spracováva semikryštalickú taveninu. Zmesi LSZH sú abrazívne a urýchľujú opotrebovanie skrutky, pokiaľ skrutka a valec nie sú vyššie vytvrdené 55-60 HRC .
Linka na vytláčanie izolácie pre zmesi LSZH, XLPE, TPE a TPU Táto rada spracováva abrazívne alebo sieťovacie materiály ako LSZH, XLPE, TPE a TPU. Vyznačuje sa tvrdenými skrutkami a valcami nad 55-60 HRC, ktoré odolávajú opotrebovaniu a udržiava stabilný tlak taveniny, aby sa zabránilo rozkladu a povrchovým defektom. Zobraziť produkt → FEP/PFA vysokoteplotné extrudéry izolácie
FEP a PFA sa topia pri 340 až 420 °C . Táto teplota si vyžaduje telo a skrutku odolnú voči korózii, často poniklované alebo potiahnuté oxidom zirkónia. Tieto materiály tiež uvoľňujú plynný fluorovodík pri teplote topenia, takže vedenie musí mať výfukový systém a kyselinovzdorné matrice. Teplotná tolerancia zóny valca musí zostať v rámci ±2 °C aby sa zabránilo degradácii polyméru.
Vysokoteplotná vytláčacia linka izolácie pre FEP, PFA, ETFE, PEEK a PA Táto extrúzna linka spracováva vysokovýkonné polyméry ako FEP a PFA pri teplotách až do 420 °C. Používa komponenty odolné voči korózii, ako sú GH113 alebo Hastelloy C276, aby odolali agresívnym taveninám, čím zaisťuje presnú reguláciu teploty v rozmedzí ±1-2°C pre konzistentnú kvalitu izolácie. Zobraziť produkt → Penové extrudéry PE/PP/PU
Penová izolácia sa používa v koaxiálnych a RF kábloch na zníženie dielektrickej konštanty. Proces vstrekuje chemické nadúvadlo do taveniny. Presná kontrola rýchlosti vstrekovania plynu a teploty taveniny rozhoduje o distribúcii veľkosti buniek. Penový extrudér musí udržiavať stabilný tlak taveniny ±1 bar pretože malé zmeny tlaku priamo menia hustotu peny.
Riziká obstarávania a ako sa im vyhnúť
Presné extrúzne zariadenie je dlhodobá investícia. Tu sú najčastejšie riziká, ktorým kupujúci čelia, a praktické kontroly, ktoré im predchádzajú.
- Zarovnanie závitoreznej hlavy nie je zaručené - Ak nie je možné opakovane nastaviť centrovanie krížovej hlavy, izolácia bude mimo stredu. Požiadajte dodávateľa o správu o teste sústrednosti pre konkrétny model krížovej hlavy. Dobrá krížová hlava by si mala zachovať sústrednosť 0,02 mm po opätovnom vycentrovaní.
- Skrutka sa opotrebováva rýchlejšie, ako sa očakávalo - Opotrebenie zvyšuje vôľu medzi skrutkou a valcom, čo znižuje konzistenciu výstupu. Mnoho dodávateľov cituje 5-8 rokov životnosti, ale s abrazívnymi LSZH alebo zmesami plnenými sľudou, ktoré môžu klesnúť na 2-3 roky .
- Ohrievacie pásy rýchlo degradujú - Regulácia teploty závisí od kvality vykurovacieho pásu. Ak sa pásy prehrievajú alebo sa skratujú, kolísanie teploty v zóne narastá a izolácia sa stáva nerovnomernou. Dobré stroje používajú vykurovacie pásy z nehrdzavejúcej ocele alebo ich ekvivalent.
- Chladiaci výkon je príliš nízky pre vysokorýchlostné trate - O 200 m/min , musí chladiaci žľab odoberať viac tepla. Ak je žľab príliš krátky, kábel vystúpi skôr, než sa jeho priemer stabilizuje. Požiadajte o dĺžku chladiaceho žľabu vzhľadom na vašu maximálnu rýchlosť linky.
- Dodávateľ neponúka žiadne procesné školenia - Bez prevádzkového školenia a receptov strávi váš výrobný tím ďalšie mesiace učením sa metódou pokus-omyl. Vyberte si dodávateľa, ktorý dokáže zaškoliť váš personál na celú linku, nielen na základné ovládacie prvky.
Postupy údržby, ktoré zachovávajú presnosť
Presnosť nie je len o konštrukcii stroja; záleží na dôslednej preventívnej údržbe. Ak chcete chrániť svoju investíciu, postupujte podľa nižšie uvedeného plánu.
| Frekvencia | Akcia | Prečo na tom záleží |
|---|---|---|
| Zmena posunu | Vyčistite krížovú hlavu a skontrolujte, či matrica neobsahuje zvyšky polyméru | Spálené zvyšky polyméru spôsobujú povrchové defekty a rozmerové variácie |
| Týždenne | Skontrolujte skrutku na usadeniny; skontrolujte odber prúdu vykurovacieho pásu | Špinavá skrutka mení stabilitu tlaku taveniny, čo spôsobuje pulzné zmeny priemeru |
| Mesačne | Kalibrujte laserové meradlo a overte centrovanie pomocou testovacieho drôtu | Zarovnanie snímača posunu vibrácií a opotrebovania, ktoré poskytuje nepresnú spätnú väzbu o priemere |
| Štvrťročne | Vymeňte prevodový olej; skontrolujte radiálnu vôľu medzi skrutkami a hlavňou | Nosiť viac 0,05 mm spôsobuje nekonzistentný výstup a poškodenie hlavne |
| Ročne | Opätovne certifikujte celý rad, vrátane sťahovacieho hnacieho hriadeľa a napínacieho napätia | Skĺznutie navijaka je skrytou príčinou rozmerového driftu |
Dodržiavajte správne prevádzkové postupy a prevádzka, údržba a opravy vytláčacieho stroja aby ste zo svojej línie vyťažili maximum. Stroj, ktorý dostáva preventívnu starostlivosť, si môže zachovať svoje špecifikácie tolerancie 10-15 rokov . Najlepšie postupy ladenia procesov nájdete aj v časti ako správne používať extrudéry .
Často kladené otázky o strojoch na presné vytláčanie drôtu
Aká je typická tolerancia priemeru izolácie stroja na presné vytláčanie drôtu?
Pre priemery káblov pod 2 mm , tolerancia vonkajšieho priemeru sedí na ±0,015-0,02 mm . Pre 2-10 mm káblov sa tolerancia rozširuje na ±0,03-0,05 mm . Niektoré špičkové stroje tvrdia ±0,01 mm pre jemný drôt, ale to vyžaduje stabilné podmienky prostredia a spoľahlivý systém riadenia priemeru v uzavretej slučke.
Aký je minimálny priemer drôtu, ktorý dokáže vyrobiť presný extrúzny stroj?
Minimálny hotový priemer závisí od krížovej hlavy a sady matrice. Presný stroj určený na jemný drôt dokáže vyrábať aj malé vonkajšie priemery 0,15-0,3 mm . Ak chcete ísť nižšie 0,15 mm , potrebujete mikroextrudér s priemerom skrutky 12-16 mm .
Dokáže jeden presný extrúzny stroj spracovať viacero materiálov?
Môže, ale s obmedzeniami. PVC a PE môžu zdieľať jednu skrutku. FEP/PFA vyžaduje hlaveň odolnú voči korózii a inú skrutku. LSZH a XLPE sedia v strede. Mnoho dodávateľov ponúka vymeniteľné sady skrutiek, ale úplná výmena často trvá 4-8 hodín vrátane ohrevu, čistenia a výmeny matrice.
Ako excentricita izolácie ovplyvňuje výkon kábla?
Mimostredná izolácia mení rozloženie kapacity cez prierez kábla. V prípade dátového kábla to zvyšuje presluchy a zhoršuje prenos signálu. V prípade napájacieho kábla excentricita znižuje schopnosť prierazného napätia. Praktická prijateľná hranica pre priemyselné presné extrudéry je nižšie uvedená excentricita 5% , čo znamená, že rozdiel medzi tenkou a hrubou stranou steny je menší ako 5 % nominálnej hrúbky.
Aký je typický dodací čas pre presnú linku na vytláčanie drôtu?
V závislosti od konfigurácie a výrobného zaťaženia dodávateľa je možné dodať jednodielnu extrudérovú linku 45-60 dní . Prispôsobené linky so špecializovanou krížovou hlavou môžu zabrať 90-120 dní . Pred zadaním objednávky potvrďte dodaciu lehotu, aby ste si mohli naplánovať nábeh výroby.
Ako dlho vydrží stroj na presné vytláčanie drôtu?
Mechanický rám vydrží 20-30 rokov . Skrutka a valec sú opotrebiteľné komponenty a zvyčajne vydržia 5-8 rokov s abrazívnymi materiálmi, príp 10-12 rokov s neabrazívnymi ako PVC. Ohrievacie pásy a senzorové systémy zvyčajne vyžadujú výmenu 3-5 rokov .
Zrátané a podčiarknuté
Presnosť izolácie vodičov závisí priamo od konštrukcie skrutiek stroja, presnosti centrovania krížovej hlavy a riadenia s uzavretou slučkou. Výber stroja, ktorý zodpovedá vašim typom materiálu a rozsahu priemerov, a jeho udržiavanie podľa prísneho harmonogramu je to, čo zabezpečuje dlhodobú návratnosť investícií.
Ak vyrábate automobilové dátové káble, priemyselné ethernetové káble, sieťové káble alebo vysokofrekvenčné signálne káble, základom kvality vášho produktu je presný stroj na vytláčanie drôtov. Hľadajte dodávateľa, ktorý dokáže zdokumentovať hodnoty tolerancie, poskytnúť receptúry procesu a konzistentne dodávať náhradné diely. Dodávateľ, ktorý vám ukazuje presné čísla o súosovosti a riadení priemeru, je ten, ktorý stojí za zváženie.
 Súvisiace Produkty