E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Výber stroja na vytláčanie káblov je rozhodnutie, ktoré sa opiera o niekoľko tvrdých právd: stroj musí zodpovedať vašej súprave materiálu, rýchlosti linky a rozpočtu na toleranciu. Prvým záverom je, že generický extrudér je pasívom, nie aktívom. Stroj, ktorý dobre používa PVC, môže zápasiť s FEP a vysokorýchlostná linka pre sieťové káble nemusí produkovať požadovanú kontrolu priemeru pre automobilové dátové káble. Takže predtým, než sa pozriete do katalógov, musíte definovať presnú skupinu káblov, ktorú plánujete vyrobiť, a chyby, ktoré absolútne nemôžete tolerovať. Tento jediný krok ušetrí viac peňazí ako akákoľvek zľava na samotný stroj.
Výrobcovia drôtov a káblov sa často pýtajú, či sa oplatí investovať do najnovšieho modelu extrudéra. Praktická odpoveď je: áno, ak potrebujete väčšiu toleranciu, vyššiu rýchlosť alebo nižšiu šrotovnosť. Nie, ak ste už v rámci špecifikácií a vaše úzke miesto je po prúde. Skutočná hodnota moderného stroja na vytláčanie káblov spočíva v tom, ako dôsledne drží priemer izolácie alebo plášťa a sústrednosť počas osemhodinovej zmeny, nie v najvyššej rýchlosti uvedenej v brožúre.
Čo vlastne robí stroj na vytláčanie káblov vo vašej výrobnej linke
Stroj na vytláčanie káblov je srdcom linky na výrobu drôtov a káblov. Privádza polymérne pelety cez vyhrievaný valec, roztaví ich a tlačí roztavený materiál okolo jedného vodiča, aby vytvoril izolačnú vrstvu. Na samostatnej linke platí rovnaký princíp pre vonkajší plášť, ktorý chráni kábel pred teplom, oderom a vlhkosťou.
Hlavné komponenty sú konzistentné vo väčšine strojov: a násypka ktorá meria pelety, a skrutka to robí tavenie a vytváranie tlaku, a sud s vykurovacími zónami, a krížová hlava kde vodič prechádza a prijíma taveninu, a chladiaci žľab ktorá fixuje polymér a a navijak ktorý ťahá kábel kontrolovanou rýchlosťou. Koordinácia medzi rýchlosťou skrutky a rýchlosťou bubna určuje hrúbku steny a konečný priemer.
Pre hlbší pohľad na to, ako tieto časti spolupracujú, si môžete prečítať technické rozdelenie komponentov extrudéra z nášho článku o zložení extrúznych strojov . Tento článok vysvetľuje, ako opotrebovanie závitu skrutky alebo opotrebovaná krížová hlava znižuje kontrolu priemeru spôsobom, ktorý je ľahké prehliadnuť, ale je nákladný na ignorovanie.
Ako si vybrať medzi strojmi na extrúziu izolácie a plášťa
Prvým rozhodnutím je zvyčajne to, či potrebujete extrudér izolácie, extrudér plášťa alebo oboje. Tieto dva typy strojov zdieľajú rovnakú základnú architektúru, líšia sa však dizajnom skrutiek, rozsahom teplôt valca a spôsobom manipulácie s káblom.
Extrudéry izolácie zvyčajne spracovávajú jemnejšie drôty a vyžadujú oveľa presnejšiu hrúbku steny, pretože izolačná vrstva je tenká a kapacita kábla závisí od vzdialenosti medzi vodičom a tienením. Plášťové extrudéry na druhej strane tlačia hrubšiu vrstvu materiálu cez jadro kábla, ktoré už obsahuje viacero vodičov. Tolerancia je zhovievavejšia, ale priepustnosť je zvyčajne vyššia.
| Parameter | Extrúzia izolácie | Extrúzia plášťa |
|---|---|---|
| Rozsah hrúbky steny | 0,05 až 1,5 mm | 0,5 až 5 mm |
| Typická rýchlosť linky | 50 až 400 m/min | 20 až 200 m/min |
| Bežné materiály | PVC, PE, PP, PU, FEP, PFA, LSZH | PVC, PE, LSZH, XLPE, TPE, TPU, silikón |
| Tolerancia kľúča | Odchýlka priemeru ±0,02 mm | Odchýlka priemeru ±0,15 mm |
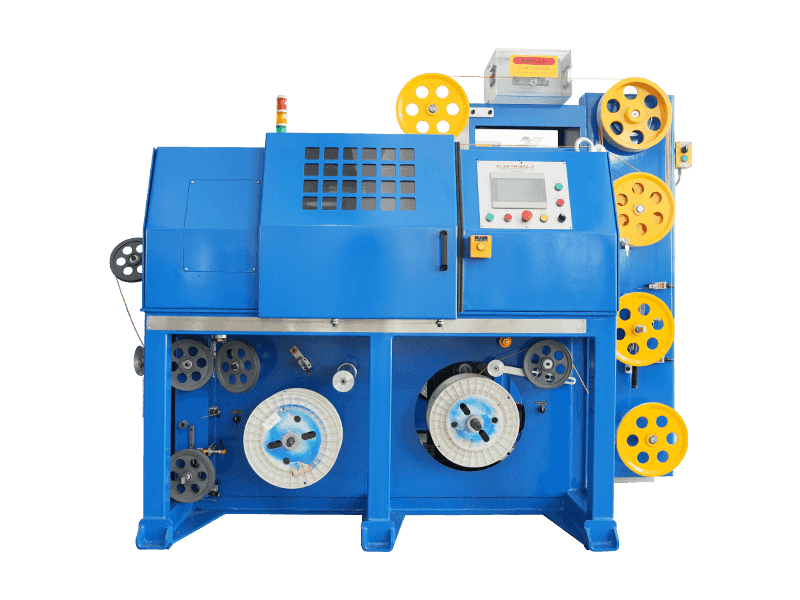
 Linka na vytláčanie plášťa z PVC/PE/PP/PU Stroj na vytláčanie plášťa PVC / PE / PP / PU je neštandardné zariadenie s prispôsobením. Hlavný model stroja je vo všeobecnosti 70-150 mm, ktorý sa bežne používa v drôte ... Zobraziť produkt →
Ak vyrábate sieťové káble alebo automobilové dátové káble, takmer určite potrebujete najprv izolačnú linku plus samostatné vedenie plášťa. Ak vyrábate jednoduchý spojovací drôt, môže vám stačiť jeden dvojúčelový extrudér, ale výmena trvá niekoľko hodín a núti vás zastaviť výrobu.
Technické špecifikácie, ktoré určujú výkon v reálnom svete
Pozerať sa na technický list nestačí; musíte vedieť, ktoré čísla skutočne ovplyvňujú váš produkt. Priemer skrutky a pomer L/D poháňa priepustnosť a kvalitu taveniny. Pre stredne veľké izolačné vedenia je bežná skrutka 60 mm s pomerom L/D 25:1. Výstup extrudéra v kg/h je východiskovým bodom, ale skutočným obmedzením je rýchlosť linky, ktorú môžete dosiahnuť pri zachovaní cieľovej hrúbky steny.
Ďalším kritickým faktorom je kontrola teplotnej zóny. Štandardný extrudér na PVC potrebuje teplotný profil valca od približne 140 °C do 180 °C. FEP vyžaduje 300 °C až 360 °C a silikón vyžaduje špeciálny dizajn skrutky. Ak váš stroj nedokáže dosiahnuť a udržať 350 °C s presnosťou ± 5 °C, dôjde k nízkej kvalite taveniny a častému odstavovaniu.
Riadenie priemeru a sústrednosti závisí od meracieho systému. Moderné stroje používajú laserové meradlá s rozlíšením 0,001 mm a dobou odozvy slučky 50 ms alebo rýchlejšie. A odchýlka ±0,02 mm na 0,4 mm izolačnej vrstve znamená rozdiel medzi pasom a šrotom. Pre vysokofrekvenčné alebo dátové káblové aplikácie je excentricita ešte dôležitejšia. Krížová hlava musí byť nastaviteľná, aby ste mohli dosiahnuť minimálnu excentricitu menšiu ako 2 %.
Keď aplikácia vyžaduje izoláciu s pevným jadrom s PVC, PE, PP alebo PU, extrudér by mal byť od začiatku nakonfigurovaný pre tieto materiály. Gemwell ponúka špecializovaný extrudér izolácie drôtov a káblov s pevným jadrom navrhnutý pre tieto polyméry, ktorý sa vyhýba kompromisu univerzálneho stroja.
Linka na vytláčanie izolácie žilového drôtu z PVC/PE/PP/PU Linka na vytláčanie izolácie žilového drôtu z PVC/PE/PP/PU is an non-standardized equipment with customization. The main machine model is generally 30-65mm. It is suitable for s... Zobraziť produkt → Ako výber materiálu ovplyvňuje parametre vytláčania
Polymér, ktorý si vyberiete, určuje teplotu valca, dizajn skrutky a rýchlosť chladenia. Nie je to jednoduchý scenár jeden stroj na všetko.
PVC je zhovievavé a beží pri miernych teplotách. PE a PP sú ľahšie na skrutke, ale vyžadujú starostlivé chladenie, aby sa zabránilo zmršťovaniu. PU dodáva odolnosť proti oderu, ale je citlivý na vlhkosť. FEP a PFA sú vysokoteplotné termoplasty používané pre závodné drôty, letecké a kozmické a vysokorýchlostné dátové káble; vyžadujú si hlaveň a skrutku zo zliatiny odolnej voči korózii a značné investície do regulácie teploty. Zmesi LSZH sa používajú v kábloch s nízkou dymivosťou, bez halogénov, ale sú vysoko viskózne a vyžadujú skrutku s väčším kompresným pomerom.
Napríklad a Vysokoteplotný extrudér na izoláciu drôtu FEP/PFA typicky pracuje pri teplotách hlavnej zóny 330 °C, s rýchlosťou závitovky 30 až 80 ot./min. Rýchlosť linky je často nižšia ako u PVC, pretože tok polyméru je odlišný, ale výsledná izolácia má vynikajúce dielektrické vlastnosti.
Ak plán vášho produktu obsahuje vysokoteplotné alebo vysokofrekvenčné káble, potrebujete stroj, ktorý zvládne celý teplotný rozsah. Izolovaný drôtový extrudér FEP/PFA od spoločnosti Gemwell je skonštruovaný špeciálne pre tieto materiály so zliatinovými komponentmi a špecializovanou geometriou závitovky.
FEP/PFA/ETFE/PEEK/PA Vysokoteplotná vytláčacia linka na izoláciu jadra FEP/PFA/ETFE/PEEK/PA Vysokoteplotná vytláčacia linka na izoláciu jadra je neštandardné zariadenie s prispôsobením. Hlavný model je zvyčajne 20-50 mm. To ja... Zobraziť produkt → Bežné chyby vytláčania káblov a ich hlavné príčiny
Keď linka začne produkovať zlý kábel, problém je zriedkavo samotný stroj. Nasledujúci zoznam ukazuje najčastejšie chyby vytláčania a kde je potrebné hľadať najskôr.
- Kolísanie priemeru – To poukazuje na nesúlad otáčok medzi navijakom a extrudérom alebo na opotrebovaný závitovkový závit, ktorý umožňuje tlakové impulzy.
- Bubliny alebo pórovitosť – Bežným vinníkom je vlhkosť v peletách. Skontrolujte zásobníkové sušičky a vákuový otvor.
- Excentricita alebo izolácia mimo stredu – Vodič nie je vycentrovaný v krížovej hlave. Často je to spôsobené opotrebovaným vodidlom alebo poškodenou matricou.
- Zlá priľnavosť k vodiču – Vodič je príliš studený alebo je polymér nedostatočne roztavený. Môže tiež pochádzať z kontaminácie medi.
- Opotrebenie skrutky a hlavne – Keď sa vnútorný priemer valca zvýši o viac ako 0,25 mm, prietok klesne a tavenina sa stane nekonzistentnou. Toto je problém údržby, nie problém ladenia.
Sledovanie chybovosti v priebehu času je najlepší spôsob, ako zistiť, kedy vymeniť diely. Konzervatívne pravidlo v tomto odvetví je kontrolovať hrot skrutky a krížovú hlavu po každých 500 000 metroch výroby pri prácach s materiálmi citlivými na vlhkosť. Pri vysokorýchlostných sieťových káblových vedeniach by mal byť interval kontroly kratší.
Najlepšie postupy údržby a prevádzky pre extrudéry
Extrudér, ktorý dostáva pravidelnú údržbu, si zachová svoju presnosť po mnoho rokov. Najviac prehliadanou časťou sú vykurovacie zóny. Ak nikdy nenakalibrujete termočlánky, vaša skutočná teplota valca sa môže odchýliť od nastavenej hodnoty o viac ako 20 °C. To samo o sebe vysvetľuje veľký podiel sťažností na kvalitu.
Nastavte si týždenný plán na kontrolu súprav sita a ističa. Vymeňte súpravu sita, keď sa diferenčný tlak na nej zvýši o viac ako 10 %. Čistite matricu a krížovú hlavu iba medenými drôtenými kefami, nikdy nie oceľovými, aby ste predišli škrabancom, ktoré sa stanú nánosmi. Ak používate silikónové materiály plášťa, skontrolujte sekciu podávania silikónu alebo gumy; tieto zlúčeniny vyžadujú chladiacu zónu privádzania peliet, aby sa zabránilo premosteniu.
Pre typickú linku sú primerané nasledujúce intervaly preventívnej údržby:
- Denne: skontrolujte hladinu oleja v prevodovke a tlak vzduchu pre pneumatické naberanie.
- Týždenne: vyčistite násypku a skontrolujte, či sa na odsávacom otvore nenachádza prach z peliet.
- Mesačne: merať opotrebovanie skrutky a hlavne; skontrolujte hnací remeň a nožnú brzdu.
- Štvrťročne: kalibrujte všetky regulátory teploty a laserové meradlo.
Keď je stroj nový, najdôležitejších je prvých 200 hodín. Zaznamenajte každý parameter na začiatku a porovnajte s hodnotami po období zábehu. Ak extrudér vyžaduje viac ako 10 % dodatočného krútiaceho momentu skrutky na udržanie rovnakého výkonu, niečo sa príliš rýchlo opotrebováva.
Často kladené otázky o strojoch na vytláčanie káblov
Aký je rozdiel medzi strojom na vytláčanie káblov a strojom na ťahanie drôtov?
Stroj na ťahanie drôtu mení veľkosť vodiča; stroj na vytláčanie káblov pridáva polymérovú izoláciu alebo plášť. Vytlačovací stroj nemení priemer vodiča. Iba to poťahuje.
Aký je najlepší dizajn skrutky pre linku na vytláčanie káblov z viacerých materiálov?
Neexistuje jediný najlepší dizajn. Bariérová skrutka funguje dobre pre PE a PVC. Pre LSZH a XLPE je potrebná širšia skrutka s vyšším kompresným pomerom. Ak musíte spracovať veľa materiálov, vyberte skrutku, ktorá je kompromisom a akceptujte o niečo nižšiu priepustnosť na náročnejších zmesiach.
Ako vypočítam rýchlosť výroby stroja na vytláčanie káblov?
Prietok v kg/h sa rovná ploche stúpania závitovky vynásobenej rýchlosťou závitovky, hustotou taveniny a účinnosťou čerpadla. Praktickou skratkou je použiť test rýchlosti linky: spustite známu dĺžku kábla, odvážte použitý polymér a vydeľte ho časom. Väčšina výrobcov poskytuje teoretickú kapacitu, ale skutočná kapacita je často 70 až 90 % tejto hodnoty z dôvodu ťahu a vzduchových medzier.
Môže jeden extrudér vyrobiť izoláciu aj plášť?
Môžete použiť rovnaký stroj s inou krížovou hlavou a skrutkou, existujú však kompromisy. Skrutka určená pre 1 mm izolačnú stenu nebude optimalizovať 3 mm plášťovú stenu. Čas výmeny často trvá dve až štyri hodiny, takže ak prevádzkujete dva samostatné produkty päťkrát týždenne, vyhradený stroj pre každú linku je zvyčajne z dlhodobého hľadiska lacnejší.
Čo je to excentricita a prečo je dôležitá pri vytláčaní káblov?
Excentricita je odsadenie stredu vodiča od stredu izolácie. V dátových a audio kábloch vysoká excentricita mení kapacitu a spôsobuje odraz signálu. Všeobecný výrobný limit je menej ako 3 % pre sieťový kábel a menej ako 1,5 % pre vysokorýchlostný automobilový dátový kábel. Ak je vaša excentricita vyššia, skontrolujte centrovacie skrutky krížovej hlavy a vodiace hroty.
Ako často by som mal vymieňať skrutku v extrudéri?
V prípade linky, ktorá beží 8 000 hodín ročne s abrazívnymi materiálmi, ako je PVC, počítajte s výmenou skrutky každých 3 až 5 rokov. Pre čisté, vysokoteplotné polyméry môže vydržať 8 až 10 rokov. Odmerajte vonkajší priemer skrutky a vnútorný priemer valca v rovnakom bode; keď vôľa presiahne 0,3 mm, vymeňte skrutku alebo valec.
Ako ovplyvní doba návratnosti výber extrudéra?
Keď porovnáte lacný extrudér s vyššou cenou, doba návratnosti je jasnejšia ako cena nálepky. Stroj, ktorý beží o 10 % rýchlejšie, vám umožní vyrobiť ďalších 500 000 metrov ročne. Ak je vaša zisková marža na kilometer kábla 50 USD, je to ďalších 25 000 USD ročne. Dodatočná investícia vo výške 50 000 USD sa vráti za dva roky.
Ešte dôležitejšie je, že stabilnejší stroj znižuje množstvo odpadu. Predpokladajme, že stratíte 2 % výroby kvôli rozmerovej odchýlke na lacnej linke. Pri objeme výroby 1 000 000 metrov je to 20 000 metrov šrotu. Pri nákladoch na materiál 0,03 USD za meter je ročný odpad 600 USD. To samo osebe nezdá obrovské, ale keď k tomu pripočítate mzdové náklady na prepracovanie a riziko straty zákazníka v dôsledku neskorých dodávok, celkové náklady budú významné.
Použite tento jednoduchý vzorec na porovnanie dvoch strojov:
- Ročná výstupná hodnota – rýchlosť linky v m/min × použiteľné hodiny × 60 × súčiniteľ odpadu.
- Ročné náklady na šrot – percento šrotu × náklady na materiál prepracovaná práca.
- Doba návratnosti – cenový rozdiel ÷ (úspora z úspor rýchlosti zo šrotu).
Pre výrobcu vstupujúceho na trh s automobilovými alebo sieťovými káblami by doba návratnosti mala byť kratšia ako 18 mesiacov. Ak je to dlhšie, pravdepodobne nakupujete nadmerne alebo produktový rad nie je vhodný pre váš objem výroby.
Čo treba skontrolovať pri kúpe použitého alebo repasovaného stroja na extrúziu káblov
Mnoho tovární nakupuje použité extrudéry, aby znížili kapitálové náklady. Najčastejšou chybou je oneskorené meranie skrutky a hlavne. Pred podpísaním zmluvy vykonajte jednoduchú kontrolu v strojárni: vložte novú skrutku do hlavne a zistite, aká je radiálna vôľa. Vôľa nad 0,3 mm znamená, že stroj nebude mať toleranciu pre tenkú izoláciu.
Skontrolujte tiež centrovacie skrutky krížovej hlavy; ak sa zachytia, nebude možné opraviť excentricitu. Požiadajte o skutočné záznamy o výrobe za posledných 200 hodín, nielen o celkové prevádzkové hodiny. Stroj, ktorý beží 30 000 hodín pri nízkej záťaži, je často lepší ako stroj, ktorý beží 15 000 hodín pri plnom zaťažení s abrazívnym PVC.
Nakoniec overte dostupnosť náhradných dielov pre konkrétnu geometriu skrutky a hlavne. Ak pôvodný výrobca už nepôsobí, možno budete môcť získať ekvivalent od špecializovaného dodávateľa, ale pomocné diely, ako sú vodiace puzdrá krížovej hlavy, sa hľadajú ťažšie. Podpora stroja s bežnými priemyselnými veľkosťami bude oveľa jednoduchšia.
Záverečné odporúčanie pre vašu investíciu do stroja na vytláčanie káblov
Najlepší stroj na vytláčanie káblov je ten, ktorý zodpovedá vášmu trojročnému plánu produktov. Nakupujte za materiály, ktoré skutočne spracujete, nie za tie, ktoré dúfate spracovať. Ak potrebujete dodržať hrúbku steny ±0,02 mm, investujte do laserového meradla a stabilného navijaka. Ak potrebujete vysokoteplotné FEP/PFA, kúpte si stroj so skrutkou odolnou voči korózii a presným zónovým ovládaním.
Začnite hodnotenie uvedením piatich najlepších konštrukcií káblov a ich tolerancií hrúbky steny. Potom vypočítajte požadovanú rýchlosť linky z vášho ročného objemu výroby. Nakoniec porovnajte špecifikáciu so skutočným operačným oknom. Stroj, ktorý beží rýchlosťou 300 m/min, ale nedokáže udržať priemer ±0,03 mm pri 150 m/min, je menej hodnotný ako stroj, ktorý beží rýchlosťou 150 m/min a udrží ±0,01 mm.
Spoločnosť Gemwell postavila extrudéry izolácie pre PVC/PE/PP/PU a extrudéry plášťa pre LSZH/XLPE/TPE/TPU, ako aj silikón. Správna voľba závisí od vašich materiálov a vášho rozpočtu na toleranciu. To je dôvod, prečo vždy odporúčame prediskutovať úplný zoznam káblov s výrobcom stroja pred zadaním objednávky, namiesto toho, aby ste ich kupovali z regálu.
 Súvisiace Produkty