English
 中文简体

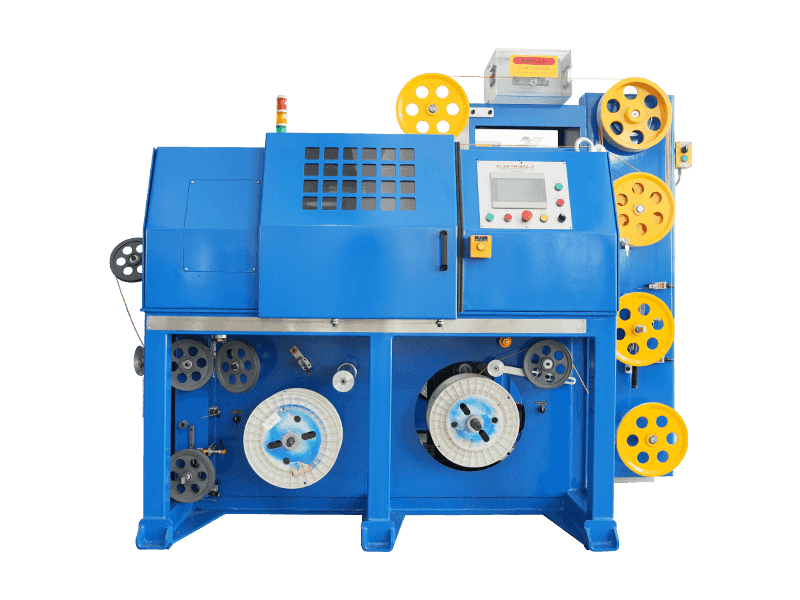
Správnym a primeraným používaním vytláčacieho stroja môže byť stroj plne účinný, udržiavať dobrý pracovný stav a predĺžiť životnosť stroja.
Skrutkový extrudér, vrátane inštalácie stroja, nastavenia, uvedenia do prevádzky, prevádzky, údržby a opravy série článkov, má všeobecný stroj bežne používaný, hlavne v inštaláciách hnacieho motora a redukčného prevodu. Ale závitovkový extrudér systém práce je extrúzny systém, ale jedinečné vlastnosti, osobitnú pozornosť charakterizuje závitovkový extrudér by mal.
Inštalácia, nastavenie a testovacie stroje všeobecne používané v pokynoch pre vytláčacie stroje sú jasne definované, tento spôsob prevádzky extrudéra je zhrnutý takto:
Obsluha musí byť oboznámená s prevádzkou konštrukčných charakteristík vlastného extrudéra, najmä správne pochopiť konštrukčné charakteristiky závitovky, charakteristiky vykurovacieho a riadiaceho prístrojového vybavenia, zostavy nosa chladiacich vlastností a podobne, aby správne pochopila podmienky procesu vytláčania, právo obsluhovať stroj.
Rôzne spôsoby prevádzky vytláčania plastov nie sú rovnaké, ale majú tiež podobnosti. Zavedené rôzne produkty v rovnakom postupe vytláčania a problémy by mali venovať pozornosť nasledujúcim operáciám.
1, prípravné práce pred
(1) na extrúziu plastov. Suroviny musia spĺňať požiadavky potrebné na sušenie a v prípade potreby potrebu ďalšieho sušenia. A materiál sa preosial, aby sa odstránili hrudky, agregáty a mechanické nečistoty.
(2) Skontrolujte zariadenia vo vode, elektrine, plyne a či je každý systém normálny, uistite sa, že voda a prietok plynu neunikajú, elektrický systém je normálny, vykurovací systém, regulácia teploty a rôzne nástroje fungujú a sú spoľahlivé; pomocný sušič vzduchu pri nízkej rýchlosti skúšobnej prevádzky, pozorujte, či zariadenie funguje správne; začať vákuový tvarovací stôl, či pozorovať prácu; klzké časti v rôznych zariadeniach na mazanie. Ak sa zistí chyba, okamžite sa odstráni.
(3) nainštalovaná hlava a kalibrátor. V závislosti od zvoleného druhu produktu, veľkosti a veľkosti hlavy. Nasledujúca sekvencia sa nainštaluje.
① nos by mal do seba zapadať, celý namontovaný na extrudéri.
② Predchádzajúca hlavová zostava musí pri lakovaní zotrieť mastnotu, starostlivo skontrolovať, či povrch dutiny nenaráža, nie je poškriabaný alebo hrdzavý, urobiť potrebné vyleštenie a potom natrieť vrstvou dráhy toku silikónového oleja.
③ postupne sa zmontujú všetky hlavové dosky, závity skrutiek sa potiahnu vysokoteplotným mazivom, potom sa skrutky a príruba utiahnu.
④ porézna doska je umiestnená medzi prírubou hlavy, aby sa zabezpečilo, že stlačenie perforovanej dosky bez blesku. Treba upraviť skôr
⑤ Bez utiahnutia skrutiek spojovacej hlavy a skrutiek príruby extrudéra, ktoré upevňujú horizontálnu polohu, upravte úroveň dostupnej úrovne štvorcovej hlavy. Model s okrúhlou hlavou umiestňuje povrch podrážky ako referenciu pomocou matrice hlavy na vyrovnanie spodného povrchu.
⑥ utiahnite skrutky príruby, utiahnite upevňovacie skrutky hlavy, nainštalujte ohrievaciu špirálu a termočlánok a venujte pozornosť tomu, aby bola ohrievacia špirála k vonkajšiemu povrchu v tesnom kontakte s hlavou.
⑦ Nainštalujte kalibrátor a nastavte polohu, stredová čiara kontroluje hostiteľa a kalibrátor je zarovnaný s traktorom. Po nastavení utiahnite upevňovacie skrutky. Spojovacie rúrky a rúrky každého kalibrátora.
⑧ otočte vykurovací výkon nosa, rovnomernú teplotu vykurovania Jane. Otvorte v spodnej časti násypky a vstupné a výfukové ventily čerpadla chladiacej vody prevodovky. Keď sa teplota každej teploty ohrevu nastaví na 140 ℃, zahrieva sa, kým sa teplota nezvýši na 140 ℃ 30-40 minút, a potom sa teplota zvýši na teplotu normálnej výroby. Kým teplota nestúpne na normálnu produkciu pri požadovanej teplote, potom podržte asi 10 minút, aby sa teplota každej časti stroja ustálila skôr, ako sa môže začať s výrobou. Doba izolácie v závislosti od modelu Extrudéry a odrody plastových surovín sa líšia. Doba inkubácie na dosiahnutie konzistentnej teploty vo vnútri a mimo stroja, takže merač ukazuje, že teplota dosiahla požadovanú teplotu, zatiaľ čo skutočná teplota bola nízka, v tomto čase, ak je materiál vložený do extrúznych strojov, pretože skutočná teplota je príliš nízka, viskozita taveniny materiálu je príliš veľká, spôsobí preťaženie axiálnou silou a poškodenie stroja.
⑨ nabehne do násypky surovín použitých na prípravu na použitie.
2, topánka
(1) možno zapnúť po termostate, pred otáčaním a vytláčacími strojmi by mali byť skrutky príruby hlavy znova utiahnuté, aby sa eliminoval rozdiel hlavy skrutiek v tepelnej rozťažnosti, poradie hlavy skrutky je tesné uhol utiahnutia, nútené byť jednotné ʱ?? Pri uťahovaní matíc príruby hlavy to vyžaduje približne pružnú konzistenciu, inak sa očakáva, že bude bežať.
(2) Napájanie, zvolené tlačidlom „Prepare boot“ a následne tlačidlom „on“, potom pomaly otáčajte gombíkom na nastavenie rýchlosti skrutky pomalý štart. Potom postupne zrýchľujte, zatiaľ čo malé množstvo krmiva. Pri kŕmení venujte zvýšenú pozornosť zmenám v ampérmetri a rôznych puzdrách hlavíc indikátora. Uťahovací moment skrutky by nemal presiahnuť červenú značku (typicky 65% -75% tabuľka krútiaceho momentu). Pred vytláčaním plastového profilu nesmie pred matricou stáť žiadna osoba, aby sa predišlo vytrhnutiu skrutiek alebo vloženiu mokrej žiarovky v dôsledku suroviny a iných dôvodov spôsobených zraneniami. Plastové vytláčacie matrice z hlavy, vytlačia pomaly ochladzované a žiaduce, trakčné zariadenie a stereotypy matricu a spúšťa tieto zariadenia. Potom podľa uvedených nástrojov na kontrolu hodnôt a požiadaviek na extrudovaný produkt. Každá sekcia sa zodpovedajúcim spôsobom upraví tak, aby sa celá operácia vytláčania dostala do normálneho stavu. A ak je to potrebné, pridajte trochu materiálu, pomocou dvojzávitovkového extrudéra dávkuje rovnomerne konštantnú rýchlosť.
(3) Keď je vybíjacia hubica rovnomerná a plast má požadovanú trakciu, môže byť dobrým kalibrátorom pre ľudí. Plastifikované empiricky určiť požadovaný rozsah, podľa celkového vzhľadu vytláčaného materiálu možno posúdiť, že lesklý povrch, žiadne nečistoty, žiadna pena, koksový materiál a farba, podaný materiál stlačený do určitej miery nevykazuje otrepy, zárezy, existuje určitá flexibilita, tentoraz dobrý popis plastových materiálov. Ak nastavenie rýchlosti plastifikačnej skrutky môže byť vhodné pre zlú, hlaveň a teplotu hlavy, kým nedosiahne požiadavky.
(4) V procese vytláčania by si tento proces mal vyžadovať pravidelnú kontrolu rôznych parametrov procesu, ktoré sú normálne, a vypĺňanie procesných listov. Kontrola kvality podľa štandardnej kontroly kvality profiluje produkt, identifikuje problémy a včas podnikne nápravné opatrenia.
3. Zastavte sa
(1) Zastavte podávanie, leštenie vo vnútri plastových vytláčacích strojov, keď je skrutka odkrytá, vypnite napájací valec a hlavu a zastavte ohrev.
(2) Zatvorte extrudér a pomocné napájanie, zastavte skrutku a pomocné zariadenie.
(3) Príruby spojky, demontážny násadec. Vyčistite rôzne časti dierovaného plechu a nosa. Aby nedošlo k poškodeniu vnútorného povrchu nosa, nosa zvyškového materiálu v rámci zákona nanesenej ocele, ocele postupuje vyčistiť, a potom použiť brúsny papier na priľnutie k plastu v nose okrem brúsenia a leštenia, potiahnuté olejom alebo silikónom proti hrdzi.
(4) odstránenie skrutky a valca, po odstránení hlavy reštartujte hostiteľa, plus zastavte materiál (alebo zlomený materiál), umyte skrutku a valec, potom skrutku vyberte s nízkou rýchlosťou (sr/min alebo tak), aby ste znížili opotrebovanie. Očakáva sa, že bude odstavený úplne rozdrvený na vytláčanie prášku, dostupný stlačený vzduch z prívodných a výfukových otvorov opakovane vyfukuje zvyškové pelety a prášok, až kým v sude nezostane žiadny zvyškový materiál po znížení rýchlosti závitovky na nulu, zastavte extrudéry, vypnite hlavné napájanie a studenú vodu celkového ventilu.
(5) by mali venovať pozornosť bezpečnosti projektu sú: elektrina, teplo, manipulácia a iné rotačné stroje a ťažké komponenty. Musí byť vybavený zdvíhacím zariadením, montážnym a demontážnym nosom a inými ťažkými komponentmi medzi závitovkovým extrudérom, aby sa zabezpečila bezpečnosť vo výrobe.
6, údržba vytláčacieho stroja
Systém skrutkového vytláčania využíva bežnú údržbu a pravidelná údržba sú dva spôsoby údržby.
(1) Bežná údržba je rutinná, neberie do úvahy prevádzku pracovného zariadenia, zvyčajne vykonávanú počas bootovania. Zamerajte sa na čistenie stroja, mazanie všetkých pohyblivých častí, ľahko uvoľniteľné skrutkové upevňovacie prvky, včasnú kontrolu, nastavovanie motorov, ovládacích nástrojov, pracovných častí a vedení.
(2) pravidelná údržba je vo všeobecnosti v nepretržitej prevádzke 2500-5000h vytláčací stroj vypnutý po tom, čo stroj vyžaduje dezintegráciu kontrola, meranie, identifikácia hlavných komponentov na opotrebovanie, výmena opotrebovaná dosiahla vopred stanovený limit dielov, oprava poškodených dielov.
(3) neumožňuje chod prázdneho stroja, aby sa zabránilo skrutkovaniu a natáčaniu vlasov Jane.
(4) extrúzny stroj počas prevádzky, ak sa vyskytne nezvyčajný hluk, okamžite ho odstavte na kontrolu alebo opravu.
(5) zabráňte pádu kovu alebo iných nečistôt do násypky, aby nedošlo k poškodeniu skrutky a valca. Aby sa zabránilo vniknutiu železných úlomkov do valca, valec môže privádzať materiál do sacieho hrdla namontovaného magnetického komponentu alebo magnetické roviny, aby sa zabránilo padaniu úlomkov do materiálu, musia byť vopred zatienené.
(6) Všimnite si, že vytváranie čistého prostredia spôsobuje kontamináciu materiálu filtračnej platne odpadom, čo ovplyvňuje výťažnosť produktu a kvalitu a zvyšuje odolnosť.
(7) Keď extrudérom trvá dlhšie, kým prestanú používať antikoróznu ochranu, mali by ste skrutku pracovnej plochy, Jane, nos atď., natrieť mazivom. Malé skrutky by mali byť zavesené vo vzduchu alebo umiestnené v špeciálnej drevenej krabici a podložka na úrovni dreva, aby nedošlo k deformácii alebo nárazom skrutky.
(8) Prístroje na reguláciu teploty pravidelnej kalibrácie, skontrolujte ich presnosť a ovládanie nastavenia citlivosti.
(9) údržba prevodovky extrudéra a bežného štandardného reduktora. Hlavne na kontrolu ozubených kolies, ložísk a iných stavov opotrebovania a porúch. Manuálna prevodovka by mala špecifikovať použitie strojového oleja, podľa ustanovení o hladine oleja na spojenie oleja je olej príliš nízky, mazanie nie je obrátené, znížená životnosť dielov; príliš veľa oleja, teplo veľké, multi-energie, olej a ľahká metamorfóza, tiež spôsobuje zlyhanie mazania, následky poškodenia dielu. Miesta úniku oleja z prevodovky by mali byť vymenené za tesnenie (krúžok), aby sa zabezpečilo dostatočné množstvo maziva.
(10) Vnútorná stena pomocného extrudéra chladiacej vody ľahko vytvára vonkajšiu korozívnu hrdzu. Údržba by sa mala vykonávať starostlivo, vodný kameň môže tiež upchať potrubie, dosiahnuť chladiaci účinok a môže dôjsť k úniku silnej korózie, čistenie a korózia sa musia postarať o chladiace opatrenia.
(11) hnacej skrutky sa otáča, aby sa zameralo na kontrolu opotrebovania a vystavenia kefy jednosmerného motora, ak by sa hodnota izolačného odporu motora mala pravidelne merať na vopred stanovenej hodnote alebo vyššej. Okrem toho skontrolujte, či sú kábel a ostatné komponenty hrdzavé a či sú použité ochranné opatrenia.
(12) Určenie osoby zodpovednej za údržbu zariadenia. Podrobné záznamy sú zahrnuté v správe súborov údržby a opráv zariadení závodu pre každý prípad.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.

 Súvisiace Produkty