E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Priama odpoveď: Čo by ste mali očakávať od stroja na rezanie medených drôtov
Ako prvý sa posudzuje stroj na splietanie medeného drôtu s prierezom opakovateľnosť rozmerov , nie maximálnou rýchlosťou. Ak stroj nedokáže reprodukovať rovnakú geometriu prierezu na kotúči za kotúčom, akékoľvek zvýšenie výstupnej rýchlosti sa stáva problémom. Nahromadenie tolerancií v lankovom vodiči je malé: zmena vonkajšieho priemeru o 0,1 mm môže pri 1,5 mm² vodiča posunúť plochu prierezu približne o 1,5 %, čo zase zmení jednosmerný odpor a prúdovú zaťažiteľnosť.
V praxi by ste mali očakávať, že dobre vyladený splietací stroj udrží vonkajší priemer vo vnútri ±0,05 mm pre väčšinu stavebných drôtov a automobilových káblov. To je základná línia. Stroj musí tiež udržiavať stabilnú dĺžku uloženia, pretože dĺžka uloženia ovplyvňuje uhol skrutkovice a mechanickú flexibilitu hotového vodiča. Keď hodnotíte stroj, požiadajte o dôkaz opakovateľnosti pri rôznych rýchlostiach, nielen pri jednom nastavenom bode.
Táto príručka rozdeľuje faktory, ktoré riadia presnosť prierezu, porovnáva hlavné typy strojov a ukazuje, čo treba hľadať vo výrobnej linke. Cieľom je pomôcť vám vyhnúť sa dvom nákladným chybám: nákup stroja, ktorý nedokáže udržať toleranciu, a nákup stroja, ktorý je príliš špecifikovaný pre produkty, ktoré skutočne používate.
Ako sa vytvára geometria prierezu počas splietania
Splietanie trvá niekoľko samostatných medených drôtov a kladie ich v špirálovom vzore okolo stredovej osi. Výsledný zväzok má prierez, ktorý nie je dokonalým kruhom. Usporiadanie drôtov, počet vrstiev a úroveň zhutnenia určujú skutočnú plochu prierezu a vonkajší obal vodiča.
Tri geometrické pojmy sú dôležitejšie ako iné:
- Dĺžka položenia je osová vzdialenosť jedného úplného špirálového ovinutia drôtu okolo jadra. Kratšia dĺžka uloženia zvyšuje uhol skrutkovice a robí vodič pružnejším, ale tiež zvyšuje trenie a riziko poškodenia povrchu.
- Vzor vrstvy popisuje, koľko drôtov je v každej vrstve. Pre koncentrickú konštrukciu je počet drôtov v jednej vrstve zvyčajne súčtom všetkých drôtov predchádzajúcej vrstvy plus drôtu jadra. Napríklad 7-žilový vodič má 1 jadrový drôt a 6 v prvej vrstve.
- Zhutňovanie je zmenšenie vonkajšieho priemeru prechodom spleteného zväzku cez tvarovaciu matricu. Zhutnenie zvyšuje faktor medenej výplne, ale robí vodič tuhším.
Faktor výplne je rýchly spôsob porovnávania konštrukcií. Nezhutnený 7-vodičový vodič má faktor plnenia okolo 0,78, zatiaľ čo zhutnená verzia môže dosiahnuť 0,92 alebo vyšší. Kompromisom je, že zhutňovanie zvyšuje zvyškové napätie v medi a často vyžaduje následný krok žíhania.
Porovnanie rodín strojov: Ktorý typ poskytuje najtesnejší prierez
Skupina strojov, ktorú si vyberiete, má priamy vplyv na prierez, ktorý môžete dosiahnuť. Každý typ má iný profil napätia, rotačný mechanizmus a rozsah otáčok. Nižšie uvedená tabuľka poskytuje rýchle porovnanie štyroch hlavných skupín používaných pri medených lankách.
| Typ stroja | Typický rozsah otáčok | Kontrola prierezu | Najvhodnejšia aplikácia |
|---|---|---|---|
| Zväzovací stroj | 5000-8000 ot./min | Dobré pre jemné drôty, ale priemer sa môže meniť v závislosti od napätia. | UL drôt, jemné ohybné šnúry |
| Spletenie pevného rámu | 200-600 ot./min | Vynikajúca rozmerová stabilita, ale pomalá. | Veľké napájacie káble |
| Rúrkové splietanie | 1500-4000 ot./min | Mierna kontrola, vhodná pre stredne veľké drôty. | Flexibilné šnúry, ovládacie káble |
| Planetárne uviaznutie | 100-500 ot./min | Veľmi presné, najmä pre špeciálne káble. | Letectvo, špičkové dátové káble |
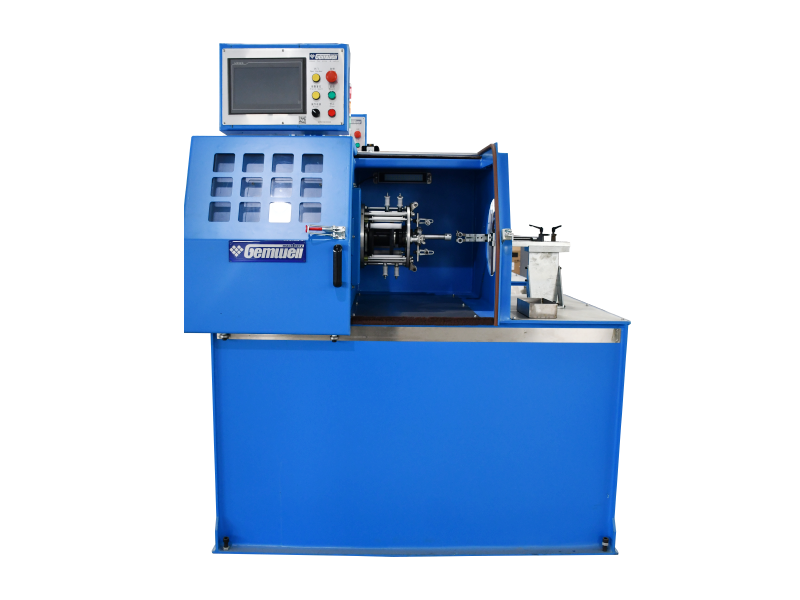
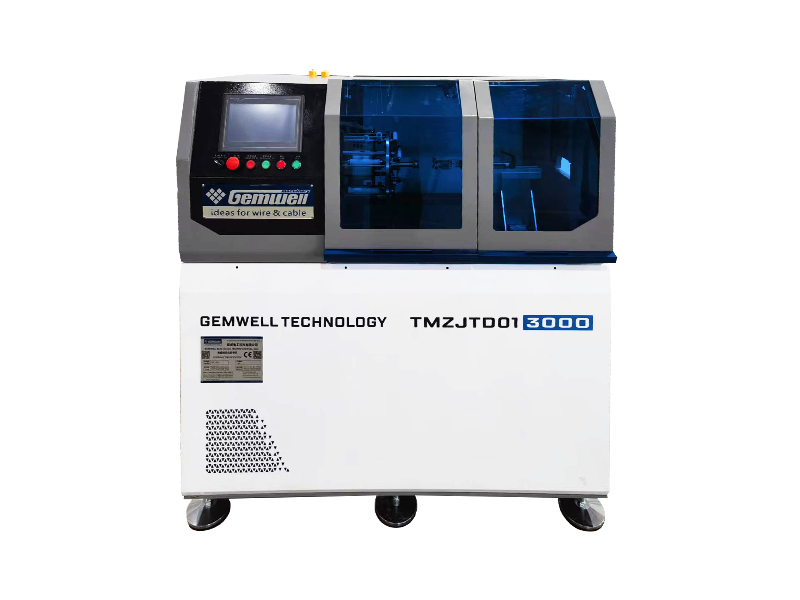
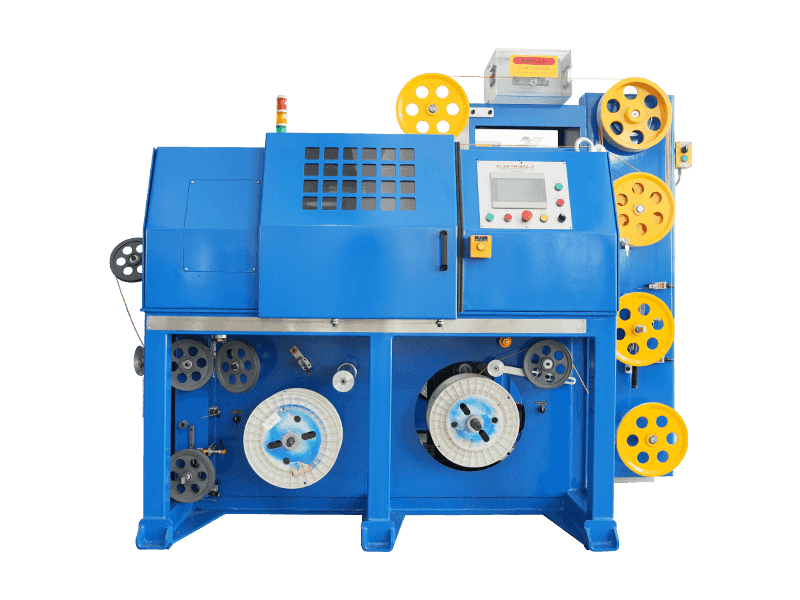
Pre stredne veľké medené vodiče a všeobecnú výrobu káblov ponúka rad konzolových s jedným zákrutom praktickú strednú cestu. Tieto stroje udržiavajú stabilnú dráhu napätia počas celého cyklu krútenia, čo je kľúčom k udržaniu opakovateľného prierezu. Jedným príkladom je a Konzolový jednozákrutový stroj s diferenciálnou rýchlosťou bez navíjacej kladky , navrhnutý tak, aby eliminoval odchýlky priemeru spôsobené posunmi napätia na naberacej strane.
 Konzolový jednoduchý krútiaci stroj s diferenciálnou rýchlosťou bez hnacej kladky Tento stroj udržuje stabilné napätie prostredníctvom diferenciálnej prevodovky, čím sa eliminuje posun napätia na strane naberania. Je ideálny pre stredne veľké medené vodiče, kde je rozhodujúca opakovateľná geometria prierezu. Zobraziť produkt →
Úloha stroja na skrúcanie párov drôtov v geometrii viacerých párov káblov
Stroj na splietanie medeného drôtu s prierezom je často zamieňaný s a stroj na krútenie párov drôtov . Nie sú rovnaké. Splietací stroj vyrába jeden vodič z mnohých drôtov. Stroj na skrúcanie párov drôtov vezme dva už splietané vodiče a skrúti ich do páru pri zachovaní tesnej a rovnomernej geometrie.
Keď vytvárate sieťové káble alebo priemyselné ethernetové káble, prierez páru je dôležitý pre impedanciu a stratu spätného toku. Dĺžka zákrutu páru a stupeň napätia na každom vodiči priamo ovplyvňujú vzdialenosť medzi dvoma vodičmi, čo zase mení kapacitu a impedanciu kábla. Malý posun v priereze páru môže vytlačiť kábel mimo špecifikovaný rozsah.
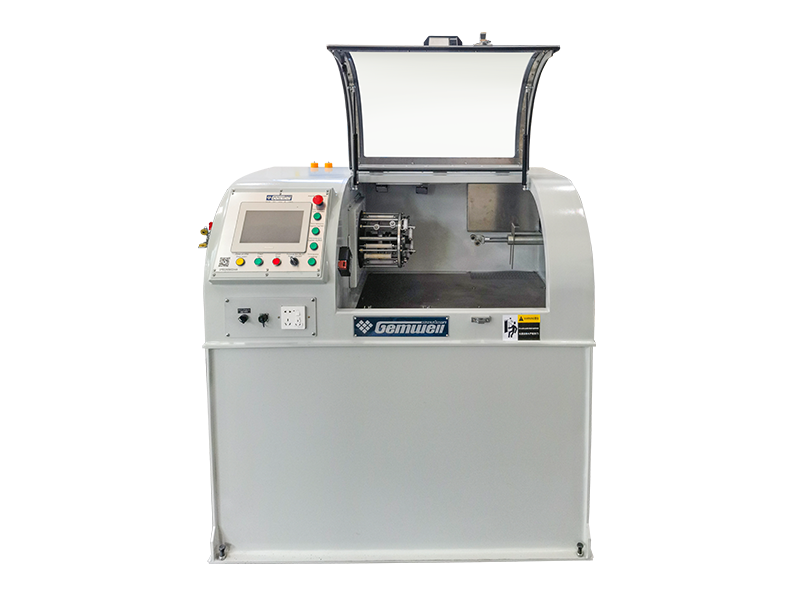
V ethernetovom káblovom vedení, kde krok krútenia párov musí zvládnuť štyri páry naraz s konzistentným rozstupom, sieťový kábel trojrozmerný integrovaný trojitý skrúcací stroj je riešenie, ktoré spája viacero operácií skrúcania v jednom stroji. Nie je to to isté ako medený splietací stroj, ale zdieľa rovnakú požiadavku na presnú geometriu prierezu v celej viacpárovej konštrukcii.
Integrovaný trojrozmerný stroj na zakrútenie sieťových káblov Tento stroj spája krútenie jedného, zadného a párového krútenia do jednej jednotky, čím zaisťuje presnú konzistenciu rozstupu pre viacpárové káble. Je vhodný na spracovanie drôtového jadra siete CAT5/CAT5E/CAT6. Zobraziť produkt → Procesné faktory, ktoré menia prierez každý deň
Samotný stroj je len polovica príbehu. Medený drôt vstupujúci do prameňa musí byť konzistentný vo svojom priemere, mechanickej tvrdosti a stave povrchu. Najprehliadanejšie faktory v každodennej výrobe sú:
- Trieda medi — Bezkyslíkatá meď a meď ETP (elektrolytická húževnatá smoly) majú odlišné mechanické vlastnosti. Zmena zdroja medi môže zmeniť stláčanie drôtov počas splietania a zmeniť konečný vonkajší priemer o 0,02–0,05 mm.
- Kreslenie a žíhanie — Drôty musia byť žíhané do rovnomerného predĺženia. Ak je meď čiastočne mechanicky vytvrdená zo štádia ťahania, nebude rovnomerne prúdiť do spleteného zväzku a prierez bude mať oválny tvar.
- Kontrola napätia — Napätie každého jednotlivého drôtu musí byť vyvážené. Nerovnomerné napätie v 7-drôtovej konštrukcii môže spôsobiť, že vonkajšie drôty budú vyššie ako ostatné, čím vznikne eliptický prierez.
- Stav tvarovacej matrice — Opotrebovaná matrica vytvorí nesústredný zhutnený vodič. V priebehu času priemer matrice rastie a pomer zhutňovania klesá. Razník by sa mal merať každých 500 prevádzkových hodín a vymeniť, keď sa priemer zväčší o viac ako 0,01 mm.
Praktický príklad z továrne na výrobu káblov, ktorá vyrába ohybný vodič 0,75 mm²: pri opotrebovaní tvárnice o 0,02 mm klesol nameraný prierez asi o 2,3 % a odpor jednosmerného prúdu sa zvýšil o 2 %. To samo osebe stačí na to, aby zlyhal kozmeticky prijateľný kábel.
In-line kontroly kvality a chyby prierezu
Nemôžete skontrolovať svoju cestu k dobrému prierezu. Musíte ho postaviť a sledovať v reálnom čase. Moderné linky využívajú laserové meradlá priemeru, zariadenia na meranie kapacity a vysokorýchlostné kamery. V tabuľke nižšie sú uvedené najbežnejšie chyby, ich hlavné príčiny a nápravné opatrenia, ktoré by mali operátori vykonať.
| Defekt | Hlavná príčina | Nápravné opatrenie |
|---|---|---|
| Oválny prierez | Nerovnomerné napnutie drôtu alebo opotrebovaná tvarovacia matrica | Kalibrujte napätie na každej dráhe drôtu; zmerajte a vymeňte matricu |
| Voľnosť vo vonkajšej vrstve | Nedostatočné zadné napätie na vonkajších drôtoch | Zvýšte napätie vo vonkajších odvíjacích cievkach drôtu |
| Posun priemeru cez kotúč | Zmena napätia pri znižovaní priemeru odvíjacej cievky | Použite systém kompenzácie napätia |
| Povrchové škrabance | Drsné kontaktné plochy na luku alebo vodiacej kladke | Vyleštite alebo vymeňte kontaktné plochy; skontrolujte stav ložiska |
Automatizácia, riadenie PLC a zaznamenávanie údajov na moderných linkách
Moderné stroje na splietanie medeného drôtu s prierezom by nemali byť boxy s uzavretou slučkou. Dobrá línia poskytuje operátorovi naživo prehľad o kritických parametroch, ktoré ovplyvňujú prierez: napätie na drôt, skutočná dĺžka uloženia, tlak pri formovaní a rýchlosť linky. PLC s prehľadným HMI vám umožňuje uložiť recepty pre každý produkt a vyvolať ich v priebehu niekoľkých sekúnd.
Záznam údajov nie je len na riešenie problémov. Je to nástroj riadenia. Ak stroj zaznamená meranie prierezu pre každých 10 metrov drôtu, môžete sledovať trendy a predpovedať, kedy sa matrica blíži k posunu. Tento proaktívny prístup zabraňuje plytvaniu veľkou dávkou káblov.
V systéme, ktorý kombinuje viacero krokov krútenia, ako napr sieťový kábel trojrozmerný integrovaný trojitý skrúcací stroj automatizácia sa stáva jediným praktickým spôsobom, ako udržať všetky sekcie synchronizované. Bez automatickej kompenzácie napätia, zmena v jednej sekcii ťahá celé lano mimo cieľ.
Integrovaný trojrozmerný stroj na zakrútenie sieťových káblov Tento stroj spája krútenie jedného, zadného a párového krútenia do jednej jednotky, čím zaisťuje presnú konzistenciu rozstupu pre viacpárové káble. Je vhodný na spracovanie drôtového jadra siete CAT5/CAT5E/CAT6. Zobraziť produkt → Ako si vybrať konfiguráciu pre vašu výrobnú linku
Výber stroja na spletenie medeného drôtu s prierezom je rozhodnutie, ktoré by malo byť založené na produktoch, ktoré teraz používate, a produktoch, ktoré plánujete používať v nasledujúcich troch rokoch. Nasledujúci kontrolný zoznam sumarizuje kľúčové otázky, ktoré by ste si mali položiť pred kúpou.
- Aká je najmenšia a najväčšia veľkosť vodiča, ktorý potrebujete na splietanie? Rozsah priemerov drôtov, ktoré stroj dokáže spracovať, určuje, či potrebujete zväzkovací stroj, lanko s pevným rámom alebo konzolový jednoduchý skrúcací stroj.
- Aká je najhoršia tolerancia dĺžky pokládky, ktorú vaši zákazníci očakávajú? Pre automobilové káble je bežná tolerancia ±5 % dĺžky uloženia. Pre dátové káble môže byť tolerancia ešte prísnejšia.
- Potrebujete hutnenie v rovnakej linke, alebo je hutnenie samostatným krokom? Ak plánujete zhutňovanie, stroj musí byť schopný umiestniť tvarovaciu matricu a udržiavať príslušné zadné napätie.
- Aká je vaša očakávaná frekvencia výmeny? Ak používate veľa rôznych veľkostí vodičov, stroj s rýchlovýmennou závitoreznou hlavou a systémom nastaviteľnej dĺžky uloženia ušetrí hodiny pri každej zmene.
- Aká úroveň popredajnej podpory je dostupná lokálne? Stroj, ktorý sa ťažko obsluhuje, predstavuje opakujúce sa náklady. Požiadajte o dostupnosť náhradných dielov a zdokumentované postupy údržby.
Návyky údržby, ktoré udržujú presnosť prierezu stabilnú
Stroj, ktorý má toleranciu v prvý deň, ju neudrží ani v deň tisíc, pokiaľ ju neudržíte. Na kvalitu prierezu majú najväčší vplyv tri návyky údržby:
- Denné čistenie luku a vodiacich kladiek. Medený prach a zvyškové mazivo sa hromadia na týchto povrchoch a vytvárajú mikroškrabance. Desaťminútové stieranie za zmenu je lacná poistka.
- Týždenná kontrola kalibrácie napätia. Napätie na každej dráhe drôtu musí zodpovedať referenčnej hodnote. Posun 3–5 % v ťahu môže viditeľne zmeniť prierez.
- Mesačná kontrola tvárniacich nástrojov. Zmerajte otvor matrice pomocou kalibrovaného kolíkového meradla. Ak otvor narástol o viac ako 0,01 mm, je potrebné matricu vymeniť.
Pre hlbšie pochopenie interakcie rýchlosti, napätia a dĺžky pokládky si môžete prezrieť technické vlastnosti vysokorýchlostných splietacích strojov v sekcii novinky našej spoločnosti. Článok vysvetľuje, ako tieto parametre ovplyvňujú výslednú geometriu a poskytuje praktické odporúčania pre operátorov.
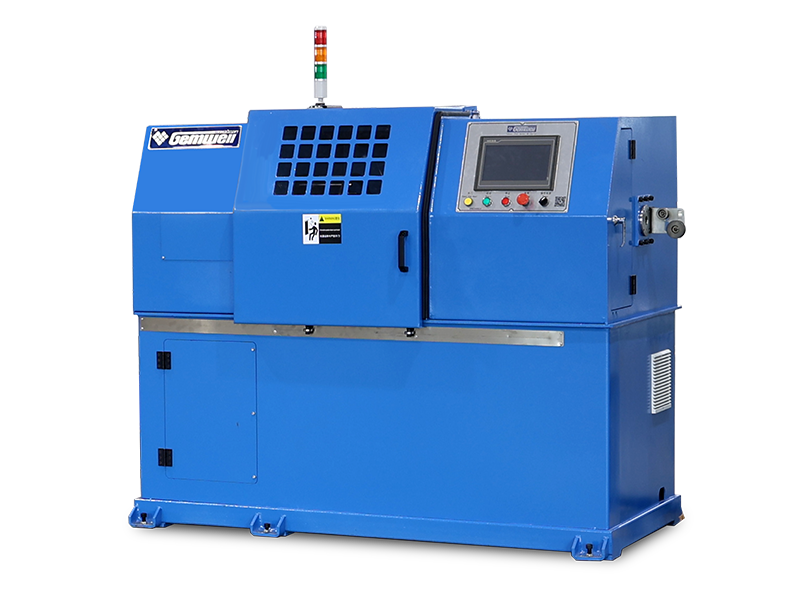
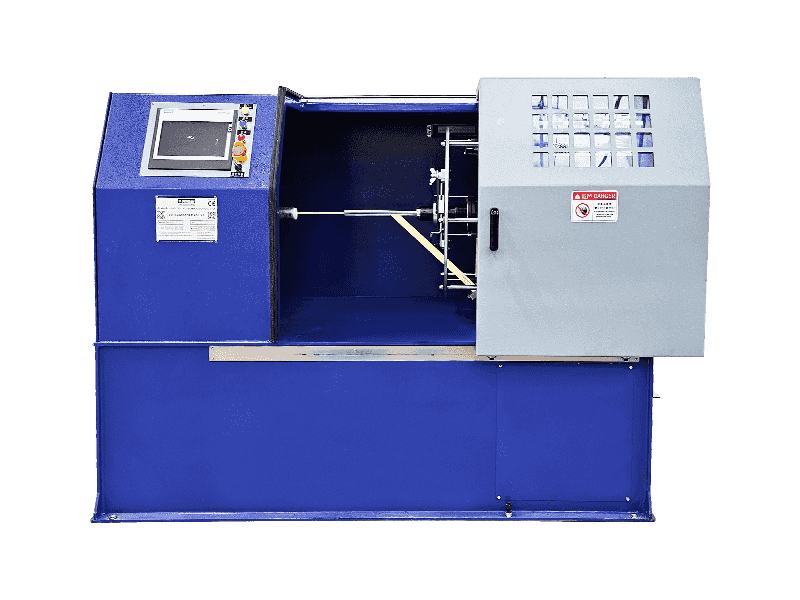
Ďalším typom stroja, ktorý znižuje záťaž na údržbu, je ľahký jednodielny konzolový jednozákrutový stroj s vonkajšou olovenou kladkou a príkonom . Táto konštrukcia eliminuje potrebu samostatnej navíjacej kladky, ktorá odstraňuje veľký zdroj kolísania napätia a zjednodušuje údržbu.
Ľahký integrovaný konzolový jednoduchý krútiaci stroj s externým navijakom Tento ľahký dizajn integruje konzolu a vonkajší navijak, čo zjednodušuje údržbu a znižuje kolísanie napätia. Je vhodný na všeobecnú výrobu káblov vyžadujúcich stabilnú geometriu vodičov. Zobraziť produkt → Často kladené otázky
Akú toleranciu prierezu by mal mať medený splietací stroj?
Pre väčšinu univerzálnych káblov by tolerancia vonkajšieho priemeru mala byť ±0,05 mm, keď sa vodič meria v rovnakej polohe pozdĺž cievky. Pre veľmi jemné drôty, ako sú 0,2 mm pramene vo vysokoflexných kábloch, je tolerancia ± 0,03 mm realistickejšia a vyžaduje stroj s extrémne stabilným napätím.
Je stroj na skrúcanie párov drôtov rovnaký ako stroj na zväzovanie prameňov?
Nie. Stroj na skrúcanie párov drôtov skrúti dva už vytvorené vodiče dohromady do páru. Stroj na zväzovanie prameňov berie veľa jednotlivých drôtov a vytvára jeden vodič. Tieto dva stroje sú v rôznych fázach procesu výroby káblov.
Prečo sa zhutnením mení vonkajší priemer lankového vodiča?
Zhutnenie stlačí jednotlivé drôty bližšie k sebe a vyplní medzery medzi nimi. Tým sa zníži priemer obalu pre rovnaký prierez medi. Napríklad 7-žilový vodič s medenou plochou 1,5 mm² môže mať priemer 1,68 mm pred zhutnením a 1,55 mm po zhutnení.
Čo spôsobuje po splietaní oválny namiesto okrúhleho prierezu?
Najčastejšou príčinou je nerovnaké napätie na jednotlivých drôtoch. Ak sa napätie drôtu mení z jednej cievky na druhú, niektoré drôty budú sedieť vyššie ako iné. Kábel potom prejde cez tvarovaciu matricu mimo stredu a vytvorí oválny tvar. Druhou príčinou je opotrebovaná tvarovacia matrica s neokrúhlym otvorom.
Ako často by sa mali tvarovacie matrice vymieňať na splietacej linke?
Neexistuje jednoznačná odpoveď, ale praktickým pravidlom je merať otvor matrice každých 500 prevádzkových hodín. Ak otvor narástol o viac ako 0,01 mm, vymeňte matricu. Pre linku bežiacu 24 hodín denne, 7 dní v týždni to môže znamenať každých 4–8 týždňov v závislosti od tvrdosti drôtu a rýchlosti.
Prečo sa rozstup twistov medzi pármi v tom istom viacpárovom kábli líši?
Na zníženie presluchov medzi pármi sa zámerne používajú rôzne výšky zákrutov. V ethernetových kábloch majú štyri páry často štyri rôzne dĺžky uloženia. Stroj, ktorý vyrába tieto káble, musí byť schopný nastaviť každý pár nezávisle a udržiavať rozstup stabilný po celej dĺžke.
 Súvisiace Produkty