E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE izolácia existuje z jedného dôvodu: obyčajný polyetylén nevydrží, keď sa kábel zahreje. Zosieťovaním sa prepojí štruktúra polyméru, takže materiál sa prestane taviť, zachováva si elektrickú integritu a odoláva 90 °C trvalá teplota vodiča so skratovými špičkami do 250 °C. Ak vyrábate napájacie káble, automobilovú elektroinštaláciu alebo priemyselné riadiace káble, XLPE je meradlom, s ktorým porovnávate všetky ostatné izolácie. Táto príručka popisuje, čo je izolácia XLPE, ako funguje, ako sa vytláča a čo treba hodnotiť pri výbere vytláčacej linky.
Čo je izolácia XLPE a prečo krížové prepojenie všetko mení
XLPE je skratka pre zosieťovaný polyetylén. Surovinou je polyetylén s dobrou tekutosťou a čistotou, zvyčajne spracovávaný pri teplotách taveniny pod 150 °C. Po extrúzii kábel prechádza fázou vytvrdzovania, ktorá spája samostatné polymérne reťazce do trojrozmernej siete. Táto jediná zmena premení termoplast na termoset.
Termoplastický PE mäkne, keď sa vodič zahrieva a môže sa deformovať pod tlakom vo vnútri potrubia alebo potrubia. XLPE si zachováva svoj tvar, pretože zosieťovaná sieť drží polymérne reťazce pohromade. Praktickým výsledkom je kábel, ktorý sa môže viac zohriať, prenášať väčší prúd pri rovnakej veľkosti vodiča a zvládnuť preťaženie bez toho, aby sa zrútil.
Od termoplastického PE po sieť termosetov
Počas sieťovania vytvárajú aktivované miesta na susedných polyetylénových reťazcoch kovalentné väzby. V peroxide XLPE teplo rozkladá dikumylperoxid nad približne 180 °C a vytvára voľné radikály, ktoré vytvárajú tieto väzby. V siláne XLPE vlhkosť spúšťa kondenzačnú reakciu medzi silánom vrúbľovanými reťazcami. V oboch prípadoch sa konečný materiál už netaví.
Štandardné indikátory úspešnej zosieťovacej reakcie zahŕňajú predĺženie za tepla pod 175 % pri 200 °C (IEC 60811-507) a obsah gélu zvyčajne nad 70 – 80 %. Ak sa stupeň zosieťovania zníži, izolácia si zachová tepelnú pamäť a môže sa deformovať pri vysokej teplote.
Kde si izolácia XLPE zarába
Izolácia XLPE je dominantná v rozvodných kábloch stredného napätia od cca 6 kV do 35 kV a dobre sa prejavuje aj vo vysokonapäťových a extra vysokonapäťových kábloch do 500 kV. Nízkonapäťové stavebné drôty, banské káble, lodné káble, káble automobilových batérií a káble veternej farmy tiež špecifikujú XLPE, keď aplikácia vyžaduje prevádzku pri teplote 90 °C alebo lepšiu toleranciu preťaženia.
Ako sa XLPE izolácia porovnáva s inými izolačnými zmesami
Výber izolačného materiálu je o vyvážení tepelných parametrov, dielektrických vlastností, flexibility a nákladov. Nižšie uvedená tabuľka porovnáva materiály, ktoré sa najčastejšie vyskytujú na extrúznych linkách.
| Izolačná zmes | Hodnotenie spojitého vodiča | Skratový vrchol | Relatívna permitivita pri 20°C | Typická aplikácia kábla |
|---|---|---|---|---|
| PVC | 70 °C | 160 °C | 3,0 – 8,0 | Nízkonapäťové stavebné drôty a flexibilné šnúry |
| Termoplastický PE | 70 °C | 180 °C | 2.3 | Nízkonapäťové vodiče, anténne zväzky káblov |
| XLPE | 90 °C | 250 °C | 2,3–2,5 | Distribúcia, energetika, automobilový priemysel, priemysel |
| EPR | 90 °C | 250 °C | 2,8–3,2 | Banské, námorné a flexibilné napájacie káble |
| TPE/TPU | 90 °C to 125°C | Závislý od zlúčeniny | 3,0 – 4,5 | Robotické a vlečné flexibilné káble |
Kľúčové vlastnosti XLPE, ktoré poháňajú dizajn kábla
Údaje, na ktorých najviac záleží v údajovom liste, spadajú do troch skupín: elektrické, tepelné a dlhodobé starnutie. Tu je to, čo treba hľadať, s typickými hodnotami, ktoré sa objavujú v špecifikáciách zlúčenín.
- Objemový odpor: zlúčeniny XLPE vykazujú 10 15 do 10 16 ohm-cm pri 20 °C, čo je dôvod, prečo zvodový prúd zostáva nízky aj pri 90 °C.
- Relatívna permitivita: približne 2,3 až 2,5 pri frekvencii napájania. Táto nízka hodnota znižuje kapacitu a dielektrické straty v dlhých distribučných obvodoch.
- Faktor rozptylu (tan delta): pod 0,001 pri 20 °C a výkonovej frekvencii v dobrých zlúčeninách; vyššie hodnoty indikujú znečistenie alebo vlhkosť.
- Dielektrická pevnosť: krátkodobé testy na extrudovanej izolácii XLPE často dosahujú 20 až 40 kV/mm v závislosti od hrúbky, konfigurácie elektród a čistoty zmesi.
- Tepelné hodnotenie: 90 °C trvalá teplota vodiča, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Odolnosť proti starnutiu a vode: XLPE (TR-XLPE) zlúčeniny spomaľujúce stromy pridávajú špeciálne prísady, ktoré spomaľujú elektrochemické stromovanie v mokrých inštaláciách.
Tri krížové prepojenia na vytvorenie XLPE
Spôsob, akým je XLPE zosieťovaný, mení usporiadanie výrobnej linky, chémiu a typy káblov, ktoré môžete vyrobiť. Na trhu dominujú tri trasy.
Peroxidové zosieťovanie
Peroxid XLPE je štandard pre káble stredného a vysokého napätia. Zlúčenina obsahuje dikumylperoxid, ktorý sa rozkladá pri vysokej teplote vo vnútri kontinuálnej vulkanizačnej (CV) trubice pri 350–450 °C parou alebo dusíkom pod tlakom. Kábel zostáva v trubici dostatočne dlho na to, aby dosiahol požadovaný stupeň zosieťovania. Po vytvrdnutí sa musia vedľajšie produkty peroxidu odplyniť, v niektorých prevedeniach niekoľko dní alebo dokonca týždňov, kým sa môže kábel ukončiť.
Silane Cross-Linking
Silane XLPE používa dvojkrokový (Sioplas) alebo jednokrokový (Monosil) proces. Polyetylén je očkovaný vinylsilanom a neskôr zosieťovaný pôsobením horúcej vody alebo pary. Po vytláčaní nasleduje vytvrdzovací kúpeľ; rýchlosti linky sú zvyčajne nižšie, pretože vlhkosť musí difundovať do izolácie. Táto metóda je populárna pre nízkonapäťové vodiče, automobilové káble a iné tenkostenné produkty, kde nie je opodstatnená dodatočná investícia do CV trubice.
Radiačné krížové prepojenie
Urýchľovač elektrónového lúča riadi zosieťovaciu reakciu pri kontrolovaných dávkach, meraných v kilošedej. Žiarenie XLPE je vhodný pre tenkostenné produkty, teplom zmrštiteľné materiály a špeciálne drôty, ktoré potrebujú rovnomerné zosieťovanie bez vysokoteplotnej chémie. Dávka, hĺbka prieniku a rýchlosť linky musia byť starostlivo prispôsobené hrúbke steny izolácie.
| Metóda | Spúšťač | Výrobné zariadenie | Typické káblové segmenty |
|---|---|---|---|
| peroxid | Zahrejte nad 180°C a tlak | CV rúrka, reťazová alebo vertikálna | Silové káble VN/VN |
| Silane | Vlhkosť | Extrudér plus vytvrdzovací žľab alebo vaňa | NN vodiče, automobilové káble |
| Radiation | Elektrónový lúč | Urýchľovač a tienenie | Tenkostenné, teplom zmrštiteľné, letecké drôty |
Extrudujúca izolácia XLPE: Proces a vybavenie
XLPE extrúzia izolácie vyzerá podobne ako extrúzia PE, ale čistota a kontrola teploty sú oveľa náročnejšie. Kontaminácia akéhokoľvek druhu – spálená zmes, prach alebo kovové častice – vytvára slabé miesto, ktoré môže pod elektrickým napätím spustiť dutinu alebo strom. Mnoho tovární venuje XLPE špecifický extrudér a prevádzkuje ho v kontrolovanom prostredí.
Teplota taveniny musí zvyčajne zostať v úzkom okne 120–140 °C pre silan XLPE tak, že zosieťovanie začína až počas fázy vytvrdzovania, nie vo valci. Geometria skrutiek, kompresný pomer a chladenie hlavne ovplyvňujú teplotný profil. Menič sita s jemnou sieťovinou udržuje taveninu čistú a pomáha zadržať nečistoty z prichádzajúcej zmesi.
Pri konštrukciách stredného napätia trojitá extrúzia položí vnútornú polovodivú vrstvu, izoláciu XLPE a vonkajšiu polovodivú vrstvu v jednej operácii. Izolačná hlava používa dizajn s hladkým alebo drážkovaným jadrom, aby sa dosiahlo rozhranie bez defektov, pretože akákoľvek nepravidelnosť na rozhraní koncentruje elektrické napätie.
Pre izolačné linky drôtov a káblov s pevným jadrom umožňuje všestranný extrudér určený pre zlúčeniny LSZH, XLPE, TPE a TPU prepínať medzi výrobkami bez toho, aby sa zmenila celá linka. Teplotná stabilita, tesná tolerancia hrúbky steny a rýchla výmena materiálu určujú, koľko použiteľného kábla môžete vyrobiť za zmenu.
Rad, ktorý dokáže spracovať XLPE spolu s LSZH, TPE a TPU, vám dáva flexibilitu, keď sa objednávky presúvajú medzi automobilovými, stavebnými a priemyselnými typmi káblov. Predtým, ako sa zaviažete, potvrďte dizajn skrutky extrudéra, presnosť regulácie teploty a skutočnú rýchlosť linky pre hrúbku steny, ktorú potrebujete.
Opláštenie a dokončenie kábla na báze XLPE
Izolácia je len polovica príbehu. Vonkajší plášť chráni jadro pred mechanickým poškodením, vlhkosťou, chemikáliami a UV žiarením. Zmesi XLPE sa tiež používajú na opláštenie, keď sa vyžaduje vysoká odolnosť voči teplu a oderu, zatiaľ čo opláštenie LSZH je špecifikované vo verejných budovách, tuneloch a lodiach na obmedzenie dymu a toxických plynov pri požiari.
Kábel s izoláciou XLPE a plášťom XLPE alebo LSZH môže počas svojej životnosti nepretržite pracovať pri 90 °C. Opláštovacie linky majú zvyčajne vyšší výkon ako izolačné linky, pretože plášťová stena je hrubšia a požiadavky na kvalitu povrchu sa líšia. Teplotné zóny, rýchlosť vyťahovania a usporiadanie chladiaceho žľabu musia zabrániť zmršťovaniu a udržiavať plášť sústredný.
Podrobnejšie ošetrenie tohto štádia nájdete v našom článku znalostná základňa stroja na vytláčanie plášťa drôtu a kábla pred špecifikovaním vašej linky.
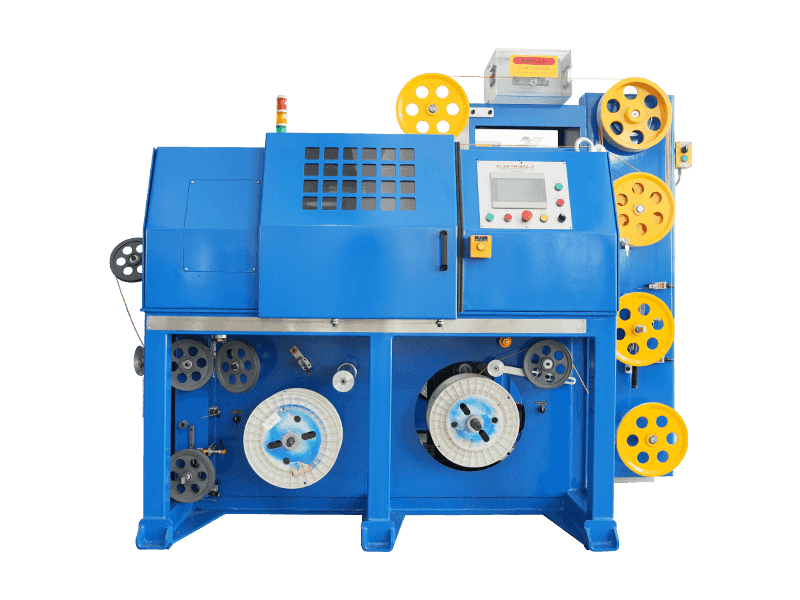
 Prispôsobiteľná linka na vytláčanie plášťa LSZH/XLPE/TPE/TPU Táto vytláčacia linka spracováva vysokoviskózne materiály spomaľujúce horenie pre ekologické káble. Vyznačuje sa robustným pohonom, pokročilým chladením a stabilným odberom, ktorý zabraňuje povrchovým defektom a podporuje nepretržitú výrobu. Zobraziť produkt →
Ten istý výrobca môže zvyčajne dodať izolačné aj opláštovacie linky, čo zjednodušuje uvedenie do prevádzky, školenie a správu náhradných dielov. Sortiment extrudérov plášťa GEMWELL zahŕňa PVC, PE, PP, PU, LSZH, XLPE, TPE a TPU plus silikón pre prácu s plášťom pri vysokých teplotách.
Bežné chyby izolácie XLPE a ako im predchádzať
Problémy sa nie vždy prejavia počas extrúzie; mnohé sa objavia v dokončenom teste káblov. Tu sú poruchy, ktoré najčastejšie posielajú XLPE kábel do pozície pre odmietanie.
- Kontaminácia: prach, vlhkosť, kov alebo rozložený polymér v tavenine môžu vytvárať koncentrácie napätia. Zmiernenie: podmienky ako v čistých priestoroch, vyhradený extrudér a jemná filtračná sieťka.
- Spálenie: ak tavenina zostane príliš dlho nad iniciačnou teplotou, peroxid alebo silán začne v hlavni zosieťovať. Zmiernenie: tesná regulácia teploty valca, skrutka s nízkym strihom a krátky čas zotrvania.
- Dutiny a mikrodutiny: zachytená vlhkosť alebo prchavé plyny vytvárajú počas vytvrdzovania dutiny. Zmiernenie: vysušte zmes, spravujte prúdenie vzduchu v násypke a kontrolujte podmienky odplynenia.
- Vodné stromy: vo vlhkých podmienkach a pri vysokom striedavom napätí vyrastajú z nedokonalostí v priebehu rokov cesty degradácie podobné stromom. Zmiernenie: použite TR-XLPE, hladké rozhrania a suché vytvrdzovanie.
- Drsnosť rozhrania: hrubá hranica medzi izoláciou a polovodičovými vrstvami zosilňuje elektrické napätie. Zmiernenie: koextrúzia a vhodný dizajn hlavy.
- Variácia hrúbky steny: excentrická izolácia nevyhovuje dielektrickým testom v najtenšom bode. Zmiernenie: laserové meranie s reguláciou v uzavretej slučke.
- Problémy s adhéziou pri mokrom dizajne: semikónové vrstvy sa oddeľujú od izolácie. Zmiernenie: dodržujte rýchlosť vytvrdzovania zmesi a po vytvrdnutí s káblom manipulujte opatrne.
Pravidelné čistenie, zdokumentované plány údržby a školenie obsluhy zabránia väčšine týchto problémov. Pozrite si našu praktickú príručku obsluha, údržba a opravy vytláčacích strojov pre rutinu údržby sa môžete prispôsobiť vašej linke.
Na čo sa zamerať pri výbere linky na vytláčanie izolácie XLPE
Pred porovnaním cenových ponúk si zapíšte svoj produktový mix, cieľovú rýchlosť linky a rozsah hrúbky steny. Potom vyhodnoťte každý riadok na základe týchto faktorov:
- Pokrytie zmesi: linka by mala prevádzkovať PE, XLPE, LSZH, TPE a TPU pri požadovaných teplotách taveniny bez krížovej kontaminácie.
- Regulácia teploty: zóny s uzavretou slučkou s presnosťou plus alebo mínus 1–2 °C a dostatočné chladenie valca pre nižšiu teplotu taveniny silanu XLPE.
- Dizajn skrutky a matrice: prispôsobený spracovaniu s nízkym strihom a dimenzovaný pre tenké alebo hrubé izolačné steny.
- Filtrácia: účinný menič sita, takže výmena sieťky nespôsobuje dlhé prestávky vo výrobe.
- Meranie a kontrola: laserový merač priemeru so spätnou väzbou k odťahu a skrutke pre on-line kontrolu hrúbky steny.
- Konfigurácia linky: odvíjanie, navijak alebo tanečnica, dĺžka chladiaceho žľabu a navíjací navíjač, všetky sú dimenzované pre požadované rýchlosti.
- Podpora výrobcu: dokumentácia, náhradné diely, uvedenie do prevádzky a školenie. Dodávateľ s exportnými zariadeniami v mnohých krajinách znižuje riziko prestojov.
Ak dnes plánujete vyrábať káble s izoláciou XLPE a zajtra chcete možnosť voľby LSZH, TPE alebo TPU, praktickou odpoveďou je izolačná linka určená pre všetky štyri. Modulárny stroj sa zaplatí rýchlejšie, pretože môžete prijímať širšiu škálu objednávok bez ďalšej investície.
Často kladené otázky o izolácii XLPE
Aký je rozdiel medzi XLPE a bežnou PE izoláciou?
Obyčajný PE je termoplast, ktorý mäkne pri teplote asi 100 °C a obmedzuje vodič na 70 °C. XLPE je zosieťovaný do termosetovej siete, ktorá sa netopí, čo umožňuje nepretržité hodnotenie 90 °C a špičku pri skrate 250 °C. XLPE tiež odoláva praskaniu vplyvom prostredia oveľa lepšie ako termoplastický PE.
Je možné XLPE vytlačiť na štandardnom PE extrudéri?
XLPE na báze silanu možno často spracovať na PE extrudéri s prísnou kontrolou teploty a čistými podmienkami, ale závitovka, filtrácia a podávanie materiálu musia byť vhodné pre konkrétnu zmes. Peroxid XLPE pre strednonapäťový kábel vyžaduje špecializovanejšie vybavenie, pretože krok vytvrdzovania prebieha v CV linke po extrúzii. Tiež sa musíte vyhnúť spusteniu XLPE po zmesiach spomaľujúcich horenie na tej istej linke, pokiaľ nie sú valec a skrutka dokonale prečistené.
Aká je maximálna prevádzková teplota izolácie XLPE?
Pre štandardné káble s izoláciou XLPE je maximálna prevádzková teplota nepretržitého vodiča 90 °C. V stave preťaženia je hodnota normálne 130 °C a maximálna povolená teplota vodiča pri skrate je 250 °C po dobu do piatich sekúnd v súlade s IEC 60502. Presné hodnoty si overte na vašich káblových normách, pretože niektoré špeciálne konštrukcie špecifikujú nižšie hodnoty.
Čo je vodný strom v kábloch XLPE?
Vodné stromovanie je elektrochemický degradačný proces, pri ktorom vlhkosť a elektrické napätie postupne vytvárajú stromovité mikroštruktúry z nedokonalostí izolácie alebo rozhraní. Nespôsobuje okamžité zlyhanie, ale v priebehu rokov znižuje dielektrickú pevnosť a môže viesť k poruche starých strednonapäťových káblov. Moderné za sucha tuhnúce a stromom spomaľujúce zmesi XLPE tento proces výrazne spomaľujú.
Používa sa XLPE izolácia aj v nízkonapäťových kábloch?
áno. Okrem stredno- a vysokonapäťových napájacích káblov sa XLPE objavuje v nízkonapäťových stavebných kábloch, automobilových kábloch, zberných kábloch veterných fariem a priemyselných riadiacich kábloch. Hlavnými dôvodmi sú vyššie trvalé teplotné hodnotenie, lepšia kapacita preťaženia a väčšia odolnosť voči chemikáliám a praskaniu v dôsledku napätia v porovnaní s PVC alebo PE. Pre tenkostenné nízkonapäťové produkty sú najbežnejšími cestami sieťovanie silánom a radiáciou.
 Súvisiace Produkty