E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo sa počíta ako zariadenie na výrobu káblov z teflónového drôtu
Linka na výrobu teflónových káblov je koordinovaná sekvencia strojov, nie jedna samostatná jednotka. Centrom linky je vysokoteplotný fluoropolymérový extrúzny stroj, ktorý taví FEP, PFA alebo ETFE pelety a nanáša presnú izolačnú vrstvu na vodič. Okolo tejto jadrovej stanice linka bežne zahŕňa odvíjanie s reguláciou napätia, predhrievaciu alebo žíhaciu časť, chladiaci žľab, laserový merač priemeru, tester iskier a automatické navíjanie. Keď hotový kábel vyžaduje tienenie, skrúcanie alebo vonkajší plášť, linka zahŕňa aj páskovacie stroje, skrúcacie stroje a stroj na vytláčanie plášťa.
Ak získavate zariadenie na výrobu teflónových káblov, praktickým záverom je najprv vyberte extrudér FEP/PFA , potom priraďte každý druhý stroj k jeho výstupu. Teflónové materiály sa topia nad 300°C a nie je možné ich spracovávať na štandardných strojoch na výrobu izolácie z PVC. Z tohto dôvodu musí každá následná stanica zodpovedať rýchlosti linky extrudéra a musí spracovať čerstvo extrudovaný povrch fluórpolyméru bez toho, aby ho poškriabal alebo natiahol.
Tento článok vysvetľuje stroje, ktoré potrebujete, špecifikácie, ktoré oddeľujú efektívne linky od drahých problémov a kvalifikáciu dodávateľa, ktorá znižuje riziko uvedenia do prevádzky.
| Traťová stanica | Vybavenie | Hlavná funkcia | Prečo je dôležitý pre teflónový drôt |
|---|---|---|---|
| Odmena dirigenta | Napätím riadené splatenie alebo uvoľnenie | Napája vodič konštantným, nastaviteľným napätím | Zabraňuje rozťahovaniu a udržiava izoláciu sústrednú |
| Izolácia | FEP/PFA vysokoteplotný extrudér | Roztaví fluoropolymér a aplikuje izolačnú stenu | Definuje teplotné hodnotenie a elektrický výkon drôtu |
| Chladenie | Vodný alebo vzduchový chladiaci žľab | Tuhne taveninu v kontrolovanom profile | Zabraňuje vzniku dutín, zmršťovania a kolísania priemeru |
| Inline testovanie | Laserový merač priemeru a tester iskier | Kontroluje hrúbku steny a deteguje dierky | Vysokonapäťové a signálne káble neznesú skryté chyby |
| Naberanie | Automatické navíjanie posuvu | Navíja hotový drôt na cievky | Konštantné napätie zabraňuje deformácii tenkej izolácie |
| Lepenie (voliteľné) | Hysterézno-napäťový páskovací stroj | Ovíja PTFE, sľudu alebo tieniacu pásku okolo jadra | Pridáva požiarnu odolnosť, tepelnú bariéru alebo elektrické tienenie |
| Bunda (voliteľné) | Stroj na vytláčanie plášťa | Nanáša vonkajšiu ochrannú vrstvu | Chráni teflónové jadro počas inštalácie a servisu |
Extrudér FEP/PFA je srdcom teflónového drôtu
Extrudér určuje kvalitu izolácie. Fluórpolyméry sú viskózne, chemicky agresívne a citlivé na teplotu, takže stroj musí spĺňať tri požiadavky: rozsah teploty taveniny nad 350 °C, povrchy odolné voči korózii v oblasti skrutky a valca a stabilná viaczónová kontrola teploty. V typickej výrobnej praxi prebieha izolácia FEP pri teplotách taveniny medzi 340 °C a 410 °C , pričom PFA potrebuje zhruba 380 °C až 425 °C . Štandardné pochrómované valce a skrutky nie sú vhodné na nepretržitú prevádzku s fluórpolymérom; zmáčané časti by mali byť vyrobené zo zliatin odolných voči korózii alebo so špeciálnou povrchovou úpravou. Ak ste novým spracovaním fluoropolymérov, prečítajte si o účel teflónového vytláčacieho stroja vám pomôže definovať požiadavky na stroj predtým, ako budete hovoriť s dodávateľmi.
Geometria skrutky a dĺžka hlavne
Väčšina extrudérov teflónovej izolácie používa medzi závitovkový pomer L/D 24:1 a 28:1 . Dlhší valec poskytuje dostatočnú dobu zotrvania na roztavenie, premiešanie a rovnomerné dávkovanie fluórpolyméru predtým, ako vstúpi do lisovacej hlavy. Dlhšia miešacia časť tiež znižuje kolísanie teploty taveniny, ktoré sa prejavuje priamo ako kolísanie priemeru hotového drôtu. V porovnaní s extrúziou PVC prebieha extrúzia fluórpolyméru pri nižších rýchlostiach závitovky, aby sa obmedzil šmyk. Vysoké šmykové namáhanie degraduje taveninu a uvoľňuje korozívne produkty rozkladu, takže prevodovka a pohon musia byť zvolené skôr na krútiaci moment ako na maximálnu rýchlosť. The hlavné komponenty extrudéra a ako sa správajú pri nepretržitej prevádzke fluoropolymérov sú zhrnuté v našom samostatnom technickom prehľade.
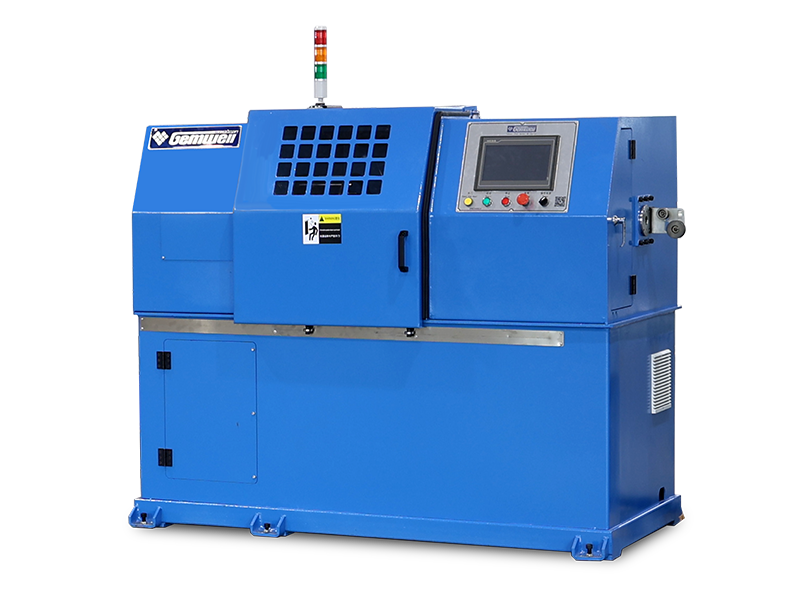
Pre účelové riešenie je Vysokoteplotný extrudér na izoláciu drôtu FEP/PFA kombinuje vysokoteplotný dizajn skrutky a valca s viaczónovým ohrevom a je nakonfigurovaný pre komunikáciu, automobilovú a priemyselnú vysokoteplotnú izoláciu vodičov.
 FEP/PFA/ETFE/PEEK/PA Vysokoteplotná izolácia žilového drôtu vytláčacia linka Manufa Gemwell Electrical Technology Co., Ltd je čínsky výrobca vysokoteplotných vytláčacích liniek na izoláciu drôtu FEP/PFA/ETFE/PEEK/PA... Zobraziť produkt →
Teplotná stabilita a tenkostenné tolerancie
Teflónové izolačné steny majú často hrúbku len 0,15 až 0,30 mm pre signálne a automobilové vodiče. Pri týchto rozmeroch posun teploty taveniny dokonca o niekoľko stupňov mení prietok a vonkajší priemer. Výrobné skúsenosti ukazujú, že schopný vysokoteplotný extrudér by mal držať každú zónu valca v rozmedzí približne ±3°C až ±5°C nastavenej hodnoty a po zmene rýchlosti by sa mala rýchlo obnoviť. To je dôvod, prečo je automatizácia procesov rovnako dôležitá ako vykurovací výkon: regulátor musí v reálnom čase koordinovať rýchlosť skrutky, teploty, rýchlosť linky a navíjacie napätie.
Podporné stroje: Lepiace, skrúcacie a opláštovacie zariadenia
Väčšina teflónových káblov sa predáva s jednou alebo viacerými dodatočnými vrstvami nanesenými po izolácii. Nosné stroje musia byť šetrné k fluoropolymérovému povrchu a presné v ťahu, pretože vodič je zvyčajne mäkká meď a izolácia sa ľahko deformuje.
Tejpovacie stroje s hysteréznym napätím
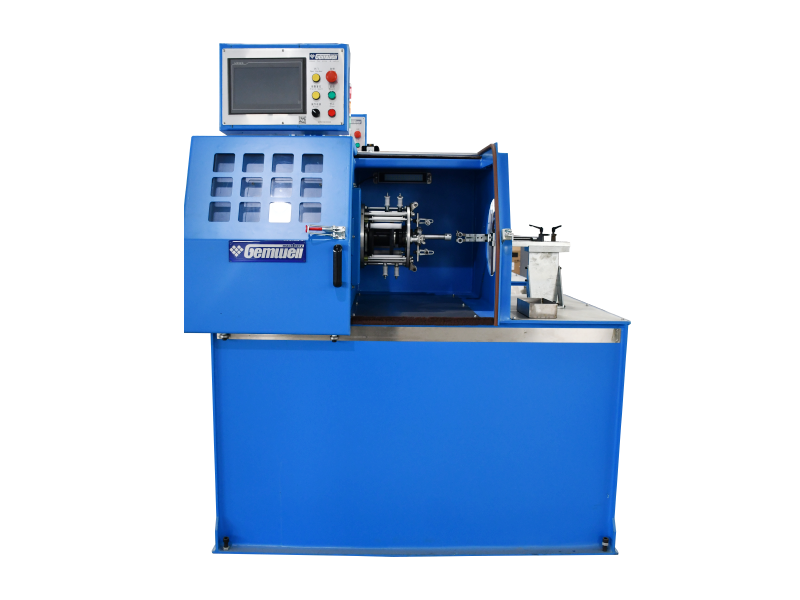
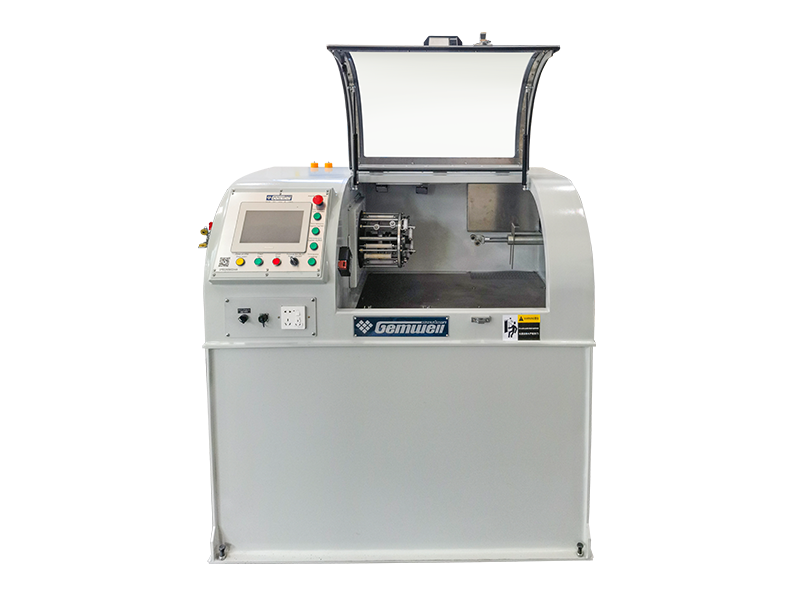
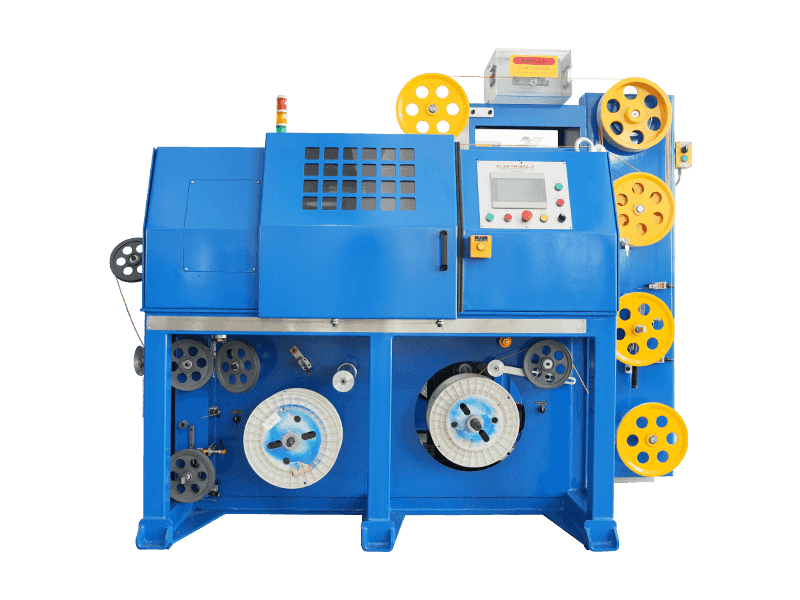
Mnohé teflónové káble sú pred nanesením plášťa obalené PTFE páskou, sľudovou páskou alebo polyesterovou páskou. Páska musí ležať naplocho s konštantným presahom pri nízkej aj vysokej rýchlosti linky. Hysterézne napínacie pohony poskytujú hladký, nastaviteľný krútiaci moment bez náhlych napäťových špičiek, a preto dominujú vysokofrekvenčným aplikáciám a aplikáciám s tenkými drôtmi. The vysokofrekvenčný páskovací stroj s hysteréznym napätím je reprezentatívnym príkladom; je skonštruovaný pre ovíjanie tenkých, citlivých vodičov s nízkym krútiacim momentom a udržuje napätie pásky konštantné v širokom rozsahu otáčok.
Páskovací stroj s hysteréznym napätím pre výrobcov vysokofrekvenčných drôtov, F Gemwell Electrical Technology Co., Ltd je čínsky páskovací stroj typu hysterézy napätia pre výrobcov vysokofrekvenčných drôtov a OEM / O ... Zobraziť produkt → Ak sa potrebujete rozhodnúť medzi rôznymi princípmi ovinovania, porovnajte skôr konzistenciu napätia pásky než len maximálnu rýchlosť. Základy ako fungujú stroje na páskovanie sa zhromažďujú v našej znalostnej báze o strojoch na lepenie pások.
Skrúcacie a splietacie stroje
Viacžilové teflónové káble a dátové káble potrebujú presné krútenie párov na ovládanie impedancie a presluchov. Beztorzné skrúcacie stroje, ako sú modely, ktoré Gemwell vyrába pre automobilové dátové káble a sieťové káble, skrúcajú dve alebo štyri jadrá bez toho, aby prenášali napätie krútením späť na vodiče. Tým sa zachová priamosť vodiča a zníži sa útlm vo vysokofrekvenčných signáloch. Pre operátorov je pravidlo jednoduché: overte nastavenie napätia vždy, keď sa zmení konštrukcia drôtu.
Extruzia plášťa a plášťa
Vrstva plášťa poskytuje teflónovému jadru mechanickú ochranu a odolnosť voči ohňu. Materiál plášťa je vybraný podľa aplikácie: zmesi LSZH pre železničné a námorné káble, TPU pre odolnosť proti oderu v priemyselných kábloch a silikón pre káble, ktoré zostávajú flexibilné pri extrémnych teplotách. Plášťový extrudér je mechanicky jednoduchší ako teflónový extrudér, ale odvíjacie napätie a profil chladenia musia byť stále synchronizované s líniou jadra.
Na výrobu bundy, Extrudér plášťa drôteného kábla LSZH/XLPE/TPE/TPU vyhovuje zmesiam s nízkou dymivosťou a bezhalogénovým jadrom oproti fluórpolymérovým jadrám a jej viacúčelová konfigurácia zjednodušuje výmenu zmesi, keď sa mení objednávka.
Výrobcovia linky na vytláčanie plášťa LSZH/XLPE/TPE/TPU, továreň - Gemwell Elektr Gemwell Electrical Technology Co., Ltd je Čína LSZH/XLPE/TPE/TPU výrobcovia extrúznych liniek plášťa a továreň OEM/ODM, špecializujeme sa... Zobraziť produkt → Technické špecifikácie, ktoré oddeľujú dobrý stroj od problematického
Zariadenia na vytláčanie teflónu predstavujú dlhodobú kapitálovú investíciu a rozdiely medzi dodávateľmi sa prejavia až po spustení linky. Nižšie uvedená tabuľka sumarizuje parametre, ktoré sú najdôležitejšie pre izoláciu FEP/PFA a pre stroje, ktoré nasledujú.
| Parameter | Čo overiť | Typický cieľ alebo červená vlajka |
|---|---|---|
| Materiál skrutky a hlavne | Typ zliatiny alebo povrchová úprava | Zliatina alebo povlak odolný voči korózii; štandardná nitridovaná oceľ je červená vlajka pre FEP/PFA |
| Skrutkový pomer L/D | Uvedený pomer v špecifikácii | 24:1 až 28:1; pod 24:1 obmedzuje kvalitu miešania |
| Vykurovacie zóny | Počet zón na hlavni a matrici | Najmenej 4 až 6 sudových zón; viac zón poskytuje prísnejšiu reguláciu teploty |
| Teplotná stabilita | Tolerancia okolo nastavenej hodnoty | ±3°C až ±5°C; larger swings will appear on the diameter gauge |
| Rozsah rýchlosti linky | Minimálna a maximálna stabilná rýchlosť | Musí zodpovedať konštrukcii drôtu, napríklad 100-250 m/min pre tenkú izoláciu FEP |
| Kontrola napätia | Výplatný, tanečník a typ naberania | Napätie v uzavretej slučke; odvíjanie voľnej cievky je pre citlivé vodiče rizikové |
| Inline meranie | Vrátane merača priemeru a iskry | Priebežné meranie, nielen postprodukčné vzorkovanie |
| Downline synchronizácia | Rozhranie ovládania rýchlosti | Všetky stanice by mali nasledovať extrudér v rozmedzí približne ±0,1 % |
Praktický spôsob, ako filtrovať dodávateľov, je požiadať o skúšobnú prevádzku na vašom skutočnom vodiči. Ak výrobca nemôže preukázať stabilný priemer a kvalitu povrchu pri cieľovej rýchlosti linky, riziko po dodaní prechádza na vás. Spoľahliví dodávatelia zverejňujú maximálnu rýchlosť, ale dôležitejším číslom je najnižšia rýchlosť, pri ktorej si linka ešte drží toleranciu, pretože teflónové linky často bežia pri nábehu a tenkostennej výrobe zníženou rýchlosťou. Pred objednávkou tiež potvrďte nasledujúce body:
- Môžete spracovať našu špecifickú drôtenú konštrukciu na testovacej linke pred dodaním?
- Aká je najnižšia stabilná rýchlosť linky, pri ktorej je ešte splnená tolerancia izolácie?
- Aký je čas dodania náhradných dielov pre skrutku a hlaveň?
Ako kvalifikovať dodávateľa stroja pre teflónový drôt
Stroj je len polovica nákupu; druhá polovica je procesná kompetencia. Pred podpisom si overte u dodávateľa šesť vecí.
- Skúsenosti s fluoropolymérmi: opýtajte sa, ktoré materiály stavebník skutočne spracoval, pri akých teplotách tavenia a rýchlostiach linky.
- Skúšobná prevádzka: vyžaduje test vášho drôtu, nie iba katalógový list.
- Kvalita dokumentácie: elektrické schémy, plány údržby a prevádzkové príručky vo vašom jazyku.
- Dostupnosť náhradných dielov: získajte dodacie lehoty pre skrutku, valec, ohrievače a ovládacie dosky.
- Inštalácia a školenie: potvrďte, či sú v cenovej ponuke zahrnutí technici uvedení do prevádzky.
- Inžinierska hĺbka: počet patentov a veľkosť tímu výskumu a vývoja naznačujú, ako rýchlo dokáže dodávateľ vyriešiť neočakávaný procesný problém.
Spoločnosť Gemwell Electrical Machinery, založená v roku 2005, uvádza, že jej vybavenie bolo predané viac ako 40 krajinách vrátane USA, Kanady, Nemecka, Talianska, Indie a Thajska. Spoločnosť uvádza, že drží 8 patentov na vynálezy a viac ako 30 patentov na úžitkové vzory od roku 2025 a jej dcérska spoločnosť FEISU sa zameriava na extrúzne zariadenia pre vodiče na elektronický prenos signálu. Tieto čísla nenahrádzajú skúšobnú prevádzku, ale ukazujú spoločnosť, ktorá investovala do výrobných skúseností v oblasti vytláčania izolácie, krútenia, páskovania a opláštenia.
Príklad konfigurácií linky pre bežné teflónové drôtené produkty
Takto sa v praxi spájajú voľby strojov. Použite tieto konfigurácie ako východiskový bod a upravte ich pre výstupnú hlasitosť, podlahovú plochu a príslušný štandard káblov.
| Typ kábla | Typická konfigurácia linky | Primárny výrobný cieľ |
|---|---|---|
| Jednožilový FEP/PTFE spojovací drôt | Výplata, extrudér FEP/PFA, chladenie, meradlo, tester iskier, odber | Stabilná hrúbka steny a konzistentný výkon pri vysokých teplotách |
| Koaxiálny alebo vysokofrekvenčný signálový kábel | Výplata, FEP extrudér, chladenie, voliteľné ovíjanie páskou, navíjanie | Rovnomerná kapacita a nízky útlm signálu |
| Viacžilový tienený priemyselný kábel | Výplata, extrudér, skrúcací stroj, páskovací stroj, plášťový extrudér, naberačka | Stabilná párová geometria a kontinuita tienenia |
| Ohňovzdorný kábel obalený sľudou | Výplata, extrudér, stroj na lepenie sľudy, extrudér plášťa, naberanie | Súvislá vrstva sľudy a jednotný celkový priemer |
Často kladené otázky o zariadení na výrobu teflónových káblov
Aký je rozdiel medzi PTFE a FEP/PFA v extrúznej linke?
PTFE nie je spracovateľný v tavenine v zmysle konvenčného závitovkového extrudéra. Zvyčajne sa spracováva extrúziou pasty, extrúziou barana alebo ovíjaním páskou. FEP a PFA sú spracovateľné tavením, takže ich možno extrudovať na vysokoteplotnom závitovkovom extrudéri pri teplotách taveniny približne medzi 340 °C a 425 °C. Pre väčšinu izolačných vedení sú FEP a PFA praktickou voľbou; PTFE sa objaví, keď káblová norma vyžaduje kombináciu dielektrických vlastností a trvalého teplotného hodnotenia.
Dokáže ten istý extrudér spracovať FEP a PFA?
Áno, vo väčšine prípadov, ak je stroj určený pre vyššiu teplotu topenia PFA, skrutka a valec sú odolné voči korózii a kapacita ohrievača pokrýva celý teplotný rozsah. Okno spracovania sa mení medzi materiálmi, ale prepínanie zvyčajne vyžaduje iba nový teplotný profil a mierne nastavenie rýchlosti skrutky. Maximálnu prevádzkovú teplotu a koróziu odolnú povrchovú úpravu si overte u stavebníka.
Akú rýchlosť linky môže dosiahnuť teflónová izolačná linka?
Pre tenkú izoláciu FEP okolo 0,5-1,0 mm vodičov sa typické udržateľné rýchlosti pohybujú od 100 do 250 m/min. PFA a hrubšie steny znižujú rýchlosť, pretože tavenina vyžaduje viac času na uvoľnenie v matrici. Presný výsledok závisí od triedy živice, konštrukcie závitovky extrudéra a dĺžky chladenia, takže dodávateľ by mal poskytnúť rozsah otáčok založený na vašej špecifickej konštrukcii drôtu a nie na jednom maxime.
Čo spôsobuje drsnosť povrchu alebo bubliny v teflónovej izolácii?
Najčastejšími príčinami sú teplota taveniny pod odporúčaným oknom výrobcu živice, degradácia polyméru v dôsledku prehriatia alebo nadmerného strihu, vlhkosť v peletách, kontaminácia a geometria lisovnice, ktorá nevyhovuje pomeru vyťahovania. Bubliny zvyčajne poukazujú na vlhkosť alebo tepelnú degradáciu; drsnosť zvyčajne poukazuje na teplotu alebo konštrukciu matrice. Riadiaca jednotka na zaznamenávanie údajov pomáha rýchlo identifikovať poruchu.
Je páskovací stroj povinný, ak má kábel už plášť FEP?
Nie nevyhnutne. Ak je pásková vrstva len na tienenie, môže ju nahradiť extrudovaná vodivá vrstva alebo pletené tienenie. Ak však špecifikácia kábla vyžaduje sľudovú pásku pre požiarnu odolnosť alebo PTFE pásku pre dielektrickú konštrukciu, stroj na lepenie hysterézneho napätia sa stáva povinným. Pred vyradením páskovacej stanice z ponuky si prečítajte špecifikáciu zákazníka.
Koľko podlahovej plochy vyžaduje linka na výrobu teflónového drôtu?
Základná jednoextrudovacia linka, vrátane odvíjača, chladiaceho žľabu, meracieho zariadenia a naberacieho zariadenia, zvyčajne zaberá okolo 15-25 m na dĺžku a 2-3 m na šírku. Keď k tomu pridáte páskovací stroj, skrúcací stroj a extrudér plášťa, môže celá linka dosiahnuť 40-60 m. Pred plánovaním poschodia továrne a inžinierskych sietí požiadajte dodávateľa o nákres dispozície.
Výber zariadenia na výrobu káblov z teflónového drôtu je na konci dňa vhodným cvičením. Extrudér definuje kvalitu izolácie, páskovacie a skrúcacie stroje definujú geometriu kábla a plášťový extrudér definuje mechanickú ochranu. Začnite s extrudérom FEP/PFA, overte podporné stroje na vlastnom vodiči a kvalifikujte dodávateľa skúšobnou prevádzkou. Tento príkaz udržuje technické riziko aj obstarávacie riziko pod kontrolou.
 Súvisiace Produkty