E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ako sa vyrába kábel z optických vlákien: Krátka odpoveď
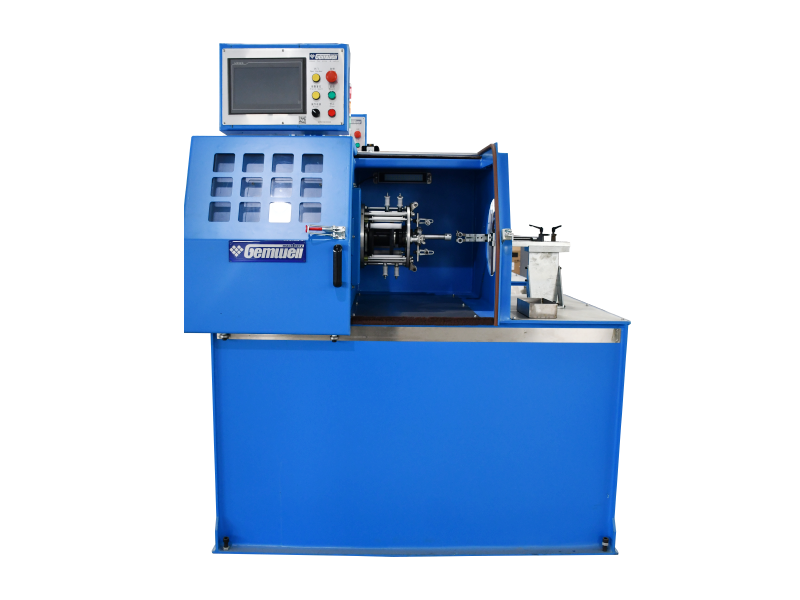
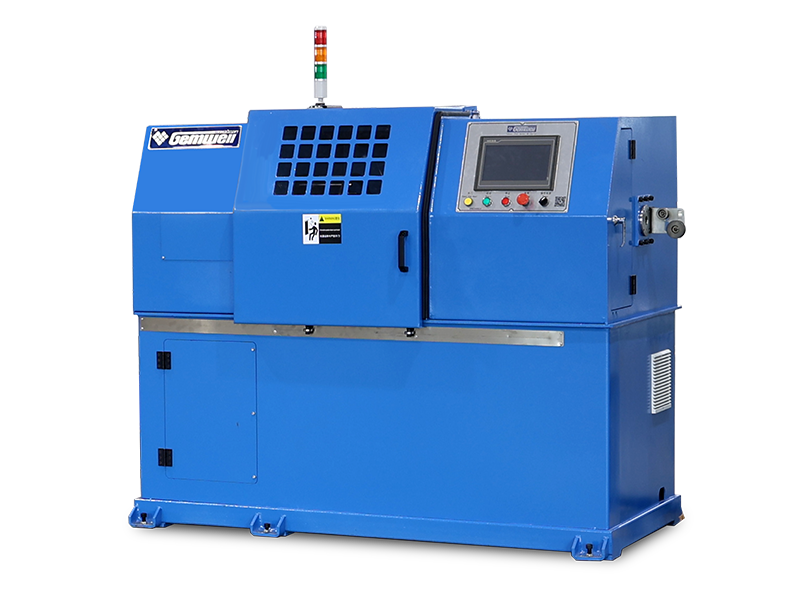
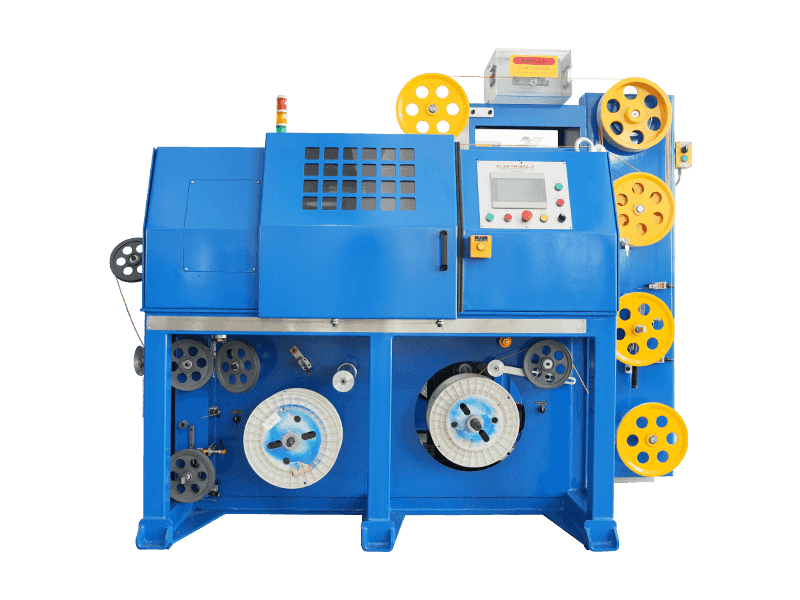
Kábel z optických vlákien sa skladá z piatich hlavných etáp: sklenený predlisok je vyrobený z ultračistého oxidu kremičitého, predlisok je vtiahnutý do vlákna tenkého ako vlas vo vnútri ťažnej veže, holé vlákno je potiahnuté a chránené na ochranu, viaceré vlákna sú namotané okolo centrálneho pevnostného člena a hotové jadro je opláštené procesom vytláčania. Fáza opláštenia je kde a stroj na vytláčanie plášťa drôtov a káblov stáva ústredným prvkom vybavenia , pretože sa taví a nanáša vonkajšiu polymérnu vrstvu, ktorá chráni jadro vlákna pred vlhkosťou, rozdrvením a vystavením UV žiareniu. Každá z týchto fáz je prísne kontrolovaná, pretože jadro vlákna je široké približne 125 mikrónov, čo je približne hrúbka ľudského vlasu, a dokonca aj malá odchýlka v teplote, napätí alebo rýchlosti linky môže zničiť celý výrobný cyklus.
To, čo navonok vyzerá ako jednoduchá šnúra potiahnutá plastom, je v skutočnosti konečným produktom sklárskej chémie, presnej optiky, mechanického splietania a vytláčania polymérov, ktoré spolupracujú na jednej súvislej linke. Potrubný kábel, vzdušný samonosný kábel a vnútorný prepojovací kábel všetky začínajú z rovnakého základného vlákna, ale prudko sa rozchádzajú, keď do hry vstúpia nárazníky, pevnostné prvky a dizajn plášťa. Pochopenie, odkiaľ tieto rozdiely pochádzajú, uľahčuje špecifikáciu správneho kábla a správneho výrobného zariadenia pre daný projekt.
Zvyšok tejto príručky podrobne prechádza každou fázou výroby, vysvetľuje zariadenie používané v každom kroku, porovnáva materiály plášťa, ktoré určujú výkon v teréne, a odpovedá na otázky, ktoré sa najčastejšie objavujú od ľudí, ktorí prvýkrát získavajú kábel alebo hodnotia výrobnú linku.
Suroviny za každým optickým vláknom
Optické vlákno začína ako oxid kremičitý, forma čisteného piesku, ktorý musí byť takmer bez kovových nečistôt, aby mohol prenášať svetlo na veľké vzdialenosti. Dokonca aj stopové množstvá železa, medi alebo chrómu vo vnútri skla rozptyľujú a absorbujú svetlo, čím sa dramaticky skráti použiteľná prenosová vzdialenosť. Oxid kremičitý používaný pre vlákna telekomunikačnej kvality je rafinovaný na úroveň čistoty, ktorá je ďaleko za bežnou výrobou obalového alebo okenného skla, často meraná v dieloch na miliardu nečistôt, ktoré sú pre optický výkon najdôležitejšie.
Výrobcovia dopujú tento oxid kremičitý malými, presne odmeranými množstvami zlúčenín germánia, fosforu alebo bóru. Doping mení index lomu skla, čo umožňuje svetlu odrážať sa po dĺžke vlákna namiesto toho, aby unikalo po stranách. Jadro a okolitý plášť majú zámerne rôzne indexy lomu a tento rozdiel je to, čo umožňuje úplný vnútorný odraz, a teda aj prenos dát na veľké vzdialenosti. Vyššia koncentrácia germánia zvyšuje index lomu jadra v porovnaní s plášťom z čistého oxidu kremičitého okolo neho, zatiaľ čo zlúčeniny bóru a fluóru sa niekedy používajú na zníženie indexu plášťa namiesto zvýšenia indexu jadra, v závislosti od výrobného postupu, ktorý závod používa.
Okrem samotného skla hotový kábel spája širokú škálu podporných materiálov, z ktorých každý je vybraný pre špecifickú mechanickú alebo environmentálnu prácu, a nie pre vzhľad:
- Oxid kremičitý (oxid kremičitý) tvorí základné sklo pre jadro aj plášť
- Chlorid germánsky zvyšuje index lomu jadra počas naparovania
- Zlúčeniny fosforu a bóru dolaďujú viskozitu skla a teplotu mäknutia počas ťahania
- Akrylátové alebo silikónové živice tvoria primárne a sekundárne nátery aplikované hneď po nakreslení
- Plastová tyč vystužená sklenými vláknami, oceľový drôt alebo aramidová priadza slúžia ako centrálne alebo obvodové pevnostné prvky
- Vodu blokujúci gél alebo suché napučiavacie priadze chránia pred vniknutím vlhkosti do voľných rúrok
- Polyetylén, PVC alebo nízkodymové nulové halogénové zlúčeniny tvoria extrudovaný vonkajší plášť
Získavanie konzistentných, šaržovo stabilných verzií každého z týchto vstupov je rovnako dôležité ako samotný výrobný proces. Dodávateľ živice, ktorý medzi dodávkami mierne zmení svoje zloženie, môže prinútiť výrobnú linku, aby preladila svoj teplotný profil vytláčania, aj keď sa na samotnom stroji nič nezmenilo.
Výroba predlisku: Stavba skleneného plánu
Predtým, ako je možné vytiahnuť akékoľvek vlákno, výrobcovia najprv postavia predlisok, pevnú sklenenú tyč približne s veľkosťou rukoväte metly, ktorá obsahuje miniatúrnu verziu jadra a plášťa hotového vlákna, zväčšenú o faktor tisícky. Najpoužívanejšou metódou je modifikovaná chemická depozícia z pár, zvyčajne skrátená na MCVD, hoci niektorí výrobcovia používajú aj vonkajšiu depozíciu z pár a axiálnu depozíciu z pár v závislosti od typu vlákna a cieľového objemu.
- Dutá trubica z oxidu kremičitého je namontovaná vodorovne na sústruhu na spracovanie skla a nepretržite sa otáča
- Do rotačnej trubice sa vstrekujú plynné chloridy, vrátane chloridu kremičitého, chloridu germánitého a kyslíka.
- Posuvný horák zahrieva trubicu na približne 1500 stupňov Celzia, čo spôsobuje, že plyny reagujú a ukladajú extrémne tenké sklenené vrstvy na vnútornej stene.
- Horák prechádza desiatkami krát tam a späť a každý prechod pridáva ďalšiu tenkú vrstvu, čím sa postupne vytvára materiál jadra so správnym dopingovým profilom.
- Po nanesení dostatočného množstva vrstiev sa rúrka ďalej zahrieva a vlastnou mäkkosťou sa zrúti do pevnej sklenenej tyčinky, hotového predlisku
- Predlisok sa pred schválením pre fázu ťahania skontroluje opticky a rozmerovo
Z jedného predlisku je možné po natiahnutí vytvoriť mnoho kilometrov hotového vlákna, takže konzistencia v tejto fáze má veľký vplyv na kvalitu konečného produktu. Jediná výrobná chyba v predlisku sa bude opakovať po celej dĺžke vlákna z neho vytiahnutého , a preto táto etapa dostáva najprísnejšiu procesnú kontrolu celej linky. Niektorí výrobcovia teraz používajú techniky prekrývania a pridávajú ďalšiu vrstvu čistého oxidu kremičitého okolo menšej, prísnejšie kontrolovanej jadrovej tyče, čo im umožňuje zväčšiť veľkosť predlisku a tým aj dĺžku vlákna bez obetovania presnosti kroku ukladania jadra.
Priemer predlisku, priamosť a vnútorné napätie sa skontrolujú predtým, ako sa predlisok uvoľní na kreslenie. Mierne prehnutý predlisok sa dá stále ťahať, ale zvyčajne potrebuje pomalšiu rýchlosť ťahania a prísnejšie ovládanie napätia na kompenzáciu, čo znižuje celkovú priepustnosť linky.
Kreslenie vlákien: Premena sklenených tyčí na pramene tenké ako vlasy
Predlisok sa vloží špičkou nadol do ťažnej veže, ktorá môže stáť niekoľko poschodí vo veľkom výrobnom zariadení. Pec v hornej časti veže zmäkčuje špičku predlisku niekde medzi 2 000 a 2 200 stupňov Celzia, čo je dosť horúce na to, aby samotná gravitácia začala ťahať tenké vlákno roztaveného skla nadol. Od tohto bodu existuje celá veža, aby zvládala jeden súvislý, neprerušovaný prameň skla, keď padá, chladne a tvrdne.
Ovládanie priemeru
Bezkontaktný laserový merací systém kontroluje priemer vlákna tisíckrát za sekundu, pričom ho udržiava v rozmedzí asi 1 mikrónu od cieľa 125 mikrónov, pretože rýchlosť ťahu sa upravuje v reálnom čase, aby sa kompenzoval akýkoľvek posun.
Chladenie
Čerstvo vytiahnuté vlákno prechádza chladiacou komorou, niekedy používa hélium na rýchlejší a rovnomernejší prenos tepla, ihneď po opustení pece, pretože nanesenie povlaku na sklo, ktoré je ešte mäkké, by vlákno deformovalo.
Náter
Dvojvrstvový akrylátový náter, mäkšia vnútorná vrstva a tvrdšia vonkajšia vrstva, sa nanáša a vytvrdzuje ultrafialovým svetlom skôr, ako sa vlákno vôbec dotkne vodiaceho valčeka, čím sa sklo chráni pred povrchovými škrabancami, ktoré by ho mohli oslabiť.
Naberanie
Hotové vlákno sa navíja na cievku pod starostlivo kontrolovaným napätím, pretože nerovnomerné napätie v tejto fáze sa neskôr prejaví ako nekonzistentné zoslabenie alebo v extrémnych prípadoch skrytá trhlina, ktorá zlyhá mesiace po inštalácii.
Rýchlosť žrebovania je jedným z najsledovanejších čísel na celej čiare. Moderné veže bežne ťahajú vlákno niekde medzi 10 a 30 metrami za sekundu a zvýšenie tejto rýchlosti bez zvýšenia chladiacej a poťahovacej kapacity je jedným z najrýchlejších spôsobov, ako zaviesť zmeny priemeru alebo defekty poťahu do inak dobrej dávky vlákna.
Single-Mode vs Multi-Mode: Ako sa líši výrobný proces
Jednovidové a viacvidové vlákno vyzerá zvonku identicky, ale veľkosti jadra, a teda aj receptúry na nanášanie predlisku za nimi, sú celkom odlišné. Jednovidové vlákno používa veľmi malé jadro, zvyčajne okolo 9 mikrónov, čo umožňuje, aby sa po vlákne pohybovala iba jedna svetelná dráha. Toto úzke jadro vyžaduje extrémne presný, prísne kontrolovaný dopingový gradient počas kroku nanášania MCVD, pretože aj malá zmena priemeru jadra mení spôsob, akým vlákno zvláda disperziu na dlhé vzdialenosti.
Vlákno s viacerými režimami používa oveľa väčšie jadro, zvyčajne 50 alebo 62,5 mikrónov, čo umožňuje súčasné cestovanie viacerých svetelných dráh alebo režimov. Väčšie jadro je zhovievavejšie počas výroby predliskov aj ťahania, čo je súčasťou toho, prečo sa viacrežimové vlákno historicky vyrábalo jednoduchšie a lacnejšie, hoci je obmedzené na kratšie prenosové vzdialenosti predtým, ako tieto viaceré svetelné cesty začnú rozmazávať signál.
| Atribút | Single-Mode | Multi-Mode |
|---|---|---|
| Typická veľkosť jadra | Asi 9 mikrónov | 50 alebo 62,5 mikrónov |
| Vyžaduje sa presnosť dopingu | Veľmi vysoká | Mierne |
| Typický prípad použitia | Diaľkové a chrbticové siete | Krátkodobé dátové centrá a prepojenia kampusov |
Poťahovanie a pufrovanie holého vlákna
Holé sklenené vlákno má obrovskú pevnosť v ťahu, ale takmer žiadnu odolnosť proti povrchovému oderu. Stupne povlaku a pufra existujú výlučne na ochranu tohto povrchu.
V závislosti od konečného použitia kábla sa používajú dva rôzne spôsoby ochrany. Pevne tlmené vlákno má hrubú polymérovú vrstvu, typicky s priemerom 900 mikrónov, vytlačenú priamo cez primárny povlak, čo uľahčuje manipuláciu s vláknom a jeho ukončenie v prepojovacích kábloch a vnútornej kabeláži. Vlákno z voľnej trubice je namiesto toho umiestnené vo vnútri malej plastovej trubice naplnenej gélom blokujúcim vodu alebo suchými priadzami napučiavajúcimi vo vode, čím sa vlákno môže mierne pohybovať, keď sa kábel ohýba alebo sa mení teplota, čo je preferovaný dizajn pre dlhé vonkajšie a podzemné trasy.
Výber nesprávnej metódy ukladania do vyrovnávacej pamäte pre aplikáciu je jednou z najčastejších chýb pri návrhu v špecifikácii káblov. Pevne tlmené konštrukcie zvládajú opakované ohýbanie oveľa lepšie, zatiaľ čo konštrukcie s voľnými rúrkami zvládajú teplotné výkyvy a dlhé rozpätia oveľa lepšie. Pevne tlmené vlákno ťahané dlhým, nevyhrievaným vonkajším potrubím v chladnom podnebí môže spôsobiť mikroohybové straty, pretože vyrovnávacia vrstva sa zmršťuje rýchlejšie ako sklo vo vnútri, čo je presne ten spôsob zlyhania, aby sa predišlo dizajnom voľných rúrok.
Nadmerná dĺžka vlákna, malá vôľa, ktorá zámerne zostala vo vnútri voľnej trubice, je ďalším parametrom, ktorý sa v tejto fáze starostlivo vyladí. Príliš malá prebytočná dĺžka a vlákno sa môže natiahnuť tepelnou kontrakciou; príliš veľa a vlákno môže vytvoriť mikroohyby, keď sa vylomí vo vnútri trubice. Výrobcovia sa zvyčajne zameriavajú na prebytočnú dĺžku niekoľkých desatín jedného percenta, upravenú na základe materiálu rúrky a klimatickej zóny, pre ktorú je kábel navrhnutý.
Montáž splietania a jadra
Keď sú jednotlivé vlákna alebo rúrky naplnené vláknami hotové, naviažu sa okolo centrálneho pevnostného člena, zvyčajne plastovej tyče vystuženej sklenými vláknami alebo oceľového drôtu, v závislosti od toho, aké veľké zaťaženie v ťahu potrebuje hotový kábel, aby prežil počas inštalácie, a od toho, koľko bezkovovej konštrukcie aplikácia vyžaduje.
Väčšina výrobných liniek používa splietanie SZ, kde sa vlákna navíjajú najskôr v jednom smere a potom sa obracajú v riadenom oscilačnom vzore. Toto položenie dozadu a dopredu umožňuje prístup k jednotlivým vláknam alebo rúrkam v akomkoľvek bode pozdĺž kábla bez odvíjania celej dĺžky, čo je mimoriadne dôležité pri spájaní a opravách v teréne. Spojovacie priadze alebo baliaca páska držia spletený zväzok pohromade a udržujú jeho geometriu stabilnú pred začiatkom ďalšej fázy. Niektoré konštrukcie namiesto toho používajú centrálnu voľnú trubicu, ktorá drží všetky vlákna pohromade, čo zjednodušuje splietanie, ale obmedzuje celkový počet vlákien v porovnaní s dizajnom splietaných s viacerými trubicami.
Priemer jadra kábla, kruhovitosť a dĺžka uloženia sú všetky merané nepretržite počas splietania, pretože ktorýkoľvek z týchto troch prekročení tolerancie sa neskôr prejaví ako nerovná stena plášťa, keď jadro dosiahne štádium vytláčania.
| Pevný člen | Typické použitie | Kľúčová výhoda |
|---|---|---|
| Plastová tyč vystužená sklenenými vláknami | Anténny a potrubný kábel | Ľahký a plne dielektrický |
| Oceľový drôt | Priamy pohrebný kábel | Vyššia pevnosť v ťahu a deformácii |
| Aramidová priadza | Vnútorný a patch kábel | Pružné s dobrou pevnosťou v ťahu |
Pancierovanie: Pridanie ochrany proti hlodavcom a rozdrveniu
Kábel určený na priame zakopanie alebo do oblastí, kde je známe riziko poškodenia hlodavcami, dostane dodatočnú pancierovú vrstvu medzi lankové jadro a vonkajší plášť. Najbežnejší prístup pozdĺžne ovinie vlnitú oceľovú alebo hliníkovú pásku okolo jadra a formuje ho do priliehavého tvaru rúrky predtým, ako je plášť pretlačený cez vrch.
Tento krok pancierovania prebieha in-line, bezprostredne predtým, ako sa jadro dostane do extrudéra, pomocou tvarovacieho zariadenia, ktoré skladá kovovú pásku do tvaru a prekrýva jej okraje, aby úplne uzavrelo jadro. Na správnom prekrytí a polomere tvarovania záleží: príliš úzky polomer tvarovania môže poškriabať vlákna vo vnútri, zatiaľ čo príliš voľné prekrytie zanecháva medzeru, ktorá podkopáva celý hrot panciera. Niektoré návrhy používajú dve vlnité pásky, jednu oceľovú a jednu spojenú s kopolymérnym povlakom, aby sa spojila mechanická ochrana s bariérou proti vlhkosti v jedinom prechode.
- Pancier z vlnitej ocele pre maximálnu odolnosť proti rozdrveniu a hlodavcom
- Hliníkové polymérové laminátové pancierovanie, kde nie je vyžadovaný plne dielektrický dizajn, ale dôležitá je hmotnosť
- Aramidové alebo sklenené priadze používané namiesto kovového panciera pre plne dielektrické, bleskovo bezpečné konštrukcie
Plášť a opláštenie: Tam, kde prevláda technológia vytláčania
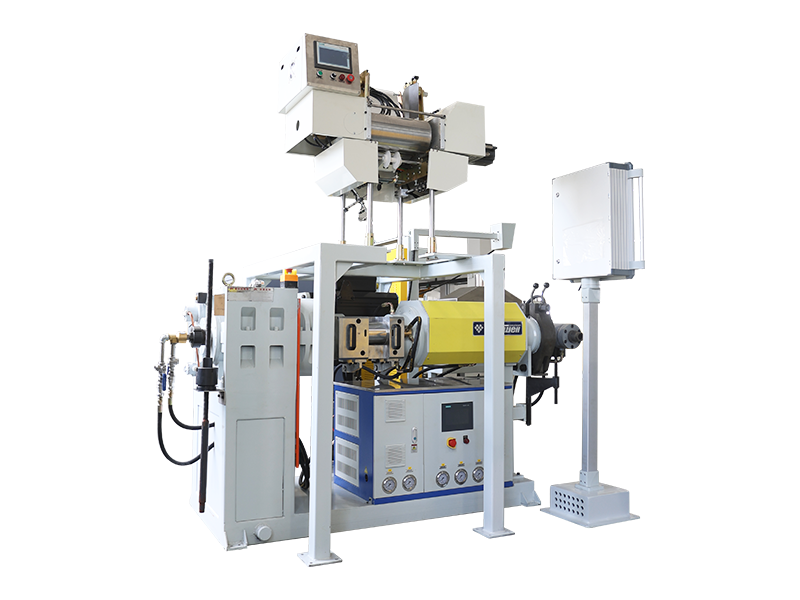
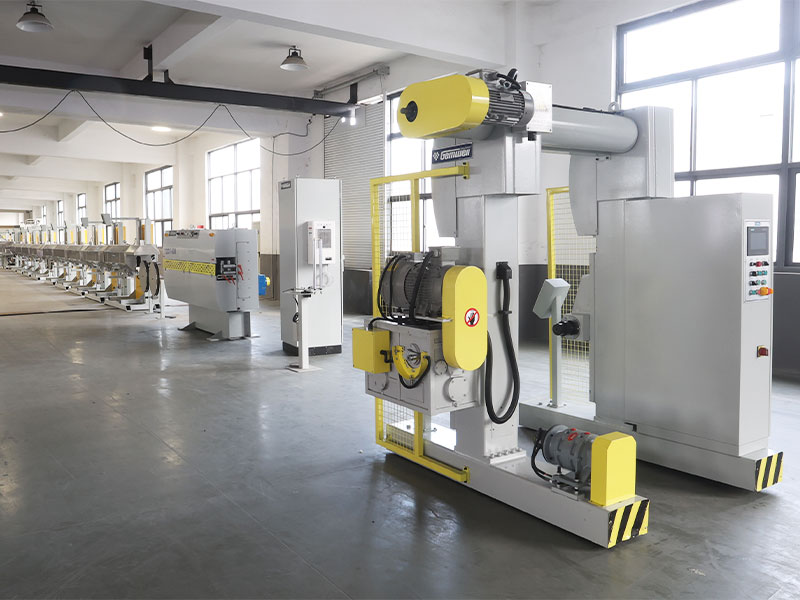
Poslednou fázou výroby káblov je opláštenie a to je bod, v ktorom stroj na vytláčanie káblov a káblov vykonáva najťažšie zdvíhanie na celej linke. Zostavené vláknité jadro sa privádza cez odvíjacie zariadenie, okolo neho sa obalí a vytvaruje akákoľvek požadovaná oceľová alebo hliníková pancierová páska a jadro potom prechádza cez matricu s krížovou hlavou na extrudéri, kde sa roztavený polymér nanáša rovnomerne po celom obvode.
Typický stroj na vytláčanie plášťa drôtu a kábla používaný pre optický kábel obsahuje podávaciu a sušiacu jednotku živice, zostavu skrutky a valca, ktorá taví a stláča polymér, 90-stupňovú alebo in-line vytláčaciu hlavu, vodný chladiaci žľab bezprostredne po prúde, tester iskier a odťah remeňa alebo navijaka, ktorý ťahá kábel riadenou konštantnou rýchlosťou riadenou rýchlosťou. Rýchlosť linky a rýchlosť chladenia musia byť presne zosúladené , pretože príliš rýchlo sa ochladzujúca bunda sa môže nerovnomerne zmršťovať, zatiaľ čo tá, ktorá chladne príliš pomaly, sa môže pod vlastnou váhou zdeformovať skôr, než stuhne.
Moderné vytláčacie linky používané pre túto fázu majú bežne vonkajšie priemery od približne 3 milimetrov do 90 milimetrov alebo viac, v závislosti od toho, či je cieľovým produktom malý vnútorný kábel alebo káblový kanál s veľkým priemerom alebo pancierový kábel, s rýchlosťou linky v rozsahu od približne 20 metrov za minútu pre hrubé, pancierové plášte až po viac ako 100 metrov za minútu pre tenkostenný vnútorný kábel za minútu.
Vo vnútri stroja na vytláčanie plášťa drôtov a káblov
Pochopenie jednotlivých komponentov stroja na vytláčanie plášťa drôtu a kábla uľahčuje diagnostiku problému s plášťom alebo porovnanie cien dvoch konkurenčných strojov za rovnakých podmienok. Každý extrudér je postavený na skrutke, ktorá sa otáča vo vyhrievanom valci, ale detaily konštrukcie skrutky a valca majú priamy vplyv na kvalitu taveniny a v konečnom dôsledku na to, ako konzistentný bude hotový plášť.
Skrutkové prevedenie
Priemery valcov pre opláštenie optických káblov sa bežne pohybujú od približne 45 milimetrov do 120 milimetrov, s pomerom L k D, pričom dĺžka valca delená jeho priemerom, zvyčajne medzi 24 ku 1 a 30 ku 1, aby živica mala dostatok času na rovnomerné roztavenie.
Vykurovacie zóny
Valec je rozdelený do viacerých nezávisle riadených ohrievacích zón, takže živica môže byť privedená na teplotu topenia postupne a nie naraz, čím sa znižuje riziko degradácie alebo nerovnomerne roztaveného polyméru.
Krížová hlava zomrie
Krížová hlava presmeruje tok taveniny o deväťdesiat stupňov okolo pohybujúceho sa jadra kábla a jej vnútorná geometria musí byť presne vycentrovaná, aby sa predišlo excentrickej, nerovnomerne hrubej stene plášťa.
Chladenie trough
Viacstupňový vodný žľab, niekedy s oddelenými teplými a studenými úsekmi, určuje konečné rozmery plášťa a povrchovú úpravu pri výstupe kábla z matrice.
Za samotným extrudérom, priemeromer, zvyčajne bezkontaktný snímač na báze lasera, dodáva dáta späť do odťahu a ovládania extrudéra v uzavretej slučke, pričom automaticky posúva rýchlosť skrutky alebo rýchlosť linky, aby sa vonkajší priemer udržal v pevnom tolerančnom pásme bez toho, aby operátor zasahoval do každého metra vyrobeného kábla.
Porovnanie materiálov plášťa káblov z optických vlákien
Polymér zvolený pre vonkajší plášť má priamy vplyv na to, kde môže byť kábel inštalovaný a ako dlho tam vydrží. Nižšie uvedená tabuľka porovnáva materiály, ktoré najčastejšie prechádzajú strojom na vytláčanie plášťa vodičov a káblov pri výrobe optických káblov.
| Materiál | Najlepšie sa hodí pre | Pozoruhodná vlastnosť |
|---|---|---|
| polyetylén (PE) | Vonkajšie, priame pochovávanie, potrubie | Silná odolnosť proti vlhkosti a UV žiareniu |
| PVC | Všeobecný vnútorný kábel | Nákladovo efektívne a flexibilné |
| Nízky dymový nulový halogén (LSZH) | Vnútorné stúpačky, pretlakové priestory | Nízky výstup toxického dymu pri zahrievaní |
| Polyetylén strednej hustoty (MDPE) | Samonosný kábel antény a čísla 8 | Rovnováha pružnosti a húževnatosti |
| Polyuretán | Robustný, ohybný alebo taktický poľný kábel | Vysoká odolnosť proti oderu a ohybovej únave |
Výber živice nie je ani čisto o prostredí hotového kábla. Niektoré polyméry sa spracúvajú pri užšom okne teploty taveniny ako iné, čo mení, ako zhovievavý musí byť daný stroj na vytláčanie plášťa drôtov a káblov vo svojom systéme regulácie teploty. Najmä zlúčeniny LSZH majú tendenciu byť citlivejšie na prehriatie ako štandardný PE, pretože spálená živica LSZH stráca časť svojej schopnosti spomaľovať horenie.
Na čo sa zamerať pri výbere vytláčacej linky pre optický kábel
Kupujúci, ktorí hodnotia stroj na vytláčanie plášťa drôtov a káblov na výrobu optických káblov, majú tendenciu sa najskôr zamerať na cenu a rýchlosť, ale niekoľko menej zrejmých špecifikácií zvyčajne záleží na dlhodobej kvalite výstupu.
- Odolnosť proti opotrebovaniu skrutiek a hlavne, pretože abrazívne, plnené zmesi ako LSZH degradujú štandardnú oceľovú hlaveň oveľa rýchlejšie ako obyčajný PE
- Regulácia priemeru v uzavretej slučke, takže linka sa sama prispôsobuje v reálnom čase namiesto toho, aby sa spoliehala iba na monitorovanie operátora
- Počet a nezávislosť vykurovacích zón, čo ovplyvňuje, ako dobre si linka poradí so živicami citlivými na teplotu
- Dĺžka chladiaceho žľabu a počet stupňov, pretože poddimenzované chladenie je jednou z najčastejších prekážok na vysokorýchlostných tratiach
- Kompatibilita s existujúcimi výplatnými, pancierovými a naberacími zariadeniami, ktoré sú už nainštalované v továrni
Linka, ktorá beží rýchlo na papieri, ale nedokáže udržať tesnú toleranciu priemeru na zmesi citlivej na teplotu, skončí produkovaním väčšieho množstva odpadu, nie viac použiteľného kábla, akonáhle sa zavedie do každodennej výroby.
Automatizácia a In-line monitorovanie na moderných výrobných linkách
Novšie optické káblové vedenia čoraz viac spájajú každú fázu, od splietania cez opláštenie, do jedného riadiaceho systému, namiesto toho, aby prevádzkovali každý stroj nezávisle. Údaje o rýchlosti linky, napätí a teplote z extrudéra sa môžu automaticky zaznamenávať a porovnávať s neskoršími výsledkami testov hotového kábla, čo značne uľahčuje vysledovanie chyby späť k presnému výrobnému cyklu a nastaveniu stroja, ktoré ju spôsobilo.
Laserové meradlá priemeru, iskrové testery, ktoré kontrolujú neporušenosť plášťa pri vysokom napätí pri pohybe kábla, a automatické počítadlá dĺžky sú teraz štandardom na väčšine stredných až veľkých výrobných liniek, čím nahrádzajú ručné náhodné kontroly, ktoré sa vykonávali len niekoľkokrát za zmenu. Nepretržité, automatizované monitorovanie zachytí parameter driftovania v priebehu niekoľkých sekúnd, a nie po tom, čo už bol celý kotúč vyrobený mimo tolerancie , čo je jedno z najväčších kvalitatívnych zlepšení, aké odvetvie za posledné roky urobilo.
Testovanie kvality pred odoslaním kábla
Hotový kábel neopustí výrobnú halu, kým neprejde sériou fyzických a optických kontrol. Tieto testy potvrdzujú, že každá fáza procesu, od predlisku až po plášť, bola vykonaná v rámci tolerancie.
- Testovanie útlmu, ktoré meria, koľko sily signálu sa stratí na kilometer vlákna
- Testovanie pevnosti v ťahu, potiahnutie hotového kábla, aby sa potvrdilo, že vydrží zaťaženie pri inštalácii
- Skúšanie nárazom a nárazom, simulujúce mechanické namáhanie pri zakopaní alebo inštalácii potrubia
- Cyklovanie teploty, kontrola plášťa a nárazníka, či neprasknú pri extrémnom teple a chlade
- Testovanie prieniku vody, ktoré potvrdzuje, že gél alebo suchý blokujúci materiál zastavuje migráciu vlhkosti
- Iskrové testovanie plášťa pri vysokom napätí, aby sa zachytili dierky alebo tenké miesta, ktoré zostali po vytláčaní
Kábel, ktorý prejde testom útlmu, ale neprejde testom stlačenia alebo ohybu, stále nie je pripravený na použitie , pretože skutočné inštalácie vystavujú kábel mechanickému namáhaniu oveľa častejšie ako čisto optickému namáhaniu. Z cievok sa tiež odoberajú vzorky a porovnávajú sa s výrobným protokolom pre danú dávku, takže akúkoľvek odchýlku označenú počas testovania možno vysledovať späť ku konkrétnemu splietaniu, pancierovaniu alebo vytláčaniu, a nie považovať za izolovanú, nevysvetliteľnú poruchu.
Bežné výrobné chyby a ako im predchádzať
Väčšinu zlyhaní optických káblov možno vysledovať späť k malej hŕstke procesných premenných. Ich pochopenie pomáha kupujúcim klásť ostrejšie otázky pri hodnotení výrobnej linky alebo hotovej šarže káblov.
| Defekt | Hlavná príčina | Prevencia |
|---|---|---|
| Nerovnomerná hrúbka steny plášťa | Nekonzistentná rýchlosť závitovky extrudéra alebo centrovanie matrice | Laserové meranie priemeru s automatickou spätnou väzbou |
| Miesta s vysokým útlmom | Mikroohyb pri splietaní alebo nadmerné napnutie vlákna | Kontrolovaná nadmerná dĺžka vlákna a monitorovanie napätia |
| Prienik vody v priebehu času | Neúplná gélová výplň alebo medzery v blokovacej páske | Presné zariadenie na plnenie tuku a kontrola po naplnení |
| Dierky na povrchu bundy | Vlhkosť v živici alebo kontaminovanom kŕmnom materiáli | Sušenie živice pred podávaním a inline testovanie iskry |
| Tuhosť alebo prasknutie kábla v chladnom počasí | Pre klimatickú zónu bola zvolená nesprávna živica plášťa | Nízkoteplotné hodnotenie živice zodpovedá oblasti nasadenia |
Často kladené otázky
Z čoho je vyrobený optický kábel
Jadro a plášť sú vyrobené z ultračistého dopovaného kremičitého skla. Vlákno je potom chránené akrylátovým povlakom, tlmiacou vrstvou, spevňovacím členom, ako je sklenená tyč alebo aramidová priadza, a vonkajším polymérovým plášťom, ako je polyetylén, PVC alebo zlúčenina s nízkou dymivosťou a nulovým halogénom.
Aké tenké je optické vlákno v porovnaní s ľudským vlasom
Štandardné jadro optického vlákna a plášť spolu merajú asi 125 mikrónov v priemere, čo je zhruba rovnaká hrúbka ako priemerný ľudský vlas, aj keď hotový kábel okolo neho môže byť mnohonásobne väčší, keď sa pridá vyrovnávacia pamäť, posilňovacie prvky a plášť.
Prečo fáza opláštenia potrebuje špeciálny extrúzny stroj
Plášť musí byť aplikovaný okolo hotového vláknitého jadra v jednom kontinuálnom prechode, pri kontrolovanej teplote a rýchlosti linky, bez dotyku alebo stláčania vlákien vo vnútri. Účelovo skonštruovaný stroj na vytláčanie plášťa vodičov a káblov je navrhnutý špeciálne na tavenie, nanášanie a ochladzovanie polymérnej vrstvy rovnomerne okolo pohyblivého jadra kábla.
Aký je rozdiel medzi tesným a voľným vláknom
Pevne tlmené vlákno má hrubú polymérovú vrstvu vytlačenú priamo na potiahnuté vlákno, čo uľahčuje manipuláciu v interiéri. Vlákno s voľnou trubicou je umiestnené vo vnútri gélom naplnenej alebo suchej trubice s priestorom na pohyb, ktorý lepšie absorbuje expanziu a kontrakciu vyvolanú teplotou pri dlhých vonkajších rozpätiach.
Ako sa overuje kvalita hotového kábla
Hotový kábel prechádza testovaním útlmu, testom ťahu a drvenia, teplotným cyklom, testovaním iskier a testovaním prieniku vody pred tým, než je schválený na odoslanie, čím sa potvrdzuje, že každá fáza od predlisku po plášť spĺňala špecifikácie.
Prečo si jednorežimové a viacrežimové vlákno vyžaduje odlišnú výrobnú presnosť
Jednovidové vlákno používa oveľa menšie jadro, okolo 9 mikrónov, čo si vyžaduje oveľa presnejší dopingový gradient počas výroby predlisku ako väčšie 50 alebo 62,5 mikrónové jadro používané v multimódovom vlákne.
Ako rýchlo zvyčajne beží linka na opláštenie káblov
Rýchlosti linky sa značne líšia podľa hrúbky plášťa a priemeru, od približne 20 metrov za minútu pre hrubé, pancierové vonkajšie bundy až po viac ako 100 metrov za minútu pre tenkostenné vnútorné káble.
Čo spôsobuje nerovnomernú hrúbku steny v plášti kábla
Nerovnomerné steny plášťa najčastejšie pochádzajú z nekonzistentnej rýchlosti závitovky extrudéra alebo zle vycentrovanej matrice s krížovou hlavou, čo je dôvod, prečo sa laserové meranie priemeru v uzavretej slučke viazané späť na ovládacie prvky extrudéra stalo štandardom na moderných výrobných linkách.
 Súvisiace Produkty