E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Priama odpoveď: Čo definuje dobrý stroj na spletenie medeného drôtu
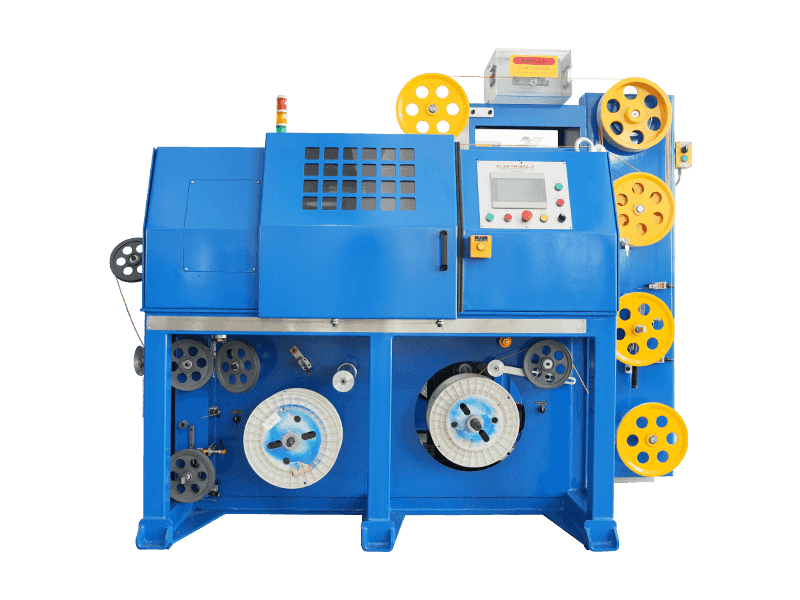
A stroj na splietanie medeného drôtu sa posudzuje najskôr podľa rozmerovej opakovateľnosti, nie podľa najvyššej rýchlosti. Priamym meradlom používaným vo väčšine tovární na výrobu vodičov je hotová prierezová plocha, ktorá sa v nej drží plus alebo mínus 1 percento nominálnej hodnoty naprieč celou výrobnou cievkou, potvrdené kontinuálnym laserovým meraním priemeru, a nie pravidelným ručným meraním. Všetko ostatné v tomto článku, od dizajnu klietky až po plány opotrebovania dierok, existuje na ochranu tohto jediného čísla.
Spletená medená konštrukcia je uprednostňovaná pred pevnou tyčou všade tam, kde kábel musí vydržať opakované ohýbanie. Rozdelenie jedného veľkého vodiča na 7, 19 alebo 37 jemnejších prameňov rozdeľuje ohybové napätie na mnoho malých polomerov namiesto jedného veľkého, čo je mechanický dôvod, prečo pramene odolávajú únavovému praskaniu oveľa dlhšie ako plný drôt s rovnakým prierezom.
Krátka história toho, ako sa vyvinulo pletacie zariadenie
Skoré splietanie drôtu sa spoliehalo na jednoduché rámy na výrobu povrazov prispôsobené z textilných strojov, kde boli cievky namontované na ručne otáčanom koši. Medené pramene sa ukladali spolu pri nízkej rýchlosti a konzistencia prierezu do značnej miery závisela skôr od pocitu napätia operátora než od akejkoľvek meranej spätnej väzby.
Prechod na poháňané pevné rámové klietky v polovici dvadsiateho storočia umožnil viacerým cievkam rotovať ako jednu vyváženú jednotku, čo po prvýkrát umožnilo skutočne okrúhly, opakovateľný prierez dosiahnuteľný pri výrobnej rýchlosti. Rúrkové a planétové konštrukcie nasledovali, keď technológia ložísk a motora dostatočne dozrela, aby podporovala vyššie rýchlosti otáčania bez nadmerných vibrácií.
Moderné linky pridávajú servopoháňané riadenie napätia a inline laserové meranie, čím uzatvárajú slučku medzi tým, čo stroj robí a tým, čo hotový prierez skutočne meria, sekundu po sekunde, namiesto spoliehania sa na odber vzoriek na konci cyklu.

Základný pracovný princíp za splietaním a krútením
Bez ohľadu na rodinu stroja sa postupne dejú tri fyzikálne akcie: pramene sú odťahované z cievok pod riadeným spätným napätím, zbiehajú sa v mieste tvarovania alebo skrúcania, kde je nastavená geometria uloženia, a hotový zväzok je ťahaný dopredu navijakom rýchlosťou zodpovedajúcou rýchlosti otáčania skrúcacieho prvku. Pomer medzi rýchlosťou navijaka a rýchlosťou otáčania určuje dĺžku uloženia a dĺžka uloženia je tým, čo určuje flexibilitu a konečnú hustotu zloženia prierezu.
Napätie chrbta si zaslúži osobitnú pozornosť, pretože pôsobí na každý jeden prameň nezávisle. Ak je jedna cievková brzda čo i len o niečo pevnejšia ako jej susedia, tento prameň bude sedieť pod väčším napätím ako ostatné, ťahá sa smerom k stredu zväzku a deformuje vonkajšiu vrstvu do nepravidelného, neokrúhleho tvaru, keď je vodič hotový.
Štyri rodiny strojov porovnávané vedľa seba
Zväzovacie stroje
Zväzkovacie stroje skrúcajú voľnú skupinu jemných prameňov, typicky s priemerom medzi 0,05 mm a 0,4 mm, bez pevnej cievkovej klietky nesúcej celú zostavu. Tento dizajn vyhovuje flexibilným vodičom používaným v kábli slúchadiel, USB kábli a tenkých riadiacich kábloch, ktoré bežia rýchlosťou otáčania bežne medzi 2000 a 6000 ot./min v závislosti od toho, koľko prameňov sa kombinuje.
Stroje na splietanie pevných rámov
Stroje s pevným rámom upevňujú jednotlivé cievky na klietku, ktorá sa otáča ako jedna vyvážená jednotka, ktorá udržuje napätie rovnomerne naprieč každým prameňom. Vďaka tomu je zariadenie s pevným rámom štandardnou voľbou pre stredné a veľké vodiče, od približne 6 mm2 až po niekoľko stoviek mm2, kde je okrúhla vonkajšia vrstva skutočne dôležitá pre vytláčanie.
Rúrkové splietacie stroje
Rúrkové konštrukcie prechádzajú drôtom cez otočnú rúrku namiesto rámu plnej klietky, čím sa znižuje rotujúca hmota a umožňuje sa vyššia rýchlosť linky pre malé a stredné úseky. Továrne, ktoré používajú vodiče s veľkým objemom a miernym prierezom, často uprednostňujú rúrkové zariadenia pre nižšiu hlučnosť a menšiu podlahovú plochu.
Planetárne splietacie stroje
Planétové stroje sú skonštruované tak, aby sa predkrútené vlákna nikdy neotáčali okolo svojej vlastnej osi, zatiaľ čo sú stále uložené spolu ako zväzok. Toto je preferovaná metóda všade tam, kde životnosť drôtu prevažuje nad surovou rýchlosťou výroby, ako sú jadrá napájacích káblov určených na nepretržité ohýbanie.
Geometria prierezu: Dĺžka pokládky, vzor vrstvy a zhutnenie
Dĺžka pokládky je vzdialenosť pozdĺž hotového vodiča potrebná na jeden prameň na dokončenie jedného úplného 360 stupňového omotania. Kratšia dĺžka pokládky poskytuje lepšiu flexibilitu, ale spotrebuje viac medenej dĺžky na pokrytie rovnakej dĺžky, čo mierne znižuje efektívnu plochu prierezu, ak priemer prameňa nie je nastavený na kompenzáciu.
| Štruktúra vrstiev | Celkový počet prameňov | Bežné použitie |
|---|---|---|
| 1 stred 6 | 7 | Ovládací kábel, elektroinštalácia spotrebiča |
| 1 stred 6 12 | 19 | Kábel na rozvod energie |
| 1 stred 6 12 18 | 37 | Flexibilný zvárací kábel, robotika |
| Viacvrstvové, 61 prameňov | 61 | Odolný flexibilný napájací kábel |
Zhutňovacie valce inštalované priamo za krútiacou hlavou stlačia okrúhly zväzok do hustejšieho profilu, čím sa odstránia vzduchové medzery medzi jednotlivými prameňmi. Zhutnený 19-žilový vodič typicky vykazuje zmenšenie vonkajšieho priemeru okolo 8 až 10 percent v porovnaní s rovnakou plochou prierezu ponechanou nezhutnenou, čo má význam všade tam, kde sa má hotový kábel zmestiť do pevného konektorového valca alebo dimenzovania vedenia.
Kde A Stroj na skrúcanie párov drôtov Zapadá do línie
A Stroj na skrúcanie párov drôtov je samostatnou kategóriou zariadení od splietacieho stroja s prierezom. Namiesto kombinovania mnohých holých medených vlákien do jedného vodiča sú potrebné dva už izolované samostatné vodiče a krútia ich okolo seba, aby vytvorili vyvážený pár, základný stavebný kameň väčšiny dátových a komunikačných káblov. Krútenie ruší elektromagnetické rušenie medzi dvoma vodičmi, čo je dôvod, prečo sa každý ethernetový kábel s hodnotením kategórie a väčšina káblov s prístrojmi spolieha skôr na krútené páry než na jednoduché paralelné uloženie.
Twist pitch je parameter, ktorý inžinieri sledujú najpresnejšie na stroji na skrúcanie párov drôtov. Užší rozstup, čo znamená viac zákrutov na meter, zlepšuje potlačenie hluku, ale spotrebuje viac izolovaného drôtu na hotový meter a mierne zvyšuje útlm pri vyššej frekvencii. Výroba štandardných telekomunikačných párov bežne prebieha medzi nimi 12 mm a 20 mm a vo vnútri štvorpárového kábla je každý pár zvyčajne nastavený na mierne odlišnú výšku tónu, aby sa predišlo presluchom medzi susednými pármi.
Kľúčové nastaviteľné nastavenia na stroji na skrúcanie párov drôtov
- Stúpanie otáčania, nastavené nezávisle pre každú polohu vretena
- Spätné napätie na každom jednotlivom posuve vodiča
- Rýchlosť navíjania navíjača, presne prispôsobená otáčkam otočnej hlavy
- Odvíjacie napätie brzdy, aby sa zabránilo vrčeniu na zásobnej cievke
- Posun rozstupu medzi pármi v rámci zostavy viacerých párov káblov
Mnohé výrobné zariadenia teraz kombinujú stroj na splietanie medeného drôtu pre fázu vodičov so strojom na skrúcanie párov drôtov pre fázu kabeláže na jednej súvislej linke. To znižuje manipulačný čas medzi procesmi a znižuje možnosť povrchovej oxidácie na holých medených prameňoch, ktoré zostali čakať medzi samostatnými stanicami.
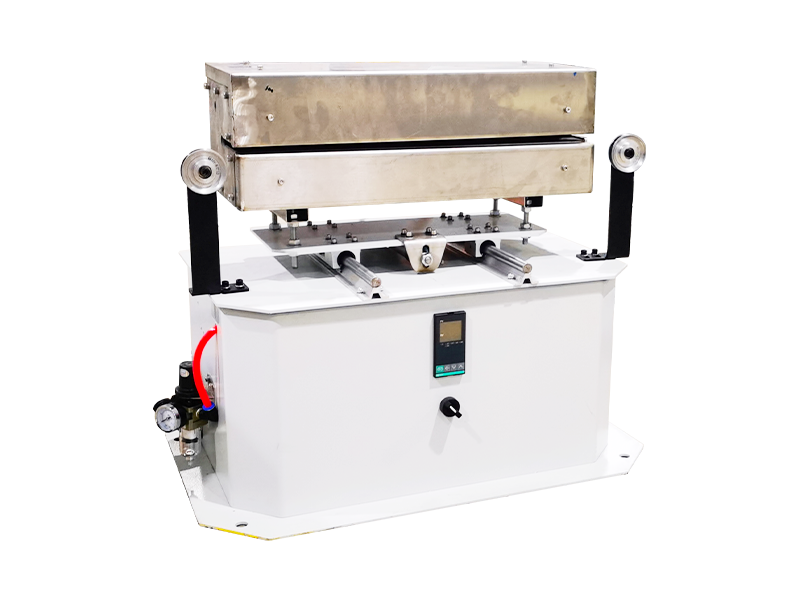
Kvalita medi, kreslenie a žíhanie ovplyvňujú kvalitu splietania
Medená tyč napájajúca stroj spletacieho prierezu je takmer vždy elektrolyticky húževnatá smolná meď s čistotou 99,9 percenta alebo vyššie, redukované sériou ťahadiel predtým, ako vôbec dosiahne krútiacu hlavu. Teplota žíhania počas fázy ťahania priamo ovplyvňuje, ako sa každý prameň chová, keď narazí na pramennú klietku; podžíhaná meď zostáva tuhšia a po skrútení pruží späť, čím sa okrúhly prierez skrúti do mierne oválneho tvaru, keď vodič opustí tvarovaciu matricu.
Testovanie vodivosti po splietaní sa zvyčajne zameriava na hodnotu blízku 100 percent IACS (International Annealed Copper Standard). Akýkoľvek nameraný pokles pod približne 98 percent IACS zvyčajne poukazuje buď na prehriatu ťažnú matricu, alebo na nadmerné predĺženie prameňa počas samotného splietacieho priechodu, pričom oboje stojí za to skontrolovať pred predpokladaným problémom s kvalitou suroviny.
Svoju rolu hrá aj povrchová úprava, ktorú je ľahké prehliadnuť. Pramene ťahané opotrebovanými matricami zachytávajú jemné pozdĺžne ryhy, ktoré mierne zvyšujú povrchový odpor a môžu urýchliť lokalizované opotrebovanie formovacej matrice spletacieho stroja, keď cez ňu brúsny pás začne prechádzať tisíckrát za zmenu.
Systémy riadenia napätia a prečo sú dôležitejšie ako výkon motora
Kupujúci, ktorí sú novým zariadením na uviaznutie, sa často zameriavajú najskôr na výkon motora, ale kontrola napätia je to, čo v skutočnosti určuje konzistenciu prierezu. Tradičnou metódou boli mechanické trecie brzdy, ktoré používali odpruženú podložku proti každej prírube cievky, a hoci sú lacné, časom sa opotrebúvajú nerovnomerne a vyžadujú časté manuálne nastavovanie, aby zostali vyvážené v celej súprave cievok.
Magnetické časticové brzdy nahradili trecie podložky na väčšine strojov strednej triedy a prémiových strojov, pretože držia nastavenú hodnotu napätia bez ohľadu na to, koľko drôtu zostáva na cievke, čo trecie brzdy nedokážu, pretože priemer cievky sa počas chodu zmenšuje. Aktívne riadenie napätia poháňané servomotorom ide ešte o krok ďalej pomocou malého motora na každej pozícii cievky na aktívne pridávanie alebo odstraňovanie napätia na základe spätnej väzby v reálnom čase, čo je teraz bežné na linkách produkujúcich prierezy s vysokou toleranciou pre automobilové alebo letecké aplikácie.
In-line kontroly kvality Operátori bežia počas výrobnej zmeny
Väčšina moderných liniek je vybavená laserovým mikrometrom priamo za splietacou hlavou, aby sa nepretržite zaznamenával vonkajší priemer, namiesto toho, aby sa spoliehalo na ručný odber vzoriek každých pár minút. Toto zachytí drift v priereze skôr, ako je ovplyvnená celá cievka. Typické kontrolné body počas zmeny zahŕňajú nasledujúce.
- Meranie vonkajšieho priemeru nepretržite zaznamenávané laserovým meradlom
- Overenie dĺžky pokládky pomocou označeného prameňa a kontroly fyzického pravítka
- Vizuálna kontrola povrchu prameňa na ryhovanie, ktoré zanechali opotrebované matrice
- Vzorkovanie odporu na 500 metrový úsek voči cieľovej hodnote ohmov na km
- Kontrola napnutia cievky na potvrdenie rovnomerného navinutia bez hniezdenia vtákov
Náhla zmena dĺžky uloženia v cievke takmer vždy vedie k prekĺznutiu remeňa s navijakom alebo nerovnomernému napätiu odvíjania na jednej z cievok, pričom obe rýchle opravy sa raz objavili skôr, ako sa objavili po navinutí a odoslaní cievky zákazníkovi.
Bežné chyby prierezu a ich hlavné príčiny
| Pozorovaná vada | Pravdepodobná hlavná príčina | Typická oprava |
|---|---|---|
| Oválny prierez | Nerovnomerné napnutie chrbta cievky | Vyvážte nastavenia bŕzd naprieč klietkou |
| Voľný, fuzzy prameň ležal | Opotrebovaná tvarovacia matrica | Vymeňte kocku v naplánovaných hodinách |
| Unášanie priemeru medzi cievkou | Klzný hnací pás | Napnite alebo vymeňte remeň |
| Povrchové ryhovanie na prameňoch | Opotrebovaná kresliareň proti prúdu | Skontrolujte a vymeňte súpravu razníc |
| Nekonzistentná rozteč krútenia na pároch | Opotrebované ložisko vretena spôsobujúce vibrácie | Namažte alebo vymeňte ložisko |
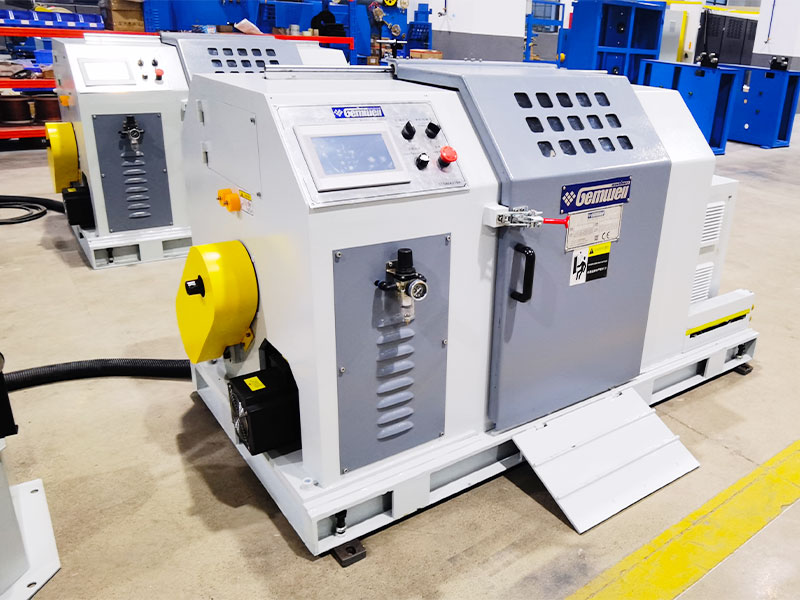
Automatizácia, riadenie PLC a zaznamenávanie údajov na moderných linkách
Novšie inštalácie stroja na splietanie medeného drôtu s prierezom stroja bežia pod programovateľným logickým ovládačom, ktorý ukladá recept pre každý kód produktu, pokrývajúci dĺžku uloženia, nastavené hodnoty napätia a rýchlosť navijaka spolu v jednom súbore. Prepínanie medzi produktmi sa stáva skôr záležitosťou načítania uloženého receptu než manuálneho resetovania tucta ciferníkov, čo skracuje čas na zmenu a znižuje možnosť chyby nastavenia, ktorá sa prenesie počas celého cyklu.
Zaznamenávanie údajov viazané na PLC tiež vytvára sledovateľný záznam pre každú vyrobenú cievku, označovanie hodnôt priemeru, rýchlosti chodu a akýchkoľvek alarmových udalostí podľa sériového čísla cievky. Táto sledovateľnosť sa stáva cennou vždy, keď následný zákazník nahlási problém, pretože produkčný tím môže stiahnuť presný protokol pre danú cievku namiesto spoliehania sa na pamäť alebo papierový denník.
Priemyselné aplikácie pre splietané a skrútené medené vodiče
Splietané medené vodiče a krútené páry sa vyskytujú v širokom rozsahu priemyselných odvetví a každá aplikácia kladie inú prioritu na výstup stroja s prierezom.
| priemysel | Priority | Typický prierez |
|---|---|---|
| Automobilový postroj | Odolnosť proti únave ohybu | 0,35 až 6 mm2 |
| Dátový a telekomunikačný kábel | Konzistentné stúpanie krútenia | 24 až 26 AWG na vodič |
| Stavebný napájací kábel | Okrúhly, zhutnený profil | 6 až 240 štvorcových mm |
| Robotika a vlečný reťazový kábel | Vysoká životnosť cyklu ohybu | 0,14 až 2,5 mm2 |
| Kábel pre obnoviteľnú energiu | Vysoká vodivosť, odolnosť voči poveternostným vplyvom | 4 až 95 mm2 |
Úvahy o spotrebe energie a účinnosti linky
Rotujúca hmota je jediným najväčším hnacím motorom spotreby energie na splietacej šnúre, pretože zrýchľovanie a spomaľovanie nabitej klietky cievky vyžaduje oveľa viac energie ako jednoduché ťahanie drôtu dopredu konštantnou rýchlosťou. Rúrkové konštrukcie, ktoré nesú menšiu rotačnú hmotu ako plná pevná rámová klietka, vo všeobecnosti spotrebujú výrazne menej energie na kilogram hotového vodiča pri porovnateľných výstupných rýchlostiach.
Pohony s premenlivou frekvenciou na hnacích a klietkových motoroch umožňujú linke postupne zvyšovať rýchlosť, namiesto toho, aby skákali priamo na plné otáčky, čo chráni mechanické komponenty a vyhladzuje špičky odberu energie, ktoré sa inak prejavia na poplatkoch za spotrebu elektrickej energie v zariadení.
Návyky údržby, ktoré udržujú presnosť prierezu stabilnú
Posun prierezu na splietacom stroji je zriedkavo spôsobený jednou dramatickou poruchou; zvyčajne ide o pomalé hromadenie malých bodov opotrebovania. Najčastejším vinníkom je opotrebovanie matrice, pretože opotrebovaná tvarovacia matrica postupne umožňuje, aby sa zväzok prameňov otvoril o niečo širšie, ako je špecifikované. Operátori, ktorí zaznamenávajú hodiny lisovania a vymieňajú tvarovacie lisovnice podľa pevného plánu, namiesto toho, aby čakali na viditeľnú chybu, hlásia oveľa menej cievok mimo tolerancie za celý rok výroby.
Mazanie ložísk na otočnej klietke alebo rúrke tiež nepriamo ovplyvňuje prierez. Suché alebo opotrebované ložisko vnáša do krútiacej hlavy vibrácie, ktoré sa prejavujú ako nekonzistentná dĺžka uloženia a nie ako problém s priemerom, takže technik, ktorý reklamuje priemer, by mal stále kontrolovať stav ložiska, aj keď samotný údaj o priemere na guľatine vyzerá stabilne.
Zarovnanie vodiaceho valčeka je ďalšou položkou, ktorá stojí za pravidelnú kontrolu, pretože mierne nevyrovnaný vodiaci valček môže spôsobiť jemný bočný ťah na dráhe prameňa, ktorý sa neskôr ukáže ako oválny prierez len pri dôkladnej kontrole.
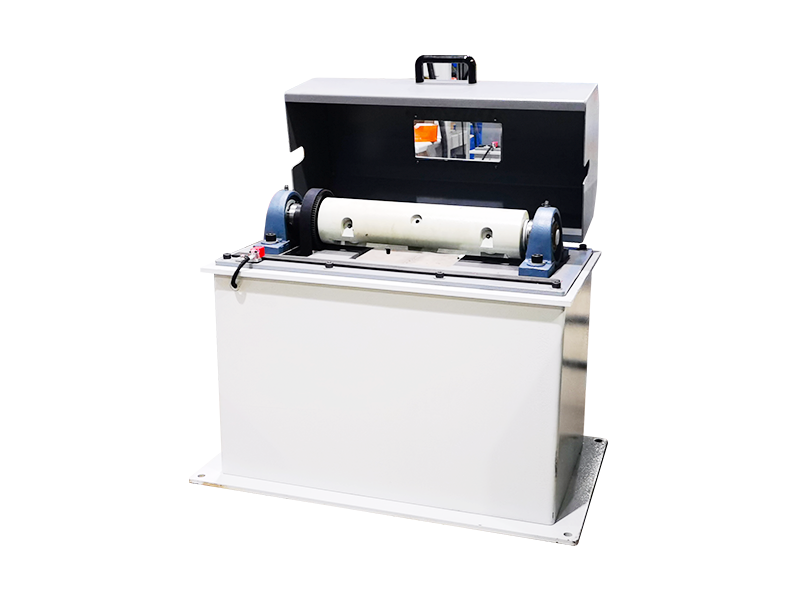
Výber medzi typmi strojov pre novú výrobnú linku
Kupujúci, ktorí porovnávajú stroj na vytváranie prierezov medeného drôtu so strojom na zväzovanie alebo strojom na skrúcanie párov drôtov, by mali začať špecifikáciou hotového produktu, nie katalógom zariadení. Ak je výstupom jeden vodič s plochou 6 mm2 alebo väčší určený na rozvod energie, praktickou voľbou je pevný rám alebo rúrkový lemovač vybavený zhutňovacími valcami. Ak je výstupom dvojvodičový komunikačný pár, vyžaduje sa vyhradený stroj na skrúcanie párov drôtov s nezávisle programovateľným stúpaním na vreteno, pretože samotný splietací stroj nedokáže vyrobiť riadený krútený pár z predizolovaného drôtu.
Pozornosť si zasluhuje aj kompatibilita traťovej rýchlosti medzi nadradeným a nadradeným zariadením. Splietacia hlava, ktorá beží rýchlejšie, než dokáže zvládnuť zaradený extrudér izolácie, jednoducho vytvára problém s vyrovnávacou slučkou, takže prispôsobenie rýchlosti navijaka na celej linke zabraňuje zbytočným špičkám napätia, ktoré deformujú prierez v spoji medzi strojmi.
Podlahová plocha a budúci sortiment produktov sa tiež oplatí zohľadniť už na začiatku. Menší pôdorys rúrkového stroja vyhovuje zariadeniam prevádzkujúcim veľké objemy s úzkym rozchodom, zatiaľ čo línia pevného rámu ponúka väčšiu flexibilitu pri zvládaní väčšieho množstva prierezov na rovnakom zariadení v priebehu času.
Často kladené otázky
Akú toleranciu prierezu by mal mať medený splietací stroj?
Väčšina kupujúcich vodičov špecifikuje toleranciu okolo plus alebo mínus 1 percento nominálnej plochy prierezu, overené kontinuálnym laserovým meraním priemeru počas výroby, a nie iba náhodnými kontrolami.
Je stroj na skrúcanie párov drôtov rovnaký ako stroj na zväzovanie prameňov?
Nie. Zväzovací stroj skrúca mnoho holých prameňov do jedného vodiča, zatiaľ čo stroj na skrúcanie párov drôtov skrúca dva už izolované vodiče dohromady, aby vytvorili vyvážený pár používaný v dátových a telekomunikačných kábloch.
Prečo sa zhutnením mení vonkajší priemer lankového vodiča?
Zhutňovacie valce stlačia okrúhly zväzok prameňov ihneď po stočení do hustejšieho tvaru, čím sa odstránia vzduchové medzery medzi prameňmi. To zvyčajne znižuje vonkajší priemer približne o 8 až 10 percent v porovnaní s nezhutneným zväzkom rovnakej prierezovej plochy.
Čo spôsobuje po splietaní oválny namiesto okrúhleho prierezu?
Nerovnomerné spätné napätie na cievkach, podžíhaná meď, ktorá sa po skrútení vráti späť, alebo opotrebovaná tvarovacia matrica sú tri najčastejšie príčiny neguľatého dokončeného prierezu.
Ako často by sa mali tvarovacie matrice vymieňať na splietacej linke?
Pevný harmonogram výmeny lisovníc namiesto čakania na viditeľnú chybu udržuje toleranciu prierezu stabilnú a zabraňuje postupnému rozširovaniu, ktoré prichádza s opotrebovanými lisovnicami.
Prečo sa rozstup twistov medzi pármi v tom istom viacpárovom kábli líši?
Ak každému páru poskytnete mierne odlišnú výšku tónu, znížite tým pravdepodobnosť, že dva páry budú navzájom zachytené rušenie, pretože zhoda výšok medzi susednými pármi zvyšuje riziko presluchu pri určitých frekvenciách.
Aký je rozdiel medzi trecou brzdou a magnetickou časticovou brzdou?
Trecia brzda využíva odpruženú podložku na prírube cievky a vyžaduje manuálne opätovné nastavenie, keď sa cievka vyprázdňuje, zatiaľ čo magnetická časticová brzda automaticky udržuje nastavenú hodnotu napätia bez ohľadu na zostávajúci drôt na cievke.
 Súvisiace Produkty