E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo robí stroj na navíjanie drôtu a prečo na tom záleží
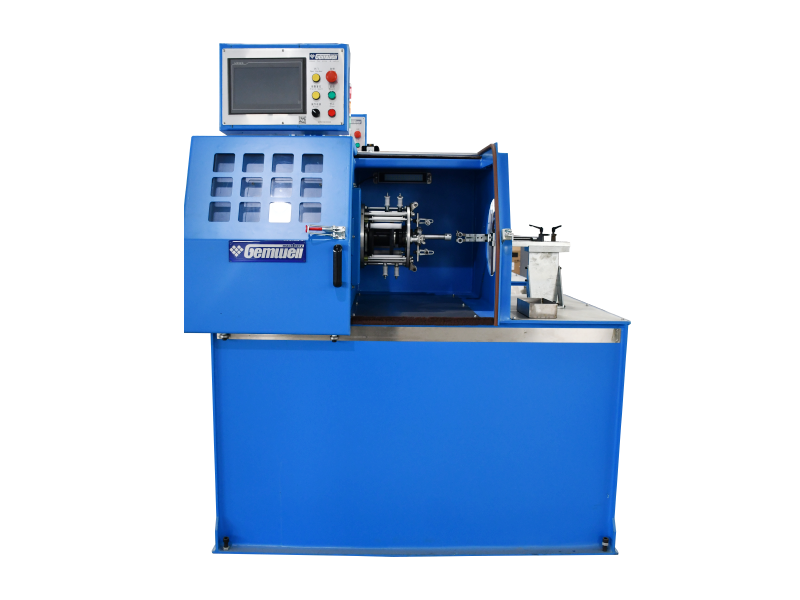
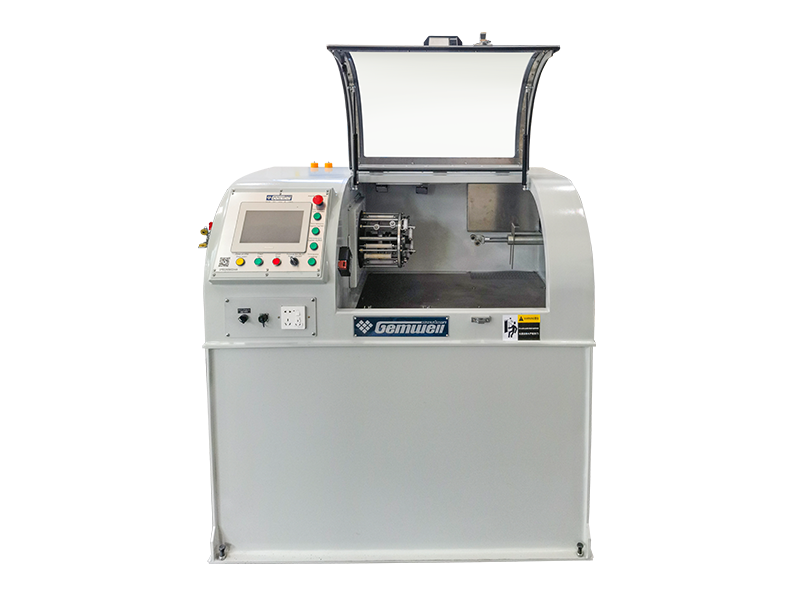
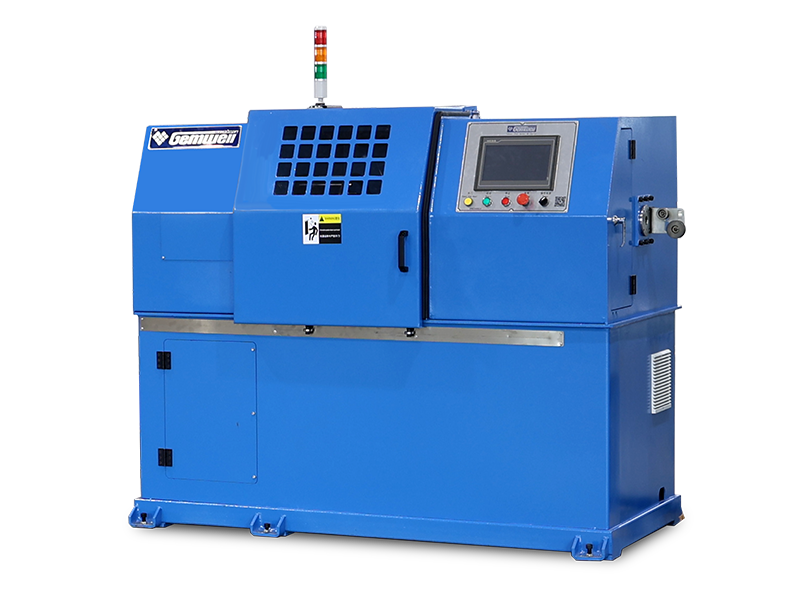
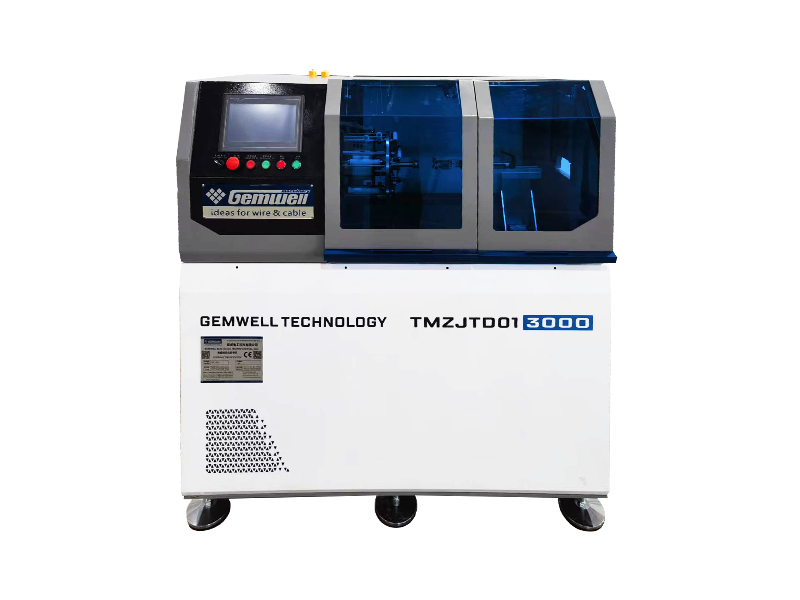
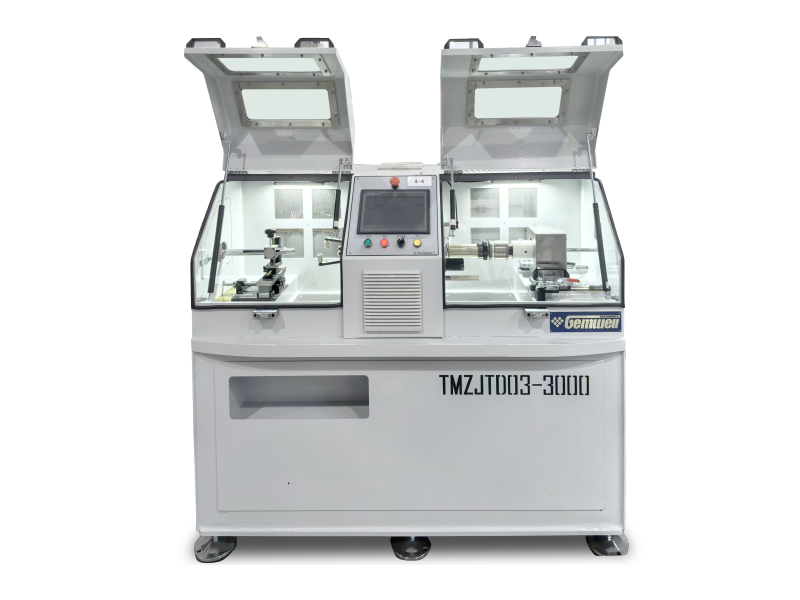
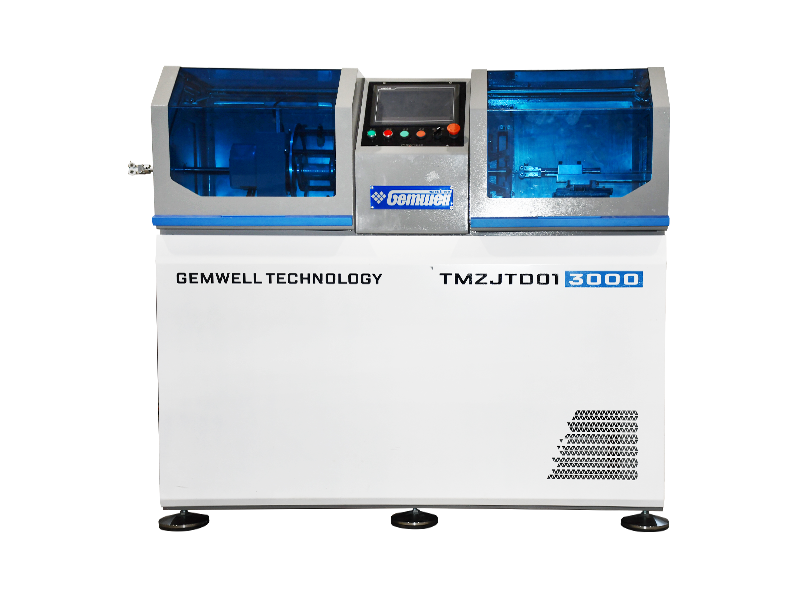
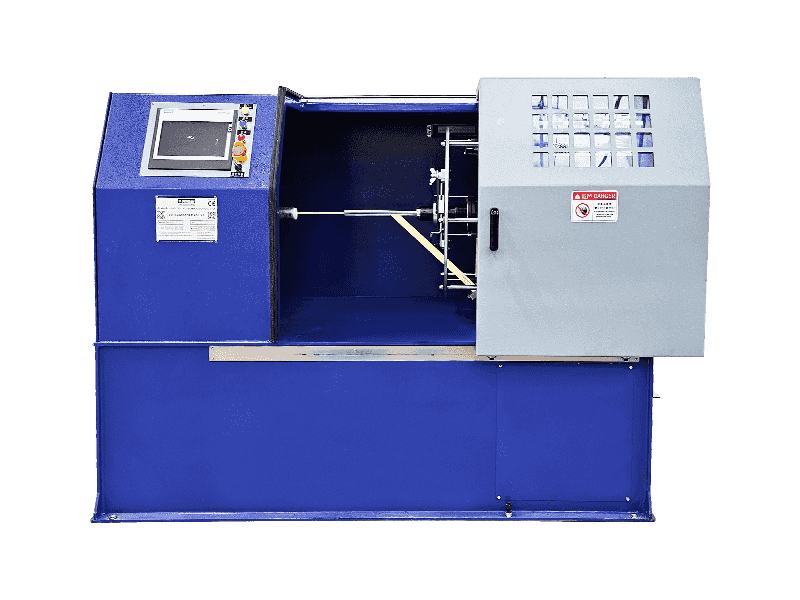
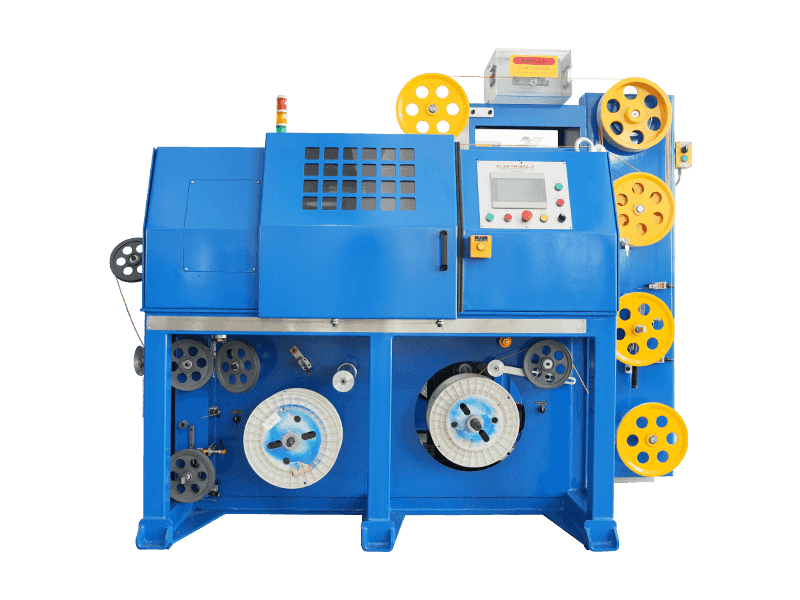
A stroj na navíjanie drôtu vezme rovný alebo navinutý drôt a navinie ho do rovnomerných, pevne kontrolovaných zvitkov pri vysokej rýchlosti, potom každý zvitok odreže, zviaže alebo opása, aby ho bolo možné zabaliť, odoslať alebo priamo priviesť do ďalšieho kroku procesu. Krátka verzia: ak továreň potrebuje konzistentný priemer cievky, opakovateľný počet otáčok a čisté konce cievok bez zauzlení alebo prekrytí, toto je stroj, ktorý to urobí a spáruje s Stroj na lepenie drôtov hneď potom, čo navíjacia hlava uzavrie slučku medzi navíjaním a balením v jednej súvislej línii.
Výrobcovia drôtov, montážne dielne káblov, výrobcovia pružín a závody na zváranie spotrebných materiálov sa spoliehajú na toto zariadenie, pretože ručné navíjanie je pomalé, nekonzistentné a náročné na prácu. Pracovník, ktorý navíja ručne, môže vyrobiť 40 až 60 zvitkov za zmenu v závislosti od priemeru drôtu; automatický navíjač stredného rozsahu s otáčkami 300 až 800 otáčok za minútu na navíjacej hlave dokáže vyrobiť 400 až 1 200 zvitkov za rovnakú dobu s oveľa užšou rozmerovou toleranciou medzi zvitkami.
Okrem surového výstupu je hlbším dôvodom, prečo rastliny nahrádzajú manuálne navíjanie, odchýlka. Keď osoba navíja drôt ručne, rozstup otáčok, napätie a konečný priemer cievky sa mierne posúvajú od cievky k cievke a ešte viac od operátora k operátorovi počas zmien. Táto odchýlka sa neskôr prejaví ako problémy s podávaním na zváracom robote, zamotaný odvar na hlavičke klincov alebo zvitky, ktoré zákazníci odmietajú pre nerovnomerné navíjanie. Správne nastavený navíjací stroj odstráni väčšinu tejto odchýlky, pretože napätie, rýchlosť a počet otáčok sú riadené rovnakými snímačmi a nastaveniami v každom jednom cykle.
Zvyšok tejto príručky vás prevedie typmi strojov, ako spolupracujú stroj na navíjanie drôtu a stroj na páskovanie drôtu, komponenty, ktoré by si kupujúci mali pred objednávkou preštudovať, ako sa stroj správa odlišne pri bežných drôtených materiáloch, úplný prehľad výrobného cyklu od surového drôtu až po hotovú páskovanú cievku, návyky údržby, ktoré skutočne predlžujú životnosť, úvahy týkajúce sa zdrojov a hodnotenia továrne, najčastejšie chyby pri nákupe zariadenia20 a otázky, ktoré najčastejšie prichádzajú v závode26.
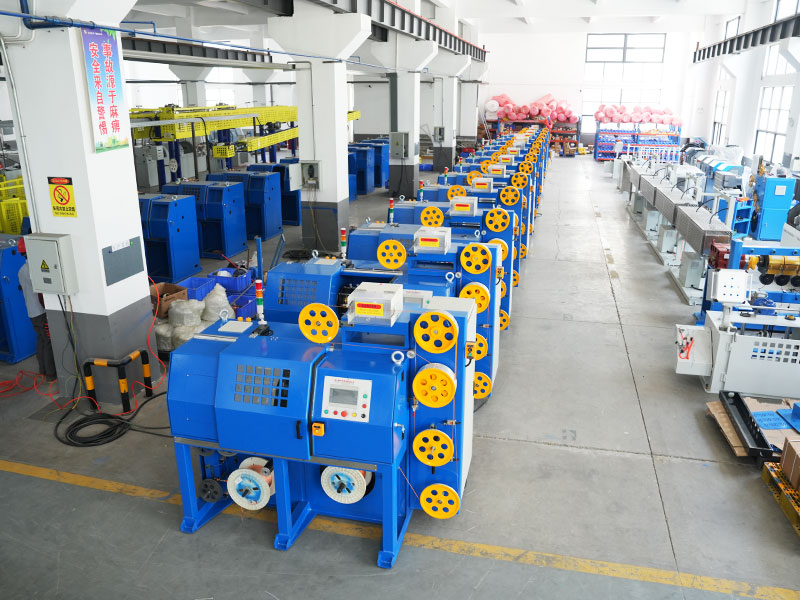
Hlavné typy strojov na navíjanie drôtu na trhu
Navíjacie zariadenie nie je univerzálne. Priemer drôtu, tvrdosť materiálu, cieľová hmotnosť cievky a spôsob balenia po prúde tlačia kupujúcich k inej konfigurácii. Nižšie sú uvedené kategórie, ktoré dnes pokrývajú veľkú väčšinu inštalovaných strojov v závodoch na výrobu drôtov, káblov a pružín.
Horizontálne prstencové navíjačky
Tieto navíjajú drôt okolo rotujúceho ramena alebo rozvlákňovača, zatiaľ čo drôt sa privádza z pevnej osi, čím vznikajú cievky v tvare prstenca, ktoré ležia naplocho. Sú štandardnou voľbou pre zvárací drôt, drôt na oplotenie a bežný drôt z mäkkej ocele, kde sa hmotnosť cievky pohybuje od 15 kg do viac ako 1 000 kg na jednu cievku. Horizontálne navíjačky sú cenené pre nízke ťažisko, ktoré udržuje stroj stabilný aj pri vyšších rýchlostiach vretena. Pretože cievka sedí počas navíjania naplocho, gravitácia pomáha drôtu usadiť sa na mieste rovnomerne, čo je súčasťou toho, prečo toto usporiadanie zostáva najbežnejšou voľbou pre drôt s ťažším priemerom.
Vertikálne navíjačky sudov alebo košov
Drôt sa ukladá do otočného koša alebo suda v tvare osem alebo vodorovného vetra, ktorý je bežný pre drôt s jemnejším priemerom používaný pri výrobe pružín, klincový drôt alebo medený a hliníkový vodičový drôt určený na ďalšie ťahanie. Toto usporiadanie má tendenciu znižovať krútenie drôtu a torzné napätie v porovnaní s navíjaním cievky na cievku, čo je dôležité, pretože skrútený drôt môže spôsobiť nerovnomerné opotrebovanie lisovacích nástrojov a nekonzistentnú povrchovú úpravu mäkkých kovov.
Presné navíjače vrstiev
Používajú sa tam, kde každá zákruta musí sedieť presne vedľa predchádzajúcej, navíjačky vrstiev sú bežné pre smaltovaný magnetický drôt, zvárací drôt pre robotické podávacie systémy a akúkoľvek cievku, ktorá sa musí neskôr vyplatiť bez zamotania. Posuvný mechanizmus sa pohybuje tam a späť synchronizovane s rotáciou vretena a presnosť rozstupu sa často udržiava v rozmedzí 0,1 až 0,3 milimetra. Táto úzka tolerancia umožňuje robotickej zváracej bunke nepretržite ťahať drôt celé hodiny bez jediného zaseknutia, ktoré by prerušilo zvárací cyklus.
Kombinované navíjacie a lepiace linky
Namiesto toho, aby navíjanie a balenie prebiehalo ako dve samostatné stanice, mnohé závody teraz inštalujú kombinovanú linku, kde sa navíjačka vybíja priamo do stroja na páskovanie drôtu alebo páskovacej hlavy. Toto odstraňuje ručnú manipuláciu medzi dvoma krokmi a rýchlo sa stáva predvolenou konfiguráciou pre operácie so stredným až veľkým objemom zváracieho drôtu a drôtu MIG, pretože to tiež uvoľňuje priestor na podlahe, ktorý by inak bol potrebný pre vyrovnávací dopravník medzi dvoma samostatnými strojmi.
Rotujúce navíjačky letákov
Otočné rameno sa otáča okolo stacionárnej cievky alebo tŕňa a ukladá drôt, zatiaľ čo navíjací bod zostáva pevný. Tento dizajn vyhovuje aplikáciám s menším priemerom a vysokou rýchlosťou, kde je samotný drôt príliš jemný na to, aby bol pretiahnutý cez rotujúci krúžok, ako je jemný medený drôt alebo potiahnutý drôt, kde je potrebné obmedziť odieranie povrchu na minimum.
Dvojhlavé alebo dvojité vretenové navíjačky
Dve navíjacie hlavy bežia paralelne alebo sa striedajú na rovnakom základnom ráme, takže jedna hlava môže vykladať hotovú cievku, zatiaľ čo druhá navíja, čím sa skracuje mŕtvy čas medzi cyklami takmer k nule. Táto konfigurácia je bežná v závodoch s vysokým denným objemom, kde aj niekoľko sekúnd prestojov na cyklus prispieva k významnej strate výkonu počas celej zmeny.
Stroj na navíjanie drôtu verzus stroj na páskovanie drôtu: Kde sa každý hodí
Tieto dva stroje sa často zamieňajú, pretože zvyčajne sedia vedľa seba na výrobnej podlahe, ale riešia rôzne problémy.
Stroj na navíjanie drôtu
Formuje drôt do cievky, riadi počet otáčok a priemer cievky a určuje konečnú hmotnosť cievky. Jeho hlavnou úlohou je tvarovanie a meranie, nie zaisťovanie. Všetko o vnútornej geometrii cievky, o tom, ako pevne je navinutá, ako sú vrstvy rovnomerne naskladané a ako čisté sú počiatočné a koncové body, pochádza z tejto fázy.
Stroj na lepenie drôtov
Omotáva pásku alebo v niektorých zostavách plastovú pásku okolo hotového zvitku v dvoch alebo viacerých bodoch, takže zvitok drží svoj tvar počas manipulácie, skladovania a prepravy. Bez tohto kroku sa cievka pružinovej ocele alebo zváracieho drôtu môže otvoriť a zamotať v momente, keď opustí stroj. Fáza tejpovania je čisto o zachovaní tvaru, ktorý už navíjačka vytvorila, nie o korekcii zle navinutej cievky.
V efektívnom usporiadaní sa zvitok prenáša z navíjacej hlavy na otočný stôl alebo dopravník, kde sa pásková jednotka otáča okolo neho, aplikuje pásku v naprogramovanom počte bodov a uvoľňuje hotovú páskovú cievku na odoberací dopravník. Závody, ktoré preskočia krok lepenia a spoliehajú sa na ručné viazanie, hlásia približne 3 až 5-krát dlhší čas cyklu na cievku a výrazne vyšší odpad zo zvitkov, ktoré sa uvoľnia skôr, ako sa dostanú k zákazníkovi.
Pomáha tiež premýšľať o režimoch zlyhania samostatne. Problém navíjania sa prejavuje ako oválna, uvoľnená alebo prekrývajúca sa cievka priamo na hlave. Problém s lepením sa objaví neskôr, často potom, čo cievka už prešla niekoľkými manipulačnými krokmi, pretože páska skĺzla, roztrhla sa alebo nedokázala udržať cievku zatvorenú. Diagnostika toho, ktorá fáza spôsobila sťažnosť zákazníka, ušetrí veľa času stráveného riešením problémov v dielni.
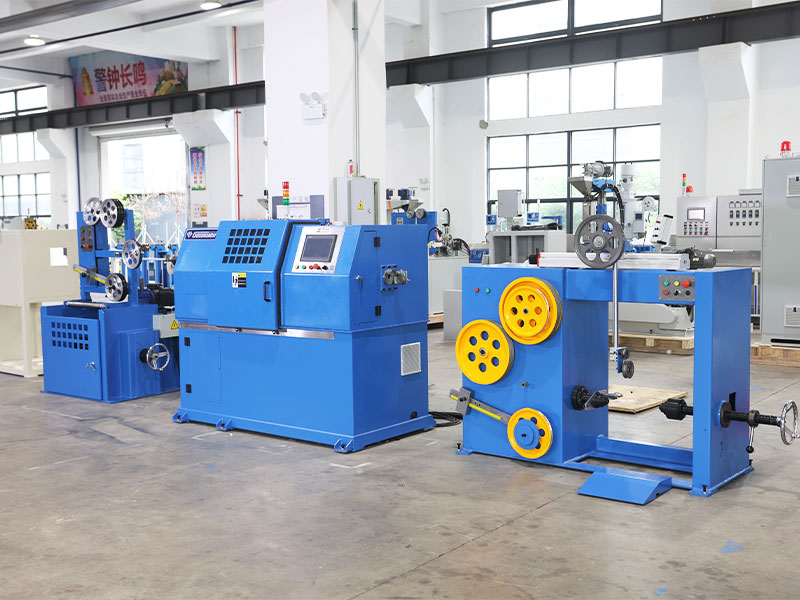
Hlavné komponenty a čo skontrolovať pred nákupom
Každý stroj na navíjanie drôtu, bez ohľadu na značku, je postavený na rovnakej hŕstke podsystémov. Vedieť, čo každý z nich prispieva, pomáha kupujúcemu správne prečítať hárok so špecifikáciami namiesto toho, aby len porovnával čísla rýchlosti v nadpise.
| Subsystém | Malá povinnosť | Stredné zaťaženie | Heavy Duty |
|---|---|---|---|
| Rozsah priemerov drôtov | 0,2 až 1,6 mm | 1,6 až 6,0 mm | 6,0 až 16 mm |
| Nosnosť cievky | Do 25 kg | 25 až 250 kg | 250 až 1 200 kg |
| Rýchlosť vretena | Až 1 200 otáčok za minútu | 300 až 800 otáčok za minútu | 80 až 300 otáčok za minútu |
| Typ pohonu | AC motor s meničom | Servomotor | Servo s redukciou v prevodovke |
| Typický čas prechodu | 5 až 10 minút | 10 až 25 minút | 20 až 45 minút |
Kontrola posuvu a napätia
Rameno tanečníka, pneumatický napínač alebo systém silomerov s uzavretou slučkou udržiava prívod drôtu do navíjacej hlavy pri konštantnom, kontrolovateľnom napätí. Nerovnomerné napätie je jedinou najčastejšou príčinou uvoľnených alebo oválnych cievok, takže tento komponent si zaslúži väčšiu pozornosť, než mu väčšina kupujúcich venuje pri výbere zariadenia. Na strojoch vyššej kategórie napínač hlási živú spätnú väzbu do ovládacieho panelu, čo umožňuje operátorovi vidieť trend napätia skôr, ako sa zmení na odmietnutú cievku, namiesto toho, aby objavil problém až potom.
Navíjacia hlava alebo zvlákňovač
Toto je rotačný prvok, ktorý v skutočnosti tvaruje drôt do krúžku alebo vrstvy. Priemer hlavy je zvyčajne nastaviteľný v definovanom rozsahu, čo umožňuje jednému stroju zvládnuť niekoľko veľkostí cievok bez úplnej výmeny nástrojov. Kvalita ložísk vo vnútri tejto zostavy má veľký vplyv na hladinu hluku a dlhodobé náklady na údržbu, pretože beží nepretržite pri plnej menovitej rýchlosti stroja.
Počítanie a meranie dĺžky
Koleso kódovača alebo optické počítadlo sleduje otáčky alebo lineárnu dĺžku, takže stroj reže s presnou cieľovou hmotnosťou alebo dĺžkou. Moderné ovládače udržujú presnosť dĺžky do 0,5 percenta na dobre udržiavanom zariadení. Toto meranie tiež priamo vstupuje do výpočtov hmotnosti cievky, čo je dôležité pre závody, ktoré predávajú drôt na váhu a potrebujú sa vyhnúť sústavnému prepĺňaniu cievok.
Rezanie a vyhadzovanie
Po dosiahnutí cieľového počtu pneumatické alebo hydraulické nožnice odrežú drôt a vyhadzovacie rameno alebo sklopná kolíska tlačí hotovú cievku na ďalšiu stanicu, často stroj na páskovanie drôtu. Čistý rez bez otrepov je dôležitejší, ako to znie, pretože roztrhaný koniec drôtu sa môže pri stohovaní zachytiť o ďalšiu cievku alebo sa pri balení zachytiť o baliacu fóliu.
Ovládací panel a úložisko receptov
Rozhranie človek-stroj je miesto, kde operátor nastavuje priemer drôtu, cieľovú hmotnosť cievky alebo počet otáčok, rýchlosť vretena a ciele napätia. Stroje s ukladaním receptúr umožňujú závodu uložiť celý súbor parametrov pre každý produkt a vyvolať ho v priebehu niekoľkých sekúnd namiesto opätovného zadávania každej hodnoty ručne pri každej zmene, čo je jeden z najväčších tichých úspor času v závode na výrobu viacerých produktov.
Ako sa mení navíjacie správanie pri bežných drôtených materiáloch
Rovnaký navíjací stroj sa môže správať úplne odlišne v závislosti od toho, aký materiál ním prechádza, a kupujúci, ktorí to prehliadajú, v konečnom dôsledku sledujú problémy s kvalitou, ktoré sú skôr nesúladom materiálu ako chybami stroja.
Mäkká oceľ a zvárací drôt
Docela zhovievavé, pretože dobre drží tvar, ale ťažšia kalibrovaná oceľ potrebuje silnejšie napnutie a pevnejšie usporiadanie ložísk navíjacej hlavy, aby sa zabránilo vychýleniu pri rýchlosti.
Medený a hliníkový vodič
Mäkšie a náchylnejšie na značenie povrchu, takže napätie musí byť nižšie a vodiace valčeky ťažia z hladšieho, často potiahnutého kontaktného povrchu, aby sa predišlo odieraniu povrchu.
Pružinová oceľ
Vysoká tendencia k spätnému pruženiu znamená, že cievka sa chce otvoriť v momente uvoľnenia napätia, čo je presne dôvod, prečo pri tomto materiáli tak záleží na kroku lepenia a prečo je počet bodov lepenia zvyčajne vyšší pre pružinový drôt ako pre mäkšie kovy.
Drôt z nehrdzavejúcej ocele
Vyššia tvrdosť zvyšuje časom opotrebovanie vodiacich valčekov a rezacieho nožového noža, takže závody s vysokým podielom nehrdzavejúcej ocele zvyčajne vymieňajú opotrebiteľné diely v kratšom cykle ako závody, ktoré používajú prevažne mäkkú oceľ.
Potiahnutý alebo izolovaný drôt
Smaltované alebo plastové povlaky môžu byť poškodené nadmerným napätím alebo drsnými vodiacimi povrchmi, takže tieto materiály zvyčajne bežia pri zníženom napätí, pričom sa osobitná pozornosť venuje udržiavaniu vodiacich valčekov v čistote a bez usadených nečistôt.
Celý výrobný cyklus, krok za krokom
Pochopenie skutočnej sekvencie, ktorou cievka prechádza, pomáha kupujúcemu klásť ostrejšie otázky počas návštevy továrne alebo predvádzania zariadenia, pretože každý krok je miestom, kde možno získať alebo stratiť kvalitu.
- Surový drôt sa spláca zo zásobnej cievky alebo ťahacej linky a prechádza cez počiatočnú rovnačku, aby sa odstránilo akékoľvek nastavené zakrivenie zo spracovania.
- Drôt vstupuje do napínacieho systému, kde rameno tanečníka alebo silomer udržiava stabilný ťah, keď sa posúva smerom k navíjacej hlave.
- Navíjacia hlava alebo rozvlákňovač sa začína navíjať, pričom je vedený posuvným mechanizmom, ak je stroj navíjačom s presnou vrstvou, alebo prirodzenou dráhou otáčania, ak ide o prstencový navíjač.
- Kodér nepretržite počíta otáčky alebo meria dĺžku oproti cieľu nastavenému na ovládacom paneli.
- Po dosiahnutí cieľa stroj signalizuje rezacie nožnice, ktoré drôt čisto prerežú v naprogramovanom bode.
- Vyhadzovacie rameno, naklápacia kolíska alebo dopravník presúva hotovú cievku z hlavy a smerom k ďalšej stanici.
- Ak je integrovaný stroj na páskovanie drôtu, cievka sa natočí do páskovacieho karuselu, kde sa páska aplikuje v dvoch až štyroch bodoch po obvode.
- Hotový páskovaný zvitok sa presúva na odoberací dopravník na váženie, označovanie a zakladanie na balenie alebo prepravu.
Akýkoľvek slabý článok v tejto reťazi, či už je to opotrebovaný napínač, tupá rezacia čepeľ alebo zle zarovnaný páskový kolotoč, sa zvykne prejaviť ako sťažnosť na kvalitu o niekoľko krokov neskôr, čo je dôvod, prečo závody, ktoré systematicky riešia problémy od prvého kroku, riešia problémy rýchlejšie ako závody, ktoré skočia rovno na nastavenie posledného stroja v rade.
Ako si vybrať ten správny stroj na navíjanie drôtu pre vašu linku
Nižšie uvedený kontrolný zoznam odzrkadľuje otázky, ktoré v skutočnosti menia nákupné rozhodnutie, na základe technických kritérií, ktorými sa väčšina obstarávacích tímov zaoberá pri špecifikácii nového navíjacieho zariadenia.
- Potvrďte celý rad priemerov drôtu, ktorý dnes prevádzkujete a kdekoľvek, kde očakávate rozšírenie v nasledujúcich dvoch až troch rokoch, nielen súčasný bestseller.
- Prispôsobte výstup hmotnosti cievky svojmu štandardu balenia a prepravy; stroj, ktorý prekračuje cieľovú hmotnosť dokonca o 2 percentá, zvyšuje skutočné náklady na materiál počas celého roka výroby.
- Skontrolujte, či je možné stroj spárovať priamo so strojom na páskovanie drôtov na rovnakom základnom ráme, alebo či potrebuje samostatný dopravník a dodatočnú podlahovú plochu.
- Požiadajte o čas prepínania medzi veľkosťami cievok; niektoré stroje potrebujú 5 minút, iné 45 a tento rozdiel sa rýchlo spája v závode na výrobu viacerých produktov.
- Skontrolujte jazykové možnosti ovládacieho panela a či ukladanie receptov umožňuje operátorovi vyvolať uloženú úlohu namiesto opätovného zadávania parametrov ručne.
- Overte si, aké náhradné diely sú na sklade lokálne a aké náhradné diely sa musia dovážať, pretože ložiská navíjacej hlavy a snímače napätia sú diely, ktoré sa opotrebúvajú najrýchlejšie.
- Opýtajte sa, ako funguje stroj v rámci celého radu materiálov, ktoré používate, nielen vzorky, ktorú dodávateľ používa v demonštračnom videu.
- Pozrite sa na pôdorys vrátane vyrovnávania prívodu a výstupnej pásky alebo sekcií dopravníka, nielen na samotnú navíjaciu hlavu, pretože podlahová plocha sa pri plánovaní často podceňuje.
- Ak bude stroj bežať v blízkosti iného presného zariadenia alebo v spoločnom pracovnom priestore, spýtajte sa na hladinu hluku a vibrácie pri plnej menovitej rýchlosti.
Integrácia stroja na páskovanie drôtov do navíjacej linky
Dobre vyladená kombinácia navíjania a lepenia sa posudzuje menej podľa maximálnej rýchlosti a viac podľa toho, ako málo cievok je odmietnutých pre voľné omotanie, umiestnenie pásky mimo stredu alebo pásku, ktorá prekrýva odrezaný koniec drôtu.
Väčšina jednotiek stroja na páskovanie drôtu indexuje okolo cievky na rotujúcom karuseli alebo súprave poháňaných valcov a aplikuje dva až štyri ovinutia pásky v každom z dvoch až štyroch bodov po obvode cievky. Počet bodov lepenia závisí od priemeru cievky a tuhosti drôtu; tuhšia a ťažšia cievka zvyčajne potrebuje štyri body, aby zostala uzavretá, zatiaľ čo ľahšia cievka môže držať dva.
Pri špecifikácii kombinovanej šnúry požiadajte dodávateľa, aby použil vzorovú cievku z vášho skutočného drôtu, nie ukážkovú cievku, pretože povrchová úprava drôtu a správanie sa pruženia menia spôsob napínania pásky. Bežným východiskovým bodom je prekrytie pásky približne 30 až 50 percent na obal, ktoré sa potom upraví na základe toho, ako sa cievka správa pri testovaní pri preprave.
Na šírke pásky a type lepidla tiež záleží viac, než mnohí kupujúci očakávajú. Užšia páska sa aplikuje rýchlejšie, ale môže potrebovať viac omotávok, aby udržala ťažšiu cievku zatvorenú, zatiaľ čo širšia páska pokrýva čelo cievky v menšom počte prechodov, ale zvyšuje náklady na materiál na jednu cievku. Adhézna sila by mala zodpovedať predpokladanej dobe skladovania zvitku a podmienkam manipulácie, pretože páska, ktorá dobre funguje v sklade s kontrolovanou klímou, nemusí tak dobre držať pri preprave vonku alebo pri vysokej vlhkosti.
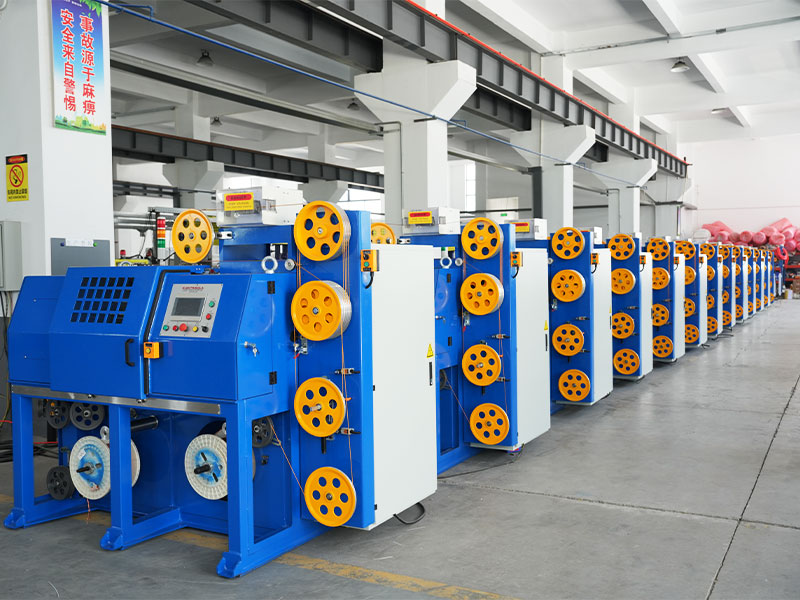
Odvetvia, ktoré sa denne spoliehajú na zariadenia na navíjanie drôtov
Spotrebný materiál na zváranie
Drôt MIG, drôt pod tavivom a drôt s tavivom sa všetky dodávajú ako páskované zvitky, bubny alebo cievky a konzistencia zvitkov priamo ovplyvňuje, ako hladko sa drôt posúva cez zvárací horák.
Jarná výroba
Surový pružinový drôt prichádza vopred zvinutý na skladovanie a prepravu predtým, ako prejde samostatným procesom tvarovania pružiny, takže rovnomernosť navinutia znižuje zasekávanie podávania na tvarovacom stroji.
Oplotenie A Stavebný Drôt
Ostnatý drôt, viazací drôt a viazacie zvitky výstuže sa vyrábajú vo veľkom objeme s dôrazom na presnosť hmotnosti zvitkov pre kontrolu nákladov na malých okrajoch.
Kábel a vodič
Medený a hliníkový vodičový drôt je zvinutý medzi ťahaním, kde je dôležité šetrné zaobchádzanie, aby sa predišlo ryhovaniu povrchu, ktoré by ovplyvnilo vodivosť na linke.
Upevnenie A Drôt na nechty
Vysokorýchlostné linky na výrobu klincov sa ťahajú priamo zo zvitkov, takže odvíjanie zvitkov musí byť dostatočne hladké, aby sa spodná hlavička nezasekla.
Drôtené Pletivo A Sieťovina
Cievky sa privádzajú priamo do zariadenia na tkanie alebo zváranie siete, kde rozmerová konzistencia zabraňuje posunu vzoru siete počas výrobného cyklu.
Komponenty automobilovej elektroinštalácie
Drôt s menším priemerom používaný pri výrobe káblových zväzkov v automobiloch ťaží z presného navíjania vrstvy, pretože zamotaná odmena sa priamo premieta do nižšej rýchlosti montážnej linky postroja.
Poľnohospodárske drôtené výrobky
Baliaci drôt a všeobecný poľnohospodársky viazací drôt sa vyrábajú vo veľkom objeme, kde konzistencia hmotnosti cievky pomáha farmám a distribútorom plánovať použitie bez dohadov.
Výroba elektród a plniva
Prídavný drôt s jemným priemerom pre špeciálne zváracie procesy do značnej miery závisí od tesnej tolerancie navíjania, pretože aj malé kolísanie napätia ovplyvňuje stabilitu oblúka počas používania.
Návyky údržby, ktoré predlžujú životnosť stroja
Denne
Utrite navíjaciu hlavu a skontrolujte, či vo vodiacich valčekoch nie sú zvyšky drôtu; nahromadenie jemných kovových triesok je najčastejšou príčinou poškriabania povrchu hotového zvitku.
Týždenne
Skontrolujte snímače napätia a otočné čapy otočného ramena, či sa pohybujú hladko, a uistite sa, že pneumatické rezacie nožnice stále vytvárajú čistý rez bez otrepov.
Mesačne
Namažte ložiská vretena podľa plánu výrobcu, skontrolujte napnutie hnacieho remeňa a znova spustite kalibračnú cievku, aby ste potvrdili, že počet otáčok a meranie dĺžky sú stále v rámci tolerancie.
Štvrťročne
Skontrolujte zarovnanie medzi navíjacou hlavou a odoberacím dopravníkom alebo prívodom stroja na páskovanie drôtu, pretože aj malé odsadenie tu spôsobuje zaseknutie zvitkov alebo pristátie pásky mimo stredu.
Ročne
Nechajte si vykonať kompletnú kontrolu vinutia hnacieho motora, stavu oleja v prevodovke a presnosti snímača, pretože tieto komponenty pomaly degradujú a je ľahké ich prehliadnuť, kým sa kvalita výstupu už nezmení.
Vedenie jednoduchého denníka údržby podľa stroja, namiesto spoliehania sa na pamäť, značne uľahčuje zistenie pomalého poklesu výkonu skôr, ako sa zmení na neplánované zastavenie. Mnoho závodov zistilo, že vytlačený kontrolný zoznam v blízkosti stroja, odškrtnutý pri zmene zmeny, zachytáva malé problémy niekoľko dní alebo týždňov predtým, ako by sa inak objavili ako sťažnosť na kvalitu.
Odstraňovanie problémov so strojom na navíjanie drôtov
| Symptóm | Pravdepodobná príčina | Prvá oprava na vyskúšanie |
|---|---|---|
| Cievka vychádza voľne alebo oválne | Nekonzistentné napätie drôtu | Prekalibrujte rameno tanečníka alebo snímač napätia |
| Hmotnosť cievky sa odchyľuje od cieľa | Opotrebované koliesko kódovača alebo preklzávanie | Vyčistite a skontrolujte kontaktnú plochu meracieho kolesa |
| Drôtené škrabance alebo povrchové stopy | Nečistoty vo vodiacich valcoch alebo nesprávne zarovnané matrice | Vyčistite valčeky a skontrolujte zarovnanie matrice |
| Obaly pásky dosadnú na cievku mimo stredu | Nesúososť medzi výstupom navíjačky a prívodom stroja na páskovanie drôtu | Znova skontrolujte zarovnanie dopravníka alebo otočného taniera |
| Stroj sa zastaví uprostred cyklu | Preťažený hnací motor alebo zaseknuté nožnice | Znížte zaťaženie, skontrolujte strihací kotúč, či neobsahuje otrepy alebo nečistoty |
| Drôt počas navíjania preskakuje alebo preskakuje | Opotrebované vodiace valčekové ložiská alebo preklzávanie remeňa | Skontrolujte a vymeňte opotrebované ložiská vodiacich valčekov |
| Vrstvy cievok sa nerovnomerne krížia alebo prekrývajú | Mechanizmus posuvu nie je synchronizovaný s rýchlosťou vretena | Prekalibrujte časovanie posuvu proti otáčaniu vretena |
Čo sa práve teraz mení v technológii navíjania drôtov
Kupujúci tiež častejšie požadujú rýchlovýmenné nástroje, ktoré umožňujú jednému stroju pokryť širší rozsah priemerov drôtu bez zdĺhavej mechanickej výmeny, pretože menšie série a častejšie výmeny produktov sa stali bežnejšími vo výrobe drôtov a káblov.
Dátová konektivita je ďalšou oblasťou, ktorá zaznamenáva neustále zmeny. Namiesto samostatného ovládacieho panela novšie stroje čoraz viac zaznamenávajú údaje o počte cievok, čase cyklu a trende napätia do zdieľanej siete závodu, čo umožňuje tímu údržby zaznamenať pomaly sa pohybujúci senzor na viacerých strojoch naraz namiesto čakania, kým každý stroj samostatne označí poruchu. Tento druh viditeľnosti sa stáva rozdielom medzi dodávateľmi, aj keď je výkon mechanického navíjania jadra podobný.
Spotrebe energie počas nečinnosti sa tiež venuje väčšia pozornosť, pričom servosystémy môžu medzi cyklami klesnúť do udržiavacieho stavu s nízkou spotrebou energie namiesto nepretržitého chodu hnacieho motora, čo sa sčítava na linke s viacerými strojmi s predĺženými zmenami.
V porovnaní s manuálnym, poloautomatickým a plne automatickým navíjaním
| Konfigurácia | Pribl. Výstup na smenu | Požiadavka operátora |
|---|---|---|
| Ručné navíjanie | 40 až 60 cievok | 1 operátor na plný úväzok na stanicu |
| Poloautomatická navíjačka | 150 až 400 cievok | 1 operátor, brigáda pozor |
| Plne automatická navíjacia a páskovacia linka | 400 až 1 200 cievok | 1 operátor dohliadajúci na viacero strojov |
Rozdiel medzi poloautomatickým a plne automatickým zariadením často závisí od toho, koľko pozornosti operátora ešte potrebujú kroky lepenia a vysúvania. Poloautomatická linka zvyčajne vyžaduje, aby osoba manuálne spustila alebo asistovala pri kroku páskovania, zatiaľ čo plne automatická linka zvládne tento prechod bez zásahu operátora, čím táto osoba môže dohliadať na dva alebo tri stroje naraz namiesto toho, aby stála na jednej stanici.
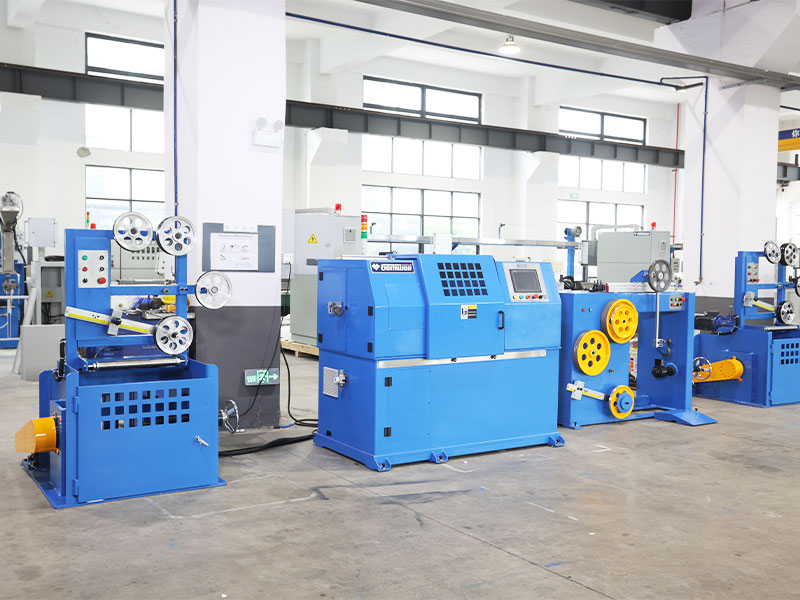
Hodnotenie dodávateľa alebo továrne pred zadaním objednávky
Keďže väčšina navíjacích strojov sa objednáva ako kapitálové vybavenie, ktoré má fungovať roky, na hodnotení dodávateľa záleží rovnako ako na hodnotení listu so špecifikáciou stroja.
Požiadajte o živú skúšobnú prevádzku
Video alebo osobná skúška s použitím vašej skutočnej vzorky drôtu odhalí oveľa viac než len katalógová špecifikácia, pretože správanie vinutia sa mení s tvrdosťou materiálu, povrchovou úpravou a dokonca aj s konkrétnym dodávateľom vášho surového drôtu.
Skontrolujte dodaciu dobu náhradných dielov
Opýtajte sa priamo, ako dlho trvá získanie náhradného snímača napätia, ložiska navíjacej hlavy alebo rezacieho nožového kotúča a či dodávateľ udržiava bežné opotrebiteľné diely na sklade na mieste, namiesto toho, aby ich na požiadanie posielal zo zahraničia.
Potvrďte štruktúru popredajnej podpory
Zistite, či je k dispozícii technická podpora prostredníctvom videohovoru, či môže technik v prípade potreby cestovať na miesto a aký čas odozvy môžete očakávať, ak dôjde k výpadku stroja v polovici výroby.
Skontrolujte minulé inštalácie v podobných aplikáciách
Dodávateľ s niekoľkými existujúcimi inštaláciami vo vašom špecifickom type drôtu a rozsahu hmotnosti cievky je vo všeobecnosti bezpečnejšou stávkou ako ten, ktorého skúsenosti sú sústredené vo veľmi odlišnej kategórii produktov.
Bežné chyby, ktoré kupujúci robia pri špecifikácii navíjacieho stroja
- Dimenzovanie stroja len pre aktuálny najpredávanejší priemer drôtu namiesto celého sortimentu, ktorý závod skutočne beží počas roka.
- Podceňovanie podlahového priestoru iba meraním stopy navíjacej hlavy a zabúdaním na sekcie vyrovnávania prívodu a výstupnej pásky.
- Výber maximálnej rýchlosti ako hlavného rozhodovacieho faktora pri ignorovaní času prechodu, na ktorom často záleží viac v závode na výrobu viacerých produktov.
- Preskočenie skúšobnej prevádzky so skutočným drôtom závodu a spoliehanie sa iba na demonštračné video od dodávateľa s použitím iného materiálu.
- Prehliadanie dostupnosti náhradných dielov až po nainštalovaní stroja a po prvom zlyhaní opotrebovaného dielu.
- Zaobchádzanie s navíjačkou a strojom na páskovanie drôtov ako s dodatočným párovaním, namiesto plánovania oboch spoločne od začiatku projektu.
Nákladové faktory a návratnosť investícií
3 až 5x
Rýchlejší čas cyklu, keď je lepenie automatizované namiesto ručného viazania
0,5 %
Typická presnosť merania dĺžky na dobre udržiavanej navíjačke
2 až 3 r
Spoločné okno návratnosti pre závody nahrádzajúce manuálne navíjanie automatizovanými linkami
Okrem kúpnej ceny by kupujúci mali zvážiť spotrebu energie hnacieho motora, náklady a dodaciu lehotu náhradných dielov, ako sú ložiská a snímače napätia, a koľko podlahovej plochy potrebuje kombinovaná bunka stroja na navíjanie a páskovanie drôtov v porovnaní s dvoma samostatnými stanicami spojenými dopravníkom. Zariadenia, ktoré používajú drôty s viacerými priemermi, by mali byť tiež cenené v čase prechodu ako opakujúce sa náklady, pretože pomalá výmena zaberá na dennej produkcii, aj keď menovitá rýchlosť stroja vyzerá na papieri ako silná.
Prerozdelenie pracovnej sily je ďalšou časťou výpočtu návratnosti, ktorá sa minula. Nahradenie dvoch alebo troch ručných navíjacích staníc jednou automatizovanou linkou nielenže zníži počet zamestnancov, ale oslobodí skúsených pracovníkov, aby sa presunuli do úloh, ako je kontrola kvality alebo dohľad nad strojom, kde ich úsudok pridáva väčšiu hodnotu, než by kedy mohlo byť opakované manuálne navíjanie.
Často kladené otázky
Aké priemery drôtu zvládne typický stroj na navíjanie drôtu?
Väčšina strojov je postavená skôr pre definovaný rozsah ako pre jednu pevnú veľkosť. Malé stroje bežne pokryjú 0,2 až 1,6 mm, stredne náročné jednotky zvládajú 1,6 až 6,0 mm a navíjačky pre veľké zaťaženie sú konštruované pre 6,0 až 16 mm alebo viac, v závislosti od navíjacej hlavy a veľkosti pohonu.
Potrebujem samostatný stroj na páskovanie drôtov alebo ho možno zabudovať do navíjačky?
Obidve nastavenia existujú. Niektoré závody prevádzkujú navíjaciu a páskovú jednotku ako jednu kombinovanú bunku zdieľajúcu základný rám a riadiaci systém, čo znižuje podlahovú plochu a manipuláciu. Iní ich udržiavajú ako samostatné stroje spojené dopravníkom, čo poskytuje väčšiu flexibilitu, ak sa veľkosti cievok veľmi líšia.
Ako často by sa mali snímače napätia prekalibrovať?
Mesačná kontrola kalibrácie oproti známej referenčnej cievke je primeranou základňou pre väčšinu zariadení, pričom sa častejšie kontroluje, či sa na stroji otáčajú viaceré typy drôtov alebo meradiel, pretože každá zmena tuhosti materiálu ovplyvňuje to, ako snímač sníma napätie.
Čo spôsobuje uvoľnenie cievok po tejpovaní?
Zvyčajne ide skôr o problém s napätím na navíjacej hlave než o problém s lepením. Ak samotná cievka nie je navinutá pevne a dôsledne, žiadne nastavenie pásky v smere toku to úplne nenapraví, preto by sa malo najprv skontrolovať nastavenie napätia navíjacej hlavy.
Môže jeden stroj navíjať rôzne materiály drôtu, ako je oceľ a meď, bez väčšej zmeny?
Mnoho strojov dokáže spracovať celý rad materiálov iba s nastavením napätia a rýchlosti, pretože jadro navíjania sa nemení. Mäkšie materiály ako meď vo všeobecnosti potrebujú nižšie nastavenie napätia ako tvrdšia pružinová oceľ, aby sa zabránilo deformácii povrchu.
Koľko podlahovej plochy potrebuje kombinovaná navíjacia a lepiaca linka?
To sa líši v závislosti od veľkosti cievky a modelu stroja, ale ako všeobecný plánovací údaj, stredná kombinovaná linka na manipuláciu s cievkami do približne 250 kg zvyčajne potrebuje pôdorys v rozsahu 4 až 7 metrov na dĺžku, vrátane vstupných a výstupných dopravníkových sekcií.
Ako dlho zvyčajne vydrží navíjacia hlava, kým je potrebné vymeniť hlavné časti?
Pri pravidelnom mazaní a kontrole ložísk podľa plánu uvedeného vyššie v tejto príručke beží zostava ložiska navíjacej hlavy bežne niekoľko rokov nepretržitej výroby, kým je potrebná výmena, hoci presná životnosť do značnej miery závisí od tvrdosti materiálu drôtu a rýchlosti chodu.
Je servopohon vždy lepší ako štandardný striedavý motor s meničom?
Nie nevyhnutne pre každú aplikáciu. Servopohony ponúkajú jemnejšie riadenie rýchlosti a polohy, čo prináša výhody precíznemu vrstvenému vinutiu a kombinovaným vedeniam s tesnou synchronizáciou pások, ale dobre špecifikovaný systém striedavého striedavého prúdu je často úplne postačujúci na jednoduchšie kruhové navíjanie drôtu s väčšou hrúbkou, kde je veľmi jemné ovládanie menej dôležité.
Čo je najväčším faktorom v tom, koľko zvitkov dokáže stroj vyrobiť za zmenu?
Frekvencia výmeny má zvyčajne väčší vplyv ako maximálna menovitá rýchlosť pre závody s viacerými produktmi, pretože stroj, ktorý rýchlo prepína medzi veľkosťami drôtu, si udrží väčší posun v aktívnom výrobnom čase v porovnaní so strojom, ktorý beží rýchlejšie, ale počas nastavovania je dlhšie nečinný.
Mala by byť šírka pásky rovnaká vo všetkých veľkostiach cievok vyrábaných na jednej linke?
Nie vždy. Väčšie a ťažšie zvitky vo všeobecnosti ťažia zo širšej pásky alebo dodatočných lepiacich bodov, aby sa zabránilo otvoreniu cievky, zatiaľ čo menšie, ľahšie zvitky možno často primerane zaistiť užšou páskou a menším počtom omotávok, takže mnohé rastliny majú po ruke viac ako jednu šírku pásky.
 Súvisiace Produkty