E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo robí stroj na navíjanie káblov a kedy ho skutočne potrebujete
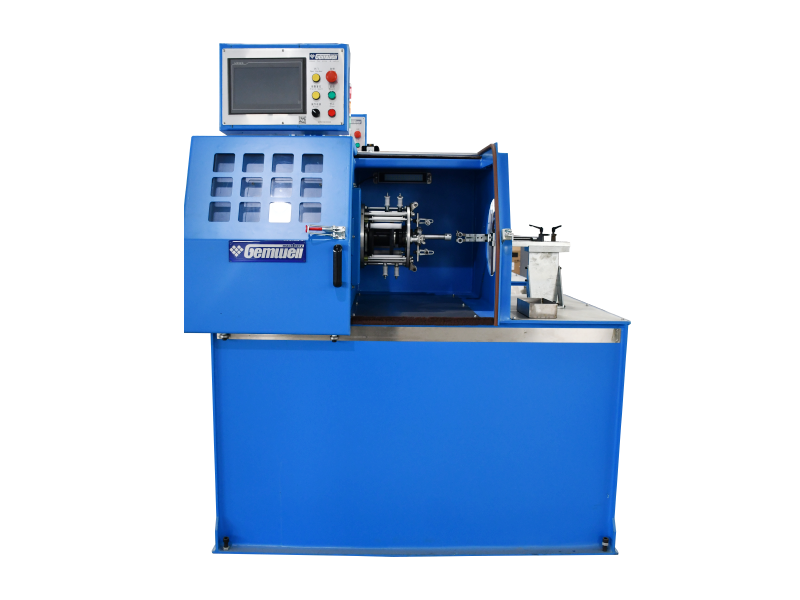
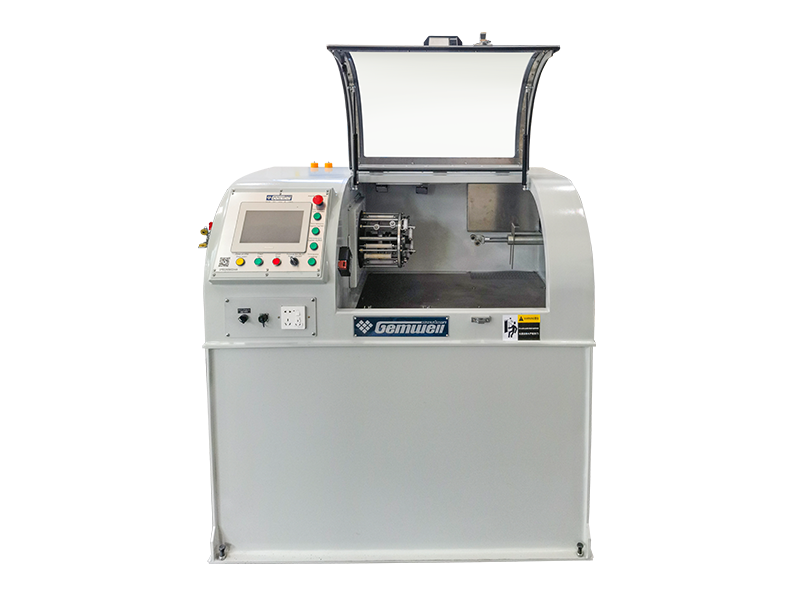
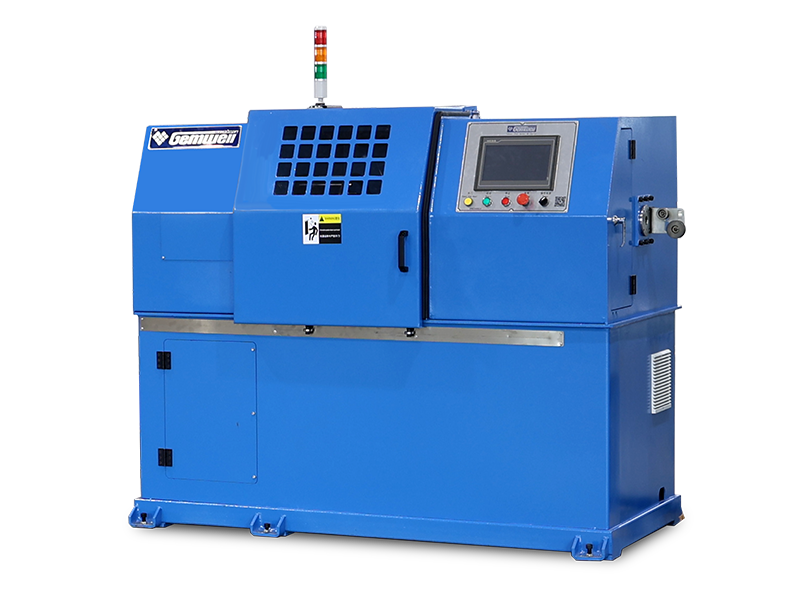
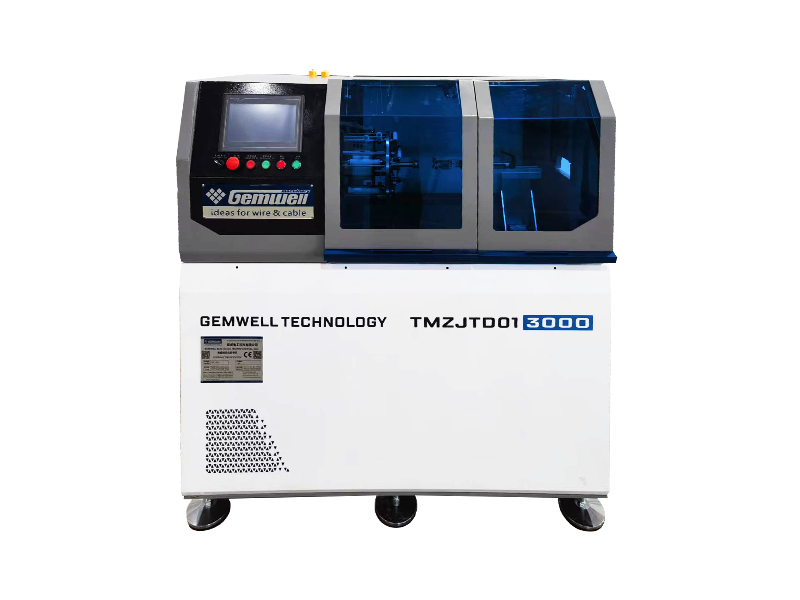
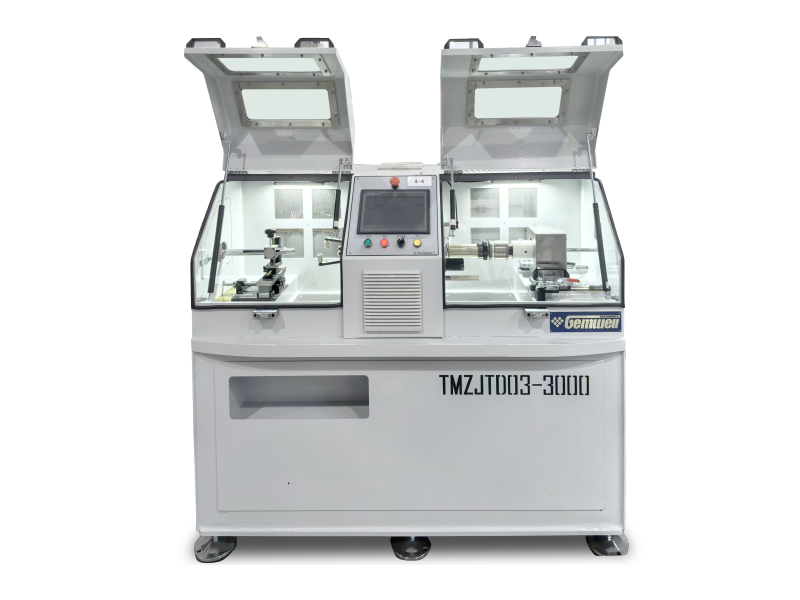
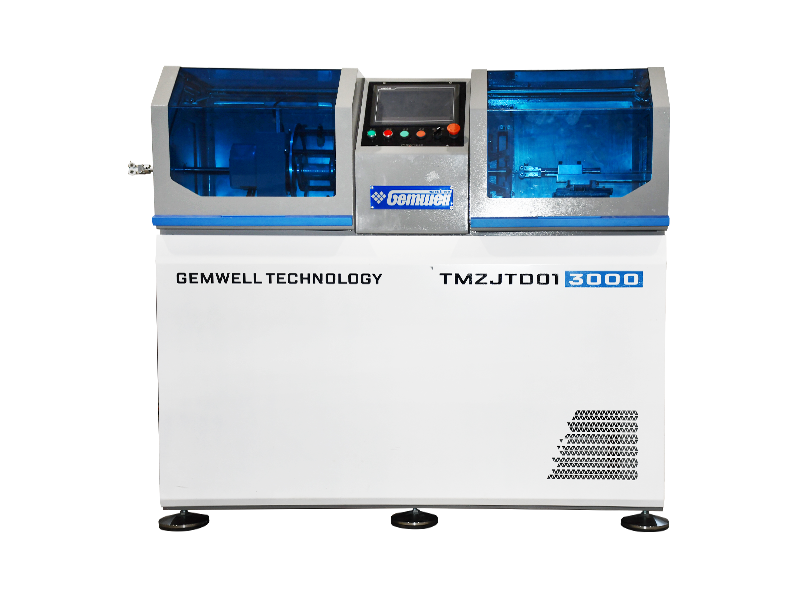
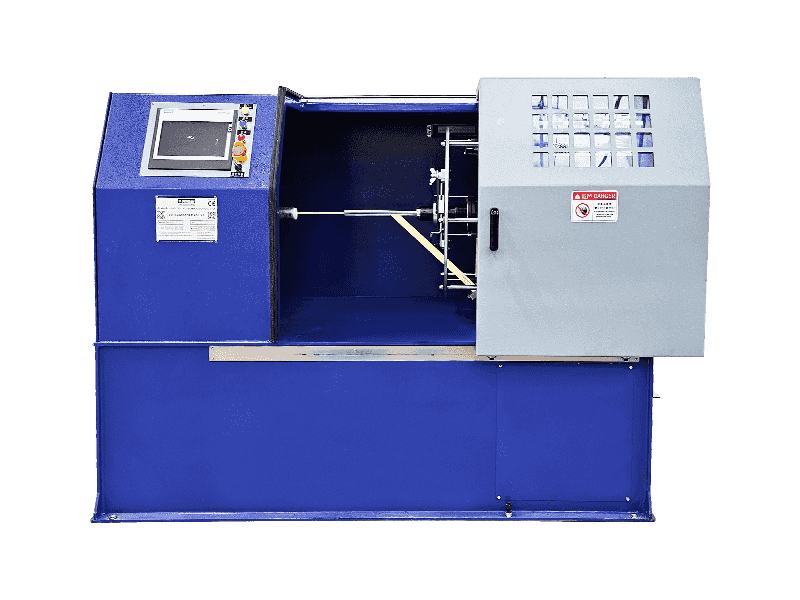
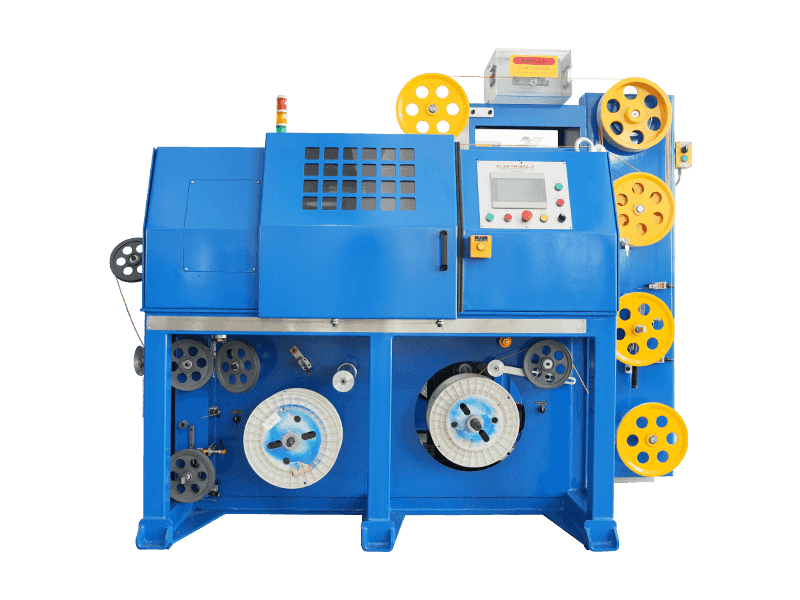
Stroj na navíjanie káblov navíja kábel, drôt alebo vodič na cievku alebo cievku pod kontrolovaným napätím a potom ich vracia späť na následné spracovanie alebo prepravu. Ak vaša linka rieši zauzlenia, nerovnomerné ovíjanie, rozdrvenie cievky alebo obsluhu manuálneho vedenia lana pri nízkej rýchlosti, priama oprava je špecializovaná stroj na navíjanie káblov s aktívnou reguláciou napnutia namiesto generického navíjača prerobeného z iného produktového radu. Základná úloha je jednoduchá: udržiavať konštantné napätie, udržiavať posuv rovnomerne po celej šírke cievky a udržiavať operátora mimo miesta zovretia. Všetko ostatné v tejto príručke je detailom toho, aby sa to stalo spoľahlivo pri produkčnej rýchlosti.
Výrobcovia siahajú po stroji na navíjanie káblov v troch bodoch pri typickej operácii s drôtmi a káblami, využívajú sa po vytláčaní alebo pancierovaní, prevíjaní z veľkých bubnov na cievky predajnej dĺžky a oplatí sa privádzať do sekundárneho procesu, ako je páskovanie, opletenie alebo rezanie. Každá z týchto úloh kladie na stroj odlišný profil zaťaženia, a preto sa technické špecifikácie medzi modelmi vytvorenými pre rovnaké všeobecné kľúčové slovo tak veľmi líšia.
Pomáha tiež mať jasno v tom, čo stroj nie je. Stroj na navíjanie káblov nie je to isté ako navíjačka, ktorá ukladá produkt do voľných slučiek a nie na cievku s prírubou, a nie je to to isté ako jednoduchý bubnový vozík používaný len na prepravu. Navíjačky vyhovujú krátkym dĺžkam flexibilného kábla predávaného vo zväzkoch, zatiaľ čo navíjacie stroje vyhovujú nepretržitým dĺžkam meraným v stovkách alebo tisíckach metrov, ktoré sa musia čisto odvíjať u zákazníka bez zamotania. Získanie tohto rozlíšenia priamo pred rozpočítaním nákupu sa vyhne nákupu zariadenia, ktoré technicky navíja kábel, ale nedokáže poskytnúť kvalitu odplaty, ktorú vaši zákazníci očakávajú.
Rozhodnutie pridať vyhradenú fázu navíjania sa zvyčajne objaví na prevádzke skôr, ako sa zobrazí v tabuľke. Nadriadení si všimli viac času stráveného ručným opätovným napínaním cievok, viac sťažností zákazníkov na zamotanú výplatu a viac štítkov na šrot napísaných proti rozdrveným vnútorným obalom. Keď sa tieto príznaky objavia spolu, náklady na správne špecifikovaný stroj na navíjanie káblov sú takmer vždy nižšie ako akumulované náklady na už zavedené riešenia.
Ako funguje stroj na navíjanie káblov: Kontrola napätia a posuvná mechanika
Mechanický príbeh stroja na navíjanie káblov spočíva v dvoch systémoch, ktoré spolupracujú, otočnom vretene, ktoré otáča cievkou, a posuvnej jednotke, ktorá posúva vodiace rameno zo strany na stranu, takže drôt sa ukladá rovnomerne namiesto toho, aby sa hromadil na jednom mieste. Napätie je premenná, ktorá rozhoduje o tom, či je hotová cievka použiteľná alebo odpadová.
- Režim konštantného napätia udržuje pevný ťah za drôt bez ohľadu na priemer cievky, zvyčajne pomocou magnetickej práškovej brzdy alebo servo momentovej slučky, ktorá spätne načítava údaje snímača zaťaženia niekoľko stokrát za sekundu.
- Režim Taper tension znižuje ťah, keď cievka vytvára priemer, čo zabraňuje neskoršiemu rozdrveniu vnútorných obalov váhou všetkého, čo je na nich navinuté.
- Synchronizácia posuvu spája rýchlosť vodiaceho ramena s rotáciou vretena prostredníctvom elektronického prevodového pomeru, takže uhol opásania zostáva konzistentný od prvej vrstvy po poslednú.
- Spätná väzba tanečného ramena alebo snímača zaťaženia uzatvára slučku, pričom upravuje brzdný alebo motorový moment v reálnom čase podľa zmeny rýchlosti linky.
Väčšina modelov strojov na navíjanie káblov strednej veľkosti vyrobených po roku 2023 sa posunula od čisto mechanických trecích bŕzd smerom k servopohonnému riadeniu napätia, najmä preto, že ceny medených a hliníkových vodičov spôsobujú, že šrot je oveľa drahší, ako býval, takže prísnejšia tolerancia napätia ovíjania sa vypláca pri kratšom sérií výroby.
Pod ovládacím panelom je napínacia slučka pomerne štandardným systémom spätnej väzby. Snímač zaťaženia alebo rameno tanečnice meria skutočné napätie lana, porovnáva ho s nastavenou hodnotou zadanou operátorom a posiela chybu do proporcionálno-integrálneho derivačného regulátora, ktorý podľa toho upravuje brzdný moment alebo prúd motora. Proporcionálny člen reaguje na veľkosť chyby, integrálny člen koriguje akýkoľvek stabilný posun, ktorý v priebehu času pretrváva, a derivačný člen tlmí náhle výkyvy, takže systém neprekročí, keď sa rýchlo zmení rýchlosť linky. Operátori sa len zriedka potrebujú dotknúť týchto ziskov, keď dodávateľ uvedie stroj do prevádzky, ale vedomosť o ich existencii pomáha vysvetliť, prečo sa porucha v napätí niekedy sama odstráni jednoduchým resetom parametrov, a nie mechanickou opravou.
Prečo je pomer zúženia dôležitejší, než väčšina kupujúcich očakáva
Napätie kužeľa sa často vyjadruje ako percentuálne zníženie napätia z prázdnej cievky na plnú cievku, bežne niekde medzi 20 percentami a 50 percentami v závislosti od tuhosti vodiča a izolačnej zmesi. Príliš nízky pomer zúženia ponecháva vnútorné obaly vystavené poškodeniu rozdrvením, zatiaľ čo pomer nastavený príliš vysoko môže spôsobiť, že sa vonkajšie obaly počas prepravy uvoľnia a skĺznu. Správne určenie tohto čísla je bližšie k otázke vedy o materiáloch ako k nastaveniu stroja a je to jedna z prvých vecí, na ktorú by sa mal kompetentný dodávateľ pýtať počas uvádzania do prevádzky, a nie ponechať ho v predvolenom nastavení z výroby.
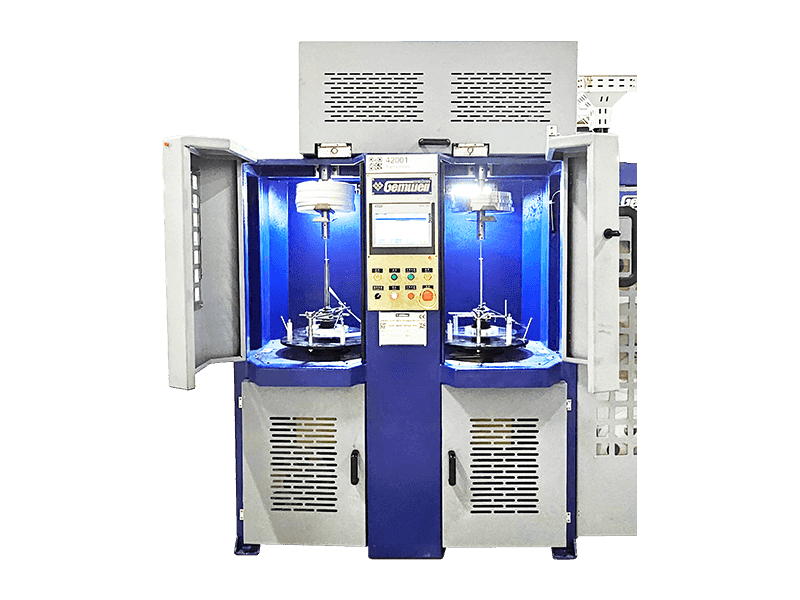
Anatómia stroja na navíjanie káblov: hlavné komponenty
Čítanie ponuky dodávateľa je jednoduchšie, keď sú hlavné zostavy stroja na navíjanie káblov jednotlivo rozdelené, pretože cenové rozdiely medzi dvoma cenovými ponukami sú takmer vždy vysvetlené rozdielmi v jednom alebo viacerých z týchto komponentov, a nie v stroji ako celku.
Motor hlavného pohonu
Poskytuje rotačný výkon vretena dimenzovaný v kilowattoch podľa maximálnej hmotnosti cievky a cieľovej rýchlosti linky, zvyčajne servo alebo vektorovo riadený AC motor na moderných strojoch.
Vreteno a altánok
Drží cievku alebo cievku na mieste, s veľkosťou zodpovedajúcou priemeru otvoru príruby, s rýchloupínaním alebo hydraulickým upínaním na vedeniach s vyššou priepustnosťou na urýchlenie výmeny.
Traverzový vozík
Vedie vedenie drôtu po šírke cievky, poháňané guľôčkovou skrutkou alebo ozubeným remeňom pre presnosť alebo vačkovým mechanizmom na jednoduchších mechanických strojoch.
Jednotka riadenia napätia
Zahŕňa brzdu, snímač zaťaženia alebo momentový servomotor spolu s riadiacou elektronikou, ktorá udržuje napätie v rámci tolerancie v rámci celej konštrukcie cievky.
Rám a základňa
Poskytuje tuhosť pri zaťažení, zvyčajne zváraná oceľ s vyrovnávacími nožičkami alebo kotviacimi bodmi, pretože ohyb rámu pod ťažkou cievkou je bežným zdrojom nepresnosti posuvu.
Rozhranie človek-stroj
Dotyková obrazovka alebo panel, kde operátori nastavujú ciele napnutia, kužeľového pomeru, rýchlosti a dĺžky cievky, pričom často ukladajú viaceré receptúry produktov pre rýchlu zmenu.
Bezpečnostné stráženie
Uzamknuté kryty, svetelné závesy alebo fyzické bariéry okolo miest zovretia sa čoraz viac vyžadujú na splnenie noriem bezpečnosti na pracovisku na exportných trhoch.
Zariadenie na meranie dĺžky
Kontaktné koleso alebo bezdotykový snímač, ktorý počíta vyrobené metre a po dosiahnutí cieľovej dĺžky sa privádza do funkcie automatického zastavenia alebo rezu.
Typy káblových navíjacích strojov na dnešnom trhu
Výber správnej konfigurácie začína prispôsobením rozloženia stroja vašej podlahovej ploche a rozsahu priemerov produktov. Nižšie uvedené konfigurácie pokrývajú prevažnú väčšinu inštalovaných zariadení v závodoch na výrobu drôtov a káblov.
Horizontálny navíjací stroj
Os cievky prebieha rovnobežne s podlahou, nakladá a vykladá z konca. Bežné pre kotúče do priemeru približne 2 metre, uprednostňujú sa tam, kde je obmedzený prístup pomocou mostového žeriavu.
Vertikálny navíjací stroj
Cievka sedí naplocho a otáča sa na zvislej osi, čo zjednodušuje nakladanie vysokozdvižným vozíkom a vyhovuje veľmi ťažkým cievkam používaným na podzemné alebo podmorské káble.
Dvojvretenový navíjací stroj
Dve vretená sa striedajú, takže jedna cievka nakladá alebo odoberá, zatiaľ čo druhá beží výrobu, čím sa prestoje pri kontinuálnych linkách znižujú takmer na nulu.
Vyplatiť a vziať si kombinovanú jednotku
Spáruje výplatný stojan s navíjacou cievkou na spoločnom ráme, ktorý je bežný na kratších navíjacích linkách a staniciach na rezanie alebo navíjanie káblov.
Konzolový navíjací stroj
Podporuje cievku iba z jednej strany, čo umožňuje veľmi rýchlu výmenu cievky, pretože nie je potrebné otvárať druhý ložiskový blok, aj keď sa zvyčajne uzatvára pri nižšej maximálnej hmotnosti cievky.
Traversing Drum Twister Combination
Integruje fázu skrúcania alebo splietania priamo pred fázou navíjania, ktorá sa používa tam, kde je potrebné položiť pramene vodičov dohromady bezprostredne pred navíjaním.
Okrem konfigurácie si kupujúci vyberajú aj medzi pohonom s pevnou a premenlivou rýchlosťou. Stroje s pevnou rýchlosťou sú lacnejšie, ale nútia celú linku bežať rýchlosťou, ktorá vyhovuje fáze navíjania, zatiaľ čo stroje s premenlivou rýchlosťou umožňujú, aby sa fáza navíjania prispôsobila akejkoľvek už nastavenej rýchlosti vytláčania alebo páskovania, čo je najdôležitejšie na linkách, ktoré bežia cez týždeň niekoľko rôznych produktov.
Kľúčové špecifikácie, ktoré je potrebné skontrolovať pred kúpou stroja na navíjanie káblov
Špecifikačné listy pre stroj na navíjanie káblov môžu na povrchu vyzerať podobne, pričom skrývajú skutočné rozdiely v pracovnom cykle a presnosti. V tabuľke nižšie sú uvedené čísla, ktoré sa oplatí porovnať riadok po riadku pred podpísaním objednávky.
| Špecifikácia | Ľahká prevádzka | Stredné zaťaženie | Heavy Duty |
|---|---|---|---|
| Maximálny priemer cievky | 630 mm | 1600 mm | 3000 mm a viac |
| Maximálna hmotnosť cievky | 500 kg | 3000 kg | 10 000 kg a viac |
| Rýchlosť linky | Až 200 m/min | Až 600 m/min | Až 1200 m/min |
| Metóda kontroly napätia | Mechanická brzda | Magnetická prášková brzda | Krútiaci moment serva v uzavretej slučke |
| Presnosť prechodu | Plus mínus 2 mm | Plus alebo mínus 1 mm | Plus alebo mínus 0,5 mm |
| Výkon hlavného motora | 1,5 až 3 kW | 4 až 11 kW | 15 kW a viac |
| Typická stopa | 2 x 1,5 metra | 4 x 2,5 metra | 7 x 4 metre a viac |
Okrem čísel skontrolujte, ako disk zvláda prerušenie napájania v strednej cievke. Stroj bez logiky ochrany pred zlyhaním bŕzd môže nechať odvinúť celú ťažkú cievku vlastnou váhou, pričom okamžite klesne výkon, čo predstavuje bezpečnostné riziko aj zaručenú šrotovnú udalosť. Hodnotu hladiny hluku potvrďte aj vtedy, ak bude stroj stáť v blízkosti obsadeného pracovného priestoru, pretože vysokovýkonné jednotky s rýchlosťou nad 800 metrov za minútu sa môžu priblížiť k úrovniam, ktoré si podľa mnohých predpisov na pracovisku vyžadujú ochranu sluchu.
Opýtajte sa dodávateľov aj na pravidlá aktualizácie značky riadiaceho systému a firmvéru. Stroje postavené na široko podporovaných platformách priemyselných kontrolórov sa v priebehu rokov ľahšie obsluhujú, zatiaľ čo stroje postavené na neznámom alebo proprietárnom riadiacom hardvéri môžu nechať závod uviaznutý, ak pôvodný dodávateľ prestane poskytovať podporu.
Spárovanie stroja na navíjanie káblov s An Automatický stroj na lepenie káblov
Drôt, ktorý potrebuje obalovú vrstvu, tieniacu pásku, protipožiarnu pásku alebo pancierovú posteľnú pásku, takmer vždy prechádza cez automatický stroj na páskovanie káblov bezprostredne pred fázou navíjania, takže tieto dva stroje sú zvyčajne špecifikované ako pár, nie kupované samostatne. Páskovacia hlava položí prekrývajúcu sa pásku okolo vodiča v nastavenom pomere prekrytia, zatiaľ čo sa kábel nepretržite pohybuje, a navíjací stroj po prúde musí akceptovať presne rovnakú rýchlosť linky bez zavedenia vlastnej zmeny napätia, ktorá by uvoľnila obal pásky.
Podrobnosti o integrácii linky, ktoré sa oplatí pred nákupom potvrdiť u dodávateľa:
- Potvrďte, že automatický stroj na páskovanie káblov a stroj na navíjanie káblov zdieľajú spoločný referenčný signál rýchlosti linky, zvyčajne prostredníctvom impulzu kódovača zdieľaného medzi oboma jednotkami.
- Skontrolujte rozsah pomeru prekrytia na páskovacej hlave, väčšina modelov pokrýva 10 až 70 percent prekrytia a to musí zodpovedať vášmu štandardu konštrukcie káblov.
- Overte si, že navíjacia strana môže bežať v režime kužeľového napätia, takže pridaný priemer vrstvy pásky nespôsobuje uvoľnenie napätia ovíjania v časti cievky.
- Opýtajte sa, či sa počet cievok pásky na páskovacej hlave zhoduje s vaším dizajnom štítu alebo panciera, s jednou hlavou, s dvojitou hlavou a planetárnymi páskovacími hlavami, ktoré sa všetky balia inak.
- Uistite sa, že oba stroje je možné zastaviť a reštartovať z jedného zdieľaného riadiaceho bodu, pretože samostatné obvody zastavenia na každom stroji spomaľujú obnovu chýb počas výrobného cyklu.
Závody, ktoré používajú páskovanie a navíjanie káblov ako samostatné nesynchronizované stroje, hlásia oveľa viac sťažností na pokrčenie a uvoľnenie omotávania ako závody, ktoré ich prevádzkujú na spoločnej linke, čo je hlavný dôvod, prečo kupujúci čoraz častejšie požadujú oba stroje od toho istého výrobcu, takže riadiace systémy sú skôr zosúladené ako integrované na mieste.
Okrem mechanickej synchronizácie teraz niektoré závody špecifikujú zdieľaný dátový protokol medzi fázami páskovania a navíjania, zaznamenávajú napätie pásky, pomer prekrývania a napätie navíjania voči rovnakej časovej pečiatke pre každý vyrobený meter. Tento druh záznamu spoločnej sledovateľnosti sa stal bežným pri kábloch určených pre regulované trhy, ako je automobilová alebo letecká elektroinštalácia, kde si nárok na kvalitu po rokoch môže vyžadovať dôkaz o presných procesných podmienkach použitých na výrobu špecifickej cievky.
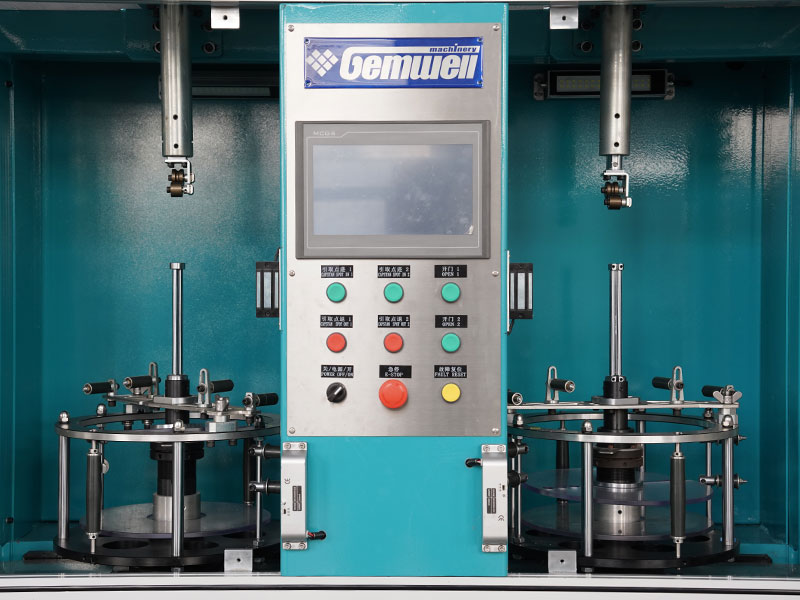
Odvetvia, ktoré sa spoliehajú na zariadenia na navíjanie káblov
Kľúčové slovo pokrýva širokú kategóriu zariadení, ale dopyt sa zhlukuje v niekoľkých odvetviach, kde sú drôty a káble buď hotovým výrobkom, alebo kritickým čiastkovým komponentom.
- Výroba drôtov a napájacích káblov, kde je navíjanie veľkých objemov z voľne ložených sudov na cievky maloobchodnej dĺžky každodennou činnosťou.
- Výroba telekomunikačných káblov a káblov z optických vlákien, kde presnosť traverzu chráni jemné jadrá pred poškodením rozdrvením počas navíjania.
- Dodávatelia automobilových káblových zväzkov, ktorí vedú vodiče menšieho priemeru veľmi vysokou rýchlosťou s častými zmenami veľkosti.
- Výrobcovia zváracích káblov a káblov s gumovou izoláciou, kde sú pružné zmesi plášťov náchylnejšie na deformáciu pri nerovnomernom ťahu.
- Výroba káblov z obnoviteľných zdrojov, najmä solárnych káblov a káblov pre veterné pole na mori, kde dominujú veľké cievky pre veľké zaťaženie.
- Dodávatelia ťažobných a námorných káblov, kde sa cievky často doručujú do zahraničia a spoľahlivosť v mieste určenia je dôležitá rovnako ako kvalita navíjania v továrni.
- Výrobcovia železničných a tranzitných signálnych káblov, u ktorých sa konzistentná dĺžka cievky a čistota vyplácajú, priamo ovplyvňujú plány inštalácie pozdĺž železničného koridoru.
Ako sa líšia preferencie veľkosti cievky podľa odvetvia
Výrobcovia stavebných káblov majú tendenciu štandardizovať úzky rozsah maloobchodných veľkostí cievok, pretože ich zákazníkmi sú elektrikári a distribútori, ktorí očakávajú známe balenie, zatiaľ čo výrobcovia veterných a podmorských káblov na mori pracujú s vlastnými rozmermi cievok vytvorenými podľa konkrétneho plánu inštalácie plavidla alebo turbíny. Tento rozdiel je dôležitý pri špecifikácii stroja na navíjanie káblov, pretože závod slúžiaci viacerým odvetviam často potrebuje širší rozsah nastaviteľných priemerov ako závod obsluhujúci len jeden segment trhu.
Požiadavky na inštaláciu a vybavenie
Pred príchodom stroja na navíjanie káblov musia závody potvrdiť, že prijímacie poschodie ho dokáže uniesť, a to ako konštrukčne, tak aj z hľadiska inžinierskych sietí. Ťažké stroje určené pre cievky nad 5000 kg často vyžadujú železobetónovú podložku namiesto štandardnej podlahovej dosky skladu a výkres základu by mal pochádzať od dodávateľa zariadenia a nemal by byť odhadovaný na mieste.
- Napájanie, väčšina stredne ťažkých a ťažkých strojov beží na trojfázovom napájaní, pred objednaním overte, či napätie a frekvencia zodpovedajú miestnym sieťovým štandardom.
- Prívod stlačeného vzduchu potrebný na strojoch s pneumatickým upínaním alebo brzdovým asistentom, ktorý si zvyčajne vyžaduje čisté vedenie suchého vzduchu pri špecifikovanom rozsahu tlaku.
- Svetlá výška, vertikálne navíjacie stroje a veľké horizontálne jednotky potrebujú dostatok priestoru na nakladanie najväčšej cievky, na ktorej bude linka fungovať, žeriavom.
- Šírka uličky, dostatočný priestor pre vysokozdvižný vozík alebo prístup žeriavom na oboch stranách stroja urýchľuje prestavovanie a znižuje možnosť poškodenia kolíziou pri nakladaní.
- Okolité podmienky, prašné prostredie alebo prostredie s vysokou vlhkosťou môžu vyžadovať uzavreté ovládacie skrine a dodatočné chladenie elektroniky pohonu.
Uvedenie do prevádzky zvyčajne zahŕňa kontrolu mechanického vyrovnania, kontrolu elektrickej bezpečnosti, kalibráciu napätia oproti certifikovanej referenčnej hmotnosti a skúšobnú konštrukciu cievky, ktorá sa meria a kontroluje pred odovzdaním linky do výroby. Preskočenie ktoréhokoľvek z týchto krokov, aby ste ušetrili čas v deň inštalácie, je jedným z najbežnejších dôvodov, prečo novoinštalovaný stroj na navíjanie káblov nedosahuje v prvých týždňoch prevádzky svoje menovité špecifikácie.
Bezpečnostné aspekty a školenia operátorov
Stroj na navíjanie káblov kombinuje rotujúcu hmotu, uloženú napínaciu energiu a body zovretia na priečnom vedení, vďaka čomu je školenie operátora rovnako dôležité ako samotná špecifikácia stroja. Väčšina nehôd na pracovisku, ktoré súvisia s navíjacím zariadením, sa stáva skôr počas nakladania a vykladania cievky než počas ustáleného chodu, pretože vtedy sú ruky najbližšie k pohyblivým častiam a manipuluje sa s najťažšími bremenami.
| Bezpečnostná kontrola | Nebezpečenstvo vyriešené |
|---|---|
| Prepojená ochrana proti pohybu | Zabraňuje prístupu rúk k pohyblivému vozíku počas prevádzky |
| Lanko alebo tlačidlo núdzového zastavenia | Poskytuje operátorom okamžitý spôsob, ako zastaviť stroj pozdĺž jeho dĺžky |
| Bezpečná logika bŕzd | Zastaví nekontrolované odvíjanie cievky, ak dôjde k výpadku prúdu uprostred cyklu |
| Zaisťovací kolík tŕňa cievky | Zabraňuje posunutiu cievky na vretene počas nakladania |
| Svetelná clona v nakladacej zóne | Zastaví rotáciu vretena, ak osoba neočakávane vstúpi do nakladacej plochy |
Školenie by malo pokrývať viac než len miesta tlačidiel na ovládacom paneli. Operátori majú úžitok z toho, že pochopia, prečo dochádza k napínaniu kužeľa, čo vlastne znamená alarm poruchy napätia a ako rozpoznať skoré príznaky opotrebovania ložísk alebo nesúosovosti traverzy skôr, ako sa stanú bezpečnostnými problémami. Závody, ktoré spárujú nové zariadenia so štruktúrovaným programom školenia operátorov, dôsledne hlásia v prvom roku menej prípadov takmer neúspechu v porovnaní so závodmi, ktoré sa spoliehajú len na neformálne učenie sa pri práci.
Postupy údržby, ktoré predlžujú životnosť zariadenia na navíjanie káblov
Stroj na navíjanie káblov, ktorý je servisovaný podľa pevného plánu, bežne beží viac ako desaťročie v nepretržitom priemyselnom používaní, zatiaľ čo zanedbaná jednotka vykazuje počas prvých dvoch alebo troch rokov posun napätia a chvenie. Nižšie uvedený kalendár údržby odzrkadľuje bežnú prax hlásenú tímom údržby závodu.
| Úloha | Interval | Prečo na tom záleží |
|---|---|---|
| Mazanie traverzovej koľajnice | Týždenne | Zabraňuje suchému treniu, ktoré spôsobuje nerovnomerné rozmiestnenie obalu |
| Kontrola brzdy alebo spojky | Mesačne | Opotrebované výstelky spôsobujú pomalý posun napätia, ktorý je ťažké si všimnúť každý deň |
| Kontrola kalibrácie snímača zaťaženia | Štvrťročne | Udržuje odčítanie napätia presné voči známej referenčnej hmotnosti |
| Servis ložísk vretena | Ročne | Opotrebenie ložísk je hlavnou príčinou neplánovaných prestojov na starších strojoch |
| Kontrola riadiacej skrine | Štvrťročne | Nahromadenie prachu a uvoľnené svorky sú častou príčinou občasných porúch |
| Kontrola vôle traverzovej guľôčkovej skrutky | Ročne | Nadmerná vôľa sa najprv prejaví ako nekonzistentné rozstupy ovíjania na okrajoch cievky |
Vedenie jednoduchého denníka údržby na každom stroji, dokonca aj so základným tabuľkovým dátumom, úlohou a technikom, značne uľahčuje rozpoznanie vyvíjajúceho sa vzoru, ako je brzda, ktorá si vyžaduje nastavenie častejšie, ako si vyžaduje interval, čo zvyčajne signalizuje blížiaci sa koniec životnosti dielu a nie jednorazovú poruchu.
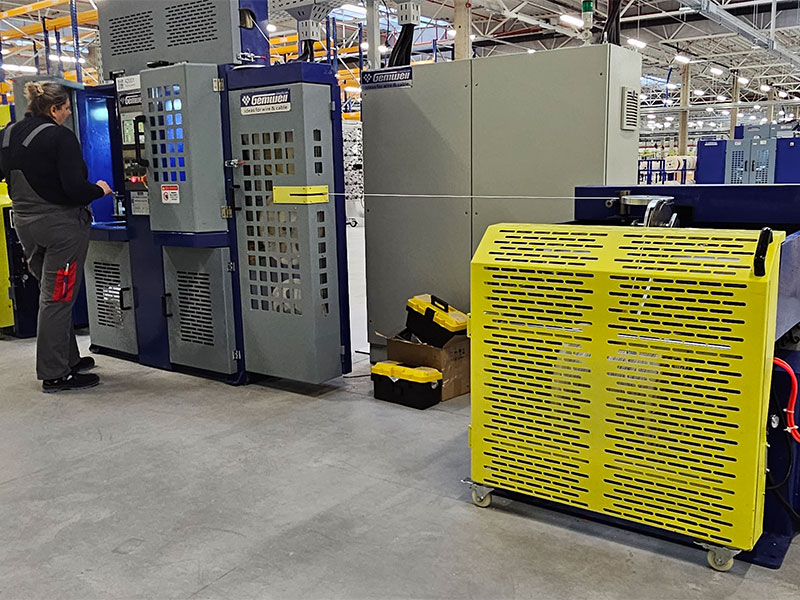
Bežné problémy a praktické riešenia
Väčšina sťažností vysledovaných k stroju na navíjanie káblov patrí do krátkeho zoznamu opakujúcich sa problémov a oprava je zvyčajne jednoduchšia, ako operátori očakávajú.
Nerovnomerné balenie alebo teleskopická cievka: Takmer vždy ide skôr o problém s časovaním pojazdu než o problém s napätím, pred úpravou nastavení brzdy najskôr skontrolujte elektronický prevodový pomer medzi snímačom vretena a motorom pojazdu.
Drôt na vnútorných obaloch: Poukazuje na spustenie režimu konštantného napätia na úlohe, ktorá vyžaduje kužeľové napätie, opravou je skôr zmena nastavenia než mechanická oprava na väčšine strojov riadených servomotorom.
Náhle skoky napätia pri zmenách rýchlosti: Zvyčajne ide o problém ladenia PID v slučke regulácie napätia, väčšina ovládacích panelov umožňuje nastavenie proporcionálneho a integrálneho zosilnenia bez návštevy technika.
Poškodenie príruby cievky počas vykladania: Skôr ide o problém s manipuláciou s materiálom než o poruchu stroja, skôr než obviňujte zariadenie, skontrolujte, či vidlice vysokozdvižného vozíka alebo závesy žeriavu zodpovedajú rozstupu hriadeľa cievky.
Alarmy opakovaného obťažujúceho napätia: Rýchla kontrola kalibrácie s referenčným závažím, ktorá sa často týka snímača zaťaženia, ktorý sa vychýli z kalibrácie, nie je skutočným problémom s napätím, vyrieši väčšinu prípadov.
Kĺzanie drôtu na vodiacej kladke posuvu: Zvyčajne opotrebovaný alebo glazovaný povrch valca, výmena objímky valca obnoví priľnavosť bez potreby výmeny celej zostavy traverzy.
Stroj je po dlhšej prevádzke horúci: Skontrolujte, či chladiace ventilátory na skrini pohonu nie sú blokované a či sa teplota okolia v okolí stroja počas letných mesiacov neprevyšuje nad menovitý prevádzkový rozsah.
Úvahy o nákladoch a návratnosti investícií
Kúpna cena je len jednou časťou z celkovej ceny stroja na navíjanie káblov. Kupujúci, ktorí porovnávajú cenové ponuky len na základe ceny nálepky, často podceňujú rozdiel v prevádzkových nákladoch medzi základným mechanickým strojom a plne automatickou jednotkou riadenou servomotorom.
- Zníženie šrotu, prísnejšia kontrola napnutia zvyčajne výrazne znižuje výskyt rozdrvených alebo teleskopických cievok v porovnaní so staršími mechanickými brzdovými systémami a náklady na šrot na vysokohodnotnom vodiči sa rýchlo zvyšujú.
- Úspora práce, automatické rezanie dĺžky a výmena cievky skracujú čas obsluhy potrebný na jednu cievku, čo je najdôležitejšie pri viaczmenných operáciách prebiehajúcich nepretržite.
- Spotreba energie, servopohony vo všeobecnosti spotrebujú menej energie na vyrobený meter ako staršie mechanické brzdové systémy, ktoré rozptyľujú nadmerné napätie ako teplo.
- Dostupnosť náhradných dielov, stroje postavené na bežných priemyselných komponentoch majú zvyčajne nižšie náklady na dlhodobé opravy ako stroje s proprietárnymi dielmi získanými iba od pôvodného výrobcu.
- Náklady na prestoje, stroj s diaľkovou diagnostikou alebo jasným zobrazením chybových kódov sa vráti do výroby rýchlejšie ako stroj, ktorý si vyžaduje návštevu technika pri každej poruche.
Pri zostavovaní odhadu návratnosti investície závody zvyčajne porovnávajú cenový rozdiel medzi dvoma možnosťami vybavenia s očakávanými ročnými úsporami zo zníženého množstva odpadu a zníženého počtu pracovných hodín, potom cenový rozdiel vydelia týmto údajom ročných úspor, aby sa odhadla doba návratnosti v rokoch. Väčšina závodov si stanovuje interný prah, často okolo dvoch až troch rokov, pod ktorým sa možnosť vyššej automatizácie považuje za opodstatnenú bez ohľadu na vyššie počiatočné náklady.
Možnosti prispôsobenia pri objednávke
Štandardné katalógové modely pokrývajú veľkú časť dopytu, ale mnohí kupujúci požadujú úpravy tak, aby vyhovovali existujúcej výrobnej linke alebo špecifickému sortimentu. Bežné požiadavky na prispôsobenie zahŕňajú nastaviteľný rozsah priemeru cievky presahujúci štandardný katalógový limit, dvojité napínacie zóny pre koextrudovaný alebo viacvrstvový kábel, integrované tlačové alebo označovacie hlavy na identifikáciu cievok, vlastný riadiaci softvér, ktorý zodpovedá existujúcemu sieťovému protokolu závodu, a neštandardné konfigurácie napätia alebo frekvencie pre exportné objednávky.
Pri požiadavkách na prispôsobenie pomáha dodávateľovi poskytnúť skutočné vzorky produktov alebo podrobné výkresy, a nie iba čísla priemerov a hmotnosti, pretože tuhosť zmesi plášťa a povrchová úprava ovplyvňujú nastavenie napätia, aj keď dva produkty majú rovnaký menovitý priemer.
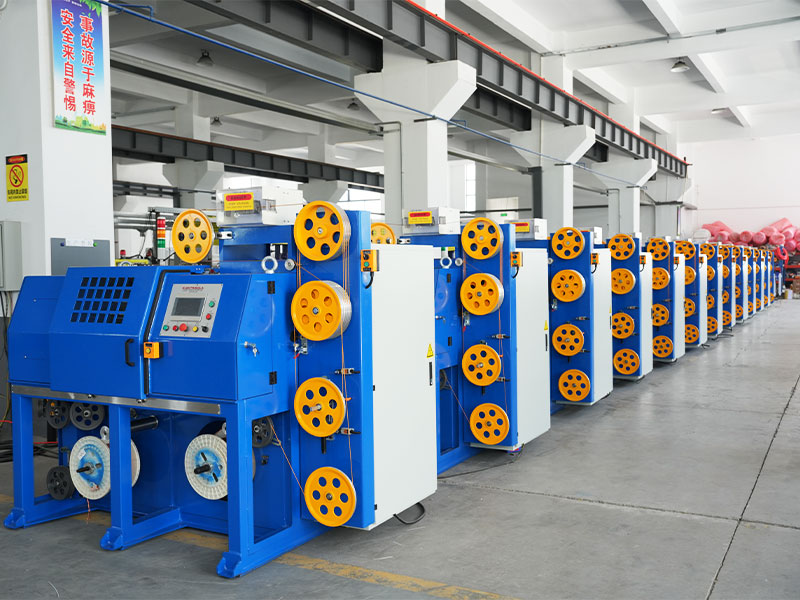
Hodnotenie dodávateľov: Praktický kontrolný zoznam
Dvaja dodávatelia, ktorí uvádzajú rovnakú nominálnu špecifikáciu, môžu poskytnúť veľmi odlišný výkon v reálnom svete, takže proces hodnotenia by mal ísť nad rámec vzájomného porovnávania technických špecifikácií.
- Vyžiadajte si referencie od závodov s podobným sortimentom a podobným objemom výroby a radšej ich kontaktujte, než aby ste sa spoliehali na vlastné prípadové štúdie dodávateľa.
- Ak je to možné, vyžiadajte si pred konečným nákupom vzorku cievky na vašom vlastnom materiáli, pretože skutočná kvalita balenia vášho konkrétneho produktu je najlepším prediktorom budúceho výkonu.
- Potvrďte, čo je zahrnuté v inštalácii a uvedení do prevádzky, niektoré cenové ponuky zahŕňajú nastavenie a kalibráciu na mieste, zatiaľ čo iné to oceňujú ako samostatnú riadkovú položku.
- Objasnite záručné podmienky na elektroniku riadenia napätia oddelene od mechanického rámu, pretože tieto dve kategórie majú často rôzne doby krytia.
- Opýtajte sa na typickú dodaciu dobu pre náhradné diely, najmä pre snímač zaťaženia, brzdovú jednotku a komponenty ovládacieho panela, ktoré budú pravdepodobne potrebovať výmenu počas životnosti stroja.
- Overte si, či dodávateľ vyrába aj automatický stroj na páskovanie káblov, pretože dodávateľ ponúkajúci obe produktové rady dokáže uviesť do prevádzky synchronizovanú linku spoľahlivejšie ako kombinovanie zariadení od dvoch nesúvisiacich výrobcov.
Nové trendy v technológii navíjania káblov
Riadiace systémy na novších strojoch na navíjanie káblov čoraz častejšie zahŕňajú zaznamenávanie údajov ako štandardnú funkciu, a nie drahú možnosť, zaznamenávanie napätia, rýchlosti a dĺžky oproti časovej pečiatke pre každú vyrobenú cievku. Tieto údaje sa vkladajú do systémov kvality závodu a poskytujú tímom údržby včasné varovanie, keď sa odchýlka napätia na konkrétnom stroji začne pohybovať mimo bežného historického rozsahu, pričom sa často zachytí vznikajúci problém s ložiskom alebo brzdou skôr, ako spôsobí zastavenie výroby.
Energetická účinnosť sa tiež stala silnejším nákupným faktorom, pričom viac kupujúcich žiada dodávateľov o namerané hodnoty spotreby energie pri typickom zaťažení, a nie iba o menovitý výkon motora, pretože skutočné náklady na energiu počas životnosti stroja môžu byť zmysluplnou súčasťou celkových nákladov na vlastníctvo na nepretržite prevádzkovaných linkách.
Diaľkové monitorovanie a diagnostika sa stávajú čoraz bežnejšími, čo umožňuje servisnému tímu dodávateľa kontrolovať protokoly porúch a v niektorých prípadoch upravovať určité parametre ovládania na diaľku pred vyslaním technika, čo skracuje čas medzi výskytom poruchy a obnovením výroby.
Často kladené otázky
Akú veľkosť stroja na navíjanie káblov potrebujem na výrobu stavebného drôtu
Prispôsobte stroj vášmu najväčšiemu plánovanému priemeru cievky plus rezerva pre budúci rast produktu, väčšina stavebných káblových liniek používa stredne náročné stroje určené pre cievky medzi 1000 mm a 1800 mm, pretože maloobchodné cievky tento rozsah len zriedka prekračujú.
Dokáže jeden stroj zvládnuť splácanie aj plnenie povinností
Áno, kombinované jednotky existujú pre linky s menším objemom, aj keď špecializované stroje na odmeňovanie a naberanie sú bežnejšie na kontinuálnych výrobných linkách, pretože každá strana môže byť optimalizovaná samostatne pre svoj vlastný profil napätia.
Ako automatický stroj na páskovanie káblov ovplyvňuje nastavenie napätia cievky
Pridaním vrstvy pásky sa zväčšuje vonkajší priemer a mierne sa mení efektívny polomer, proti ktorému pôsobí ovládanie napnutia, takže väčšina operátorov prejde do režimu napínania kužeľa alebo upraví pomer kužeľa, keď sa pridá fáza lepenia.
Čo spôsobuje uvoľnenie cievky po opustení stroja
Zvyčajne nedostatočné napätie počas navíjania alebo zmes plášťa, ktorá sa po navinutí uvoľní, oboje sa rieši miernym zvýšením základného napätia a overením napätia navíjania odporúčaného dodávateľom materiálu pre túto špecifickú zmes.
Stojí regulácia napnutia serva za dodatočné náklady oproti magnetickej práškovej brzde
Pre vysokohodnotný vodič, ako je meď alebo pre kábel z optických vlákien, áno, pretože náklady na šrot z jednej rozdrvenej cievky často prevyšujú cenový rozdiel medzi dvoma napínacími systémami počas prvých niekoľkých mesiacov používania.
Ako dlho vydrží typický stroj na navíjanie káblov pri nepretržitom používaní
Dobre udržiavaný stroj bežne beží dlhšie ako desať rokov v nepretržitej priemyselnej prevádzke, pričom hlavný pohon a rám zvyčajne vydržia niekoľko generácií riadiacej elektroniky, ktorá sa priebežne aktualizuje.
Potrebujem na optický kábel iný stroj ako na medený kábel
Nie je to nevyhnutne iný stroj, ale kábel z optických vlákien vo všeobecnosti potrebuje väčšiu presnosť posuvu a nižšie nastavenie maximálneho napätia ako medený kábel, takže riadiaci systém potrebuje skôr širší rozsah nastavenia než úplne samostatný stroj.
Aký je rozdiel medzi nastavením kužeľového napätia a nastavením konštantného napätia
Konštantné napätie udržuje rovnaký ťah v celej zostave cievky, zatiaľ čo kužeľové napätie postupne znižuje ťah s rastúcim priemerom cievky, čím chráni vnútorné obaly pred rozdrvením pod váhou vonkajších vrstiev.
Je možné starší mechanický stroj na navíjanie káblov dodatočne vybaviť reguláciou napätia serva
V mnohých prípadoch áno, dodatočná montáž súpravy na reguláciu napätia serva na existujúci rám je bežnou praxou a môže predĺžiť životnosť mechanicky zdravého staršieho stroja bez nákladov na úplnú výmenu.
Ako často by sa mala kontrolovať kalibrácia napätia
Štvrťročné kalibračné kontroly oproti certifikovanej referenčnej hmotnosti sú bežnou praxou, aj keď závody používajúce vodiče vysokej hodnoty alebo optické káble s tesnou toleranciou niekedy kontrolujú mesačne vzhľadom na vyššie náklady na zlyhanie kvality súvisiace s napätím.
 Súvisiace Produkty