E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


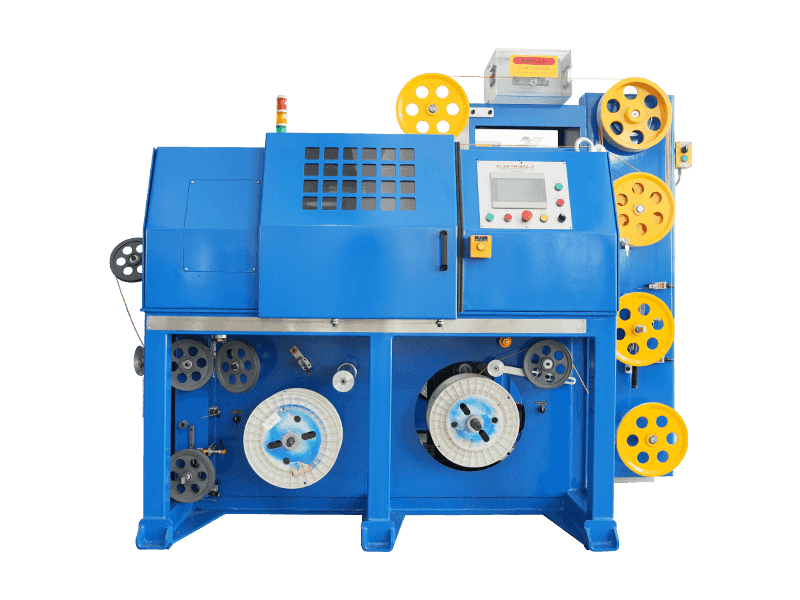
Čo v skutočnosti robí jednozávitovkový extrúzny stroj
A jednozávitovkový extrúzny stroj taví, mieša a pretláča plastovú alebo gumovú zmes cez tvarovanú matricu, aby vytvoril súvislý profil, plech, rúrku alebo kryt kábla. Spolieha sa na jednu rotujúcu skrutku umiestnenú vo vyhrievanom valci, ktorá vytvára tlak a strih potrebný na plastifikáciu suroviny a jej dodávanie stabilnou, kontrolovateľnou rýchlosťou. V drôtovom a káblovom priemysle je rovnaký jadrový mechanizmus srdcom každého stroj na vytláčanie káblov používa sa na izolácie, opláštenie a opláštenie liniek. Krátka odpoveď pre každého, kto porovnáva vytláčacie zariadenie: konštrukcie s jednou skrutkou zostávajú dominantnou voľbou pre výrobu káblov, pretože kombinujú mechanickú jednoduchosť, nižšie náklady na údržbu a konzistentný výstup taveniny pre bežné zlúčeniny, ako sú PVC, PE, XLPE a materiály bez obsahu halogénov s nízkym obsahom dymu.
Táto príručka nižšie uvádza, ako stroj funguje, na ktorých komponentoch záleží najviac, ako sa porovnáva s alternatívami s dvojitou skrutkou a čo by si kupujúci mali skontrolovať pred zakúpením linky na výrobu káblov.
Ako funguje proces vytláčania vo vnútri suda
Vo vnútri a jednozávitovkový extrúzny stroj surovina vstupuje cez násypku a klesá do podávacej zóny suda. Odtiaľ skrutka nesie materiál cez tri funkčné zóny, z ktorých každá vykonáva odlišnú prácu predtým, ako tavenina dosiahne matricu.
- Zóna podávania: pevné pelety alebo prášok sú dopravované dopredu, pričom sa začínajú zahrievať od ohrievačov sudov a trenia.
- Kompresná zóna: hĺbka kanála závitovky sa zmenšuje, materiál sa zhutňuje, vytláča sa zachytený vzduch a začína sa proces tavenia prostredníctvom šmykového tepla a vedenia.
- Zóna dávkovania: tavenina sa homogenizuje na jednotnú teplotu a viskozitu, potom sa tlačí pri konštantnom tlaku smerom k sitovému bloku a hlave lisu.
Geometria skrutky, najmä jej pomer dĺžky k priemeru (bežne písaný ako pomer L/D), určuje, koľko času materiál strávi strihaním a zahrievaním. Väčšina káblových izolácií a plášťov používa pomer L/D medzi 20:1 a 26:1, ktorý vyvažuje rýchlosť výstupu s primeranou kvalitou taveniny pre aplikácie s nepretržitým pokrytím káblov.
Hlavné komponenty, ktoré určujú kvalitu výstupu
Každý stroj na vytláčanie káblov postavený na dizajne jednej skrutky zdieľa spoločnú sadu dielov, ale presnosť každého dielu priamo ovplyvňuje konzistenciu hrúbky steny, povrchovú úpravu a rýchlosť linky.
| Komponent | Primárna funkcia | Vplyv na kvalitu kábla |
|---|---|---|
| Skrutka a hlaveň | Taví a prepravuje zmes pod tlakom | Určuje rovnomernosť taveniny a stabilitu prietoku |
| Menič obrazovky | Filtruje kontaminanty z prúdu taveniny | Znižuje povrchové defekty a blokovanie matrice |
| Krížová hlava zomrie | Tvaruje roztavený materiál okolo vodiča | Riadi sústrednosť a hrúbku steny |
| Chladiaci žľab | Tuhne vytlačená vrstva po matrici | Ovplyvňuje rozmerovú stálosť a zmršťovanie |
| Vytiahnite a naberte | Synchronizovanou rýchlosťou ťahá kábel a navíja ho | Určuje konzistenciu rýchlosti linky a napnutie cievky |
Jednoduchá skrutka vs dvojitá skrutka: ktorá sa hodí na výrobu káblov
Kupujúci, ktorí hodnotia novú linku, sa často pýtajú, či dvojzávitovková konfigurácia ponúka skutočné výhody oproti štandardnému jednozávitovkovému vytláčaciemu stroju na prácu s káblami. Úprimné porovnanie do značnej miery závisí od spracovávanej zlúčeniny.
| Faktor | Jedna skrutka | Dvojitá skrutka |
|---|---|---|
| Najvhodnejšie zlúčeniny | PVC, PE, XLPE, štandardné termoplasty | Vysoko plnené zlúčeniny, formulácie citlivé na teplo |
| Kapitálové náklady | Nižšia | Vyššie |
| Zložitosť údržby | Jednoduché, menej opotrebiteľných dielov | Zložitejší servis prevodovky a skrutiek |
| Typické použitie v káblových zariadeniach | Izolačné a plášťové línie | Zmiešavacie linky pred peletizáciou |
Pre väčšinu výrobcov káblov, ktorí používajú štandardné izolačné alebo plášťové zmesi, je to dobre špecifikované jednozávitovkový extrúzny stroj poskytuje požadovanú výstupnú stabilitu bez dodatočných nákladov a zložitosti systému dvoch skrutiek.
Kde sa stroje na vytláčanie káblov používajú v celom odvetví
A stroj na vytláčanie káblov postavená na technológii jednej skrutky podporuje niekoľko rôznych výrobných liniek v rámci typickej továrne na drôty a káble:
- Primárna extrúzia izolácie pre stavebné drôty, automobilové káble a ovládacie káble
- Vonkajšie opláštenie a opláštenie pre napájací kábel a komunikačný kábel
- Extrúzia výplne a podstielky pre viacžilové káblové zostavy
- Poťahovacie linky pre voľné rúrky a vyrovnávacie vrstvy optických vlákien
- Extrudzia izolácie z penovej kože pre dátový a koaxiálny kábel
Každá aplikácia vyžaduje mierne odlišný dizajn skrutky, geometriu lisovnice a dĺžku chladenia, a preto sa linky na vytláčanie káblov zriedka predávajú ako jedna pevná konfigurácia. Výrobcovia zvyčajne požadujú prispôsobené matrice s krížovou hlavou a nastaviteľné rýchlosti linky na prepínanie medzi veľkosťami vodičov bez výmeny celého extrudéra.
Parametre konštrukcie skrutiek, ktoré ovplyvňujú výkon vytláčania
Kompresný pomer
Kompresný pomer porovnáva hĺbku kanála v zóne podávania s hĺbkou kanála v zóne dávkovania. Pomery medzi 2,5:1 a 3,5:1 sú bežné pre PVC a PE káblové zmesi, ktoré poskytujú dostatočné zhutnenie na odstránenie vzduchových bublín bez prehriatia materiálu nadmerným šmykom.
Rýchlosť skrutiek a výstupné vyváženie
Rýchlejší chod skrutky nie vždy zvyšuje využiteľný výkon. Po prekročení určitej rýchlosti teplota taveniny stúpa rýchlejšie, než dokáže chladiaca kapacita na výstupe zvládnuť, čo vedie k ochabnutiu hrúbky steny na mäkkých izolačných vrstvách. Operátori linky zvyčajne ladia otáčky závitovky podľa rýchlosti vyťahovania, než aby tlačili extrudér na jeho mechanické maximum.
Zóny ohrevu sudov
Moderné sudy sú rozdelené do troch až piatich nezávisle riadených vykurovacích zón. Presné ovládanie zóny udržuje teplotný profil pozvoľný, čo je najdôležitejšie pre zlúčeniny citlivé na teplo, ako je PVC spomaľujúce horenie používané v stavebnom drôte.
Materiálové úvahy pre káblové zmesi
Nie každá zmes sa chová rovnako vo vnútri jedinej skrutkovice. Pochopenie zmršťovania, indexu toku taveniny a citlivosti na vlhkosť pomáha operátorom vyhnúť sa bežným chybám.
| Zlúčenina | Typické použitie | Poznámka k spracovaniu |
|---|---|---|
| PVC | Izolácia a opláštenie stavebných drôtov | Citlivý na prehriatie, vyžaduje mierny strih |
| LDPE a HDPE | Opláštenie komunikačného kábla | Nízka absorpcia vlhkosti, ľahké prúdenie |
| XLPE | Izolácia napájacieho kábla stredného a vysokého napätia | Vyžaduje vytvrdnutie po extrúzii, prísnu kontrolu teploty |
| Zmes bez obsahu halogénov s nízkou dymivosťou | Opláštenie železničných, námorných a stavebných káblov | Vysoko plnené, abrazívne na skrutkové a sudové povrchy |
Ako vybrať správny stroj pre linku na výrobu káblov
Výber medzi veľkosťami a konfiguráciami stroja by mal začať skôr rozsahom priemeru drôtu a očakávaným výstupným objemom než samotnou cenou. Niekoľko praktických kontrolných bodov pomáha zúžiť rozhodnutie:
- Prispôsobte priemer skrutky hrúbke steny a rozsahu veľkostí vodičov plánovaných na niekoľko nasledujúcich rokov, nielen podľa aktuálnych objednávok
- Uistite sa, že závitorezná hlava akceptuje nástroj na rýchlu výmenu na prepínanie medzi izoláciou a opláštením
- Skontrolujte, či dĺžka chladiaceho žľabu zodpovedá zamýšľanej rýchlosti linky pre cieľovú zmes
- Overte si, že veľkosť motora a pohonu ponecháva priestor pre zlúčeniny s vyšším výkonom pridané neskôr
- Požiadajte o umiestnenie snímača tlaku taveniny a teploty, pretože tieto hodnoty sú prvými varovnými príznakmi opotrebovania skrutky
Kupujúci, ktorí preskočia krok určovania veľkosti, často skončia s nadmernou veľkosťou jednozávitovkový extrúzny stroj pri nízkom výkone, čo zvyšuje náklady na energiu na meter vyrobeného kábla bez akéhokoľvek zisku na kvalite.
Postupy údržby, ktoré predlžujú životnosť
Opotrebenie skrutiek a hlavne je jedným z najväčších faktorov neplánovaných prestojov na linkách na vytláčanie káblov. Dôsledná rutina údržby udržuje výstup stabilný a zabraňuje nákladnej núdzovej výmene skrutiek.
- Skontrolujte súpravu sita a vymeňte filtre podľa pevne stanoveného plánu, namiesto toho, aby ste čakali na tlakové skoky
- Pravidelne merajte priemer vývrtu hlavne, aby ste sledovali opotrebovanie oproti pôvodnej tolerancii
- Udržujte povrch matrice a krížovej hlavy bez nahromadenia uhlíka, čo je bežná príčina povrchových šmúh na izolácii káblov
- Namažte prevodovku a zostavy axiálnych ložísk podľa plánu výrobcu, pretože tieto diely nesú plné axiálne zaťaženie tlaku taveniny
- Zaznamenajte trendy teploty a tlaku taveniny v priebehu času, aby ste zachytili postupné opotrebovanie skrutiek skôr, ako to ovplyvní toleranciu hrúbky steny
Súčasné trendy zariadenia na vytláčanie káblov na tvarovanie
Energetická účinnosť sa stala hlavným nákupným faktorom pre nové extrúzne linky. Hlavné motory poháňané servomotorom a vyhrievanie valcov s premenlivou frekvenciou sú u nových stále štandardom stroj na vytláčanie káblov objednávky, pretože znižujú spotrebu energie pri nečinnosti počas spúšťania a výmeny materiálu. Konštrukcie s drážkovaným podávacím sudom sú tiež čoraz bežnejšie na linkách s vyšším výkonom, pretože drážkovaná sekcia zlepšuje stabilitu dopravy a umožňuje vyšší výkon pri nižších rýchlostiach závitovky v porovnaní s sekciami podávania s hladkým otvorom.
Ďalší posun je smerom k integrovaným riadiacim systémom linky, ktoré synchronizujú rýchlosť závitovky extrudéra, rýchlosť vyťahovania a spätnú väzbu od testera iskier v jedinom ovládacom paneli, čím sa znižuje možnosť chyby operátora spôsobujúcej nekonzistentnú hrúbku steny v rámci výrobného cyklu.
Často kladené otázky
Aká veľkosť jednozávitovkového vytláčacieho stroja je potrebná na vybudovanie izolácie drôtov?
Väčšina liniek izolácie vodičov v budovách používa priemery skrutiek medzi 45 mm a 65 mm, v závislosti od rozsahu cieľových veľkostí vodičov a požadovanej výstupnej rýchlosti.
Dokáže jeden stroj na vytláčanie káblov zvládnuť izolačné aj opláštovacie práce?
Áno, za predpokladu, že závitorezná hlava je navrhnutá na rýchlu výmenu nástrojov a geometria skrutiek vyhovuje obom typom spracovávaných zmesí, ako je PVC na izoláciu aj opláštenie.
Ako často treba vymieňať skrutku a valec?
Načasovanie výmeny závisí skôr od abrazivity zmesi a prevádzkových hodín než od pevného kalendára. Vysoko plnené zmesi s nízkym obsahom dymu opotrebúvajú komponenty rýchlejšie ako štandardné PVC alebo PE.
Čo spôsobuje nerovnomernú hrúbku steny na extrudovanej izolácii káblov?
Medzi bežné príčiny patrí mimostredová krížová hlava, nekonzistentná teplota taveniny spôsobená nerovnomerným ohrevom valca alebo opotrebované závitovky znižujúce stabilitu tlaku v matrici.
Je jednozávitovkový extrúzny stroj vhodný na extrúziu penovej izolácie?
Áno, so skrutkou určenou na vstrekovanie plynu alebo chemických penotvorných činidiel a chladiacou zónou valca umiestnenou tak, aby kontrolovala štruktúru buniek predtým, ako materiál dosiahne matricu.
 Súvisiace Produkty