E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ako sa vyrába kábel z optických vlákien: Krátka odpoveď
Kábel z optických vlákien sa vyrába natiahnutím ultračistého kremičitého skla do tenkých prameňov nazývaných optické vlákna, ich potiahnutím ochrannými polymérnymi vrstvami, ich zviazaním do zostavy jadra a nakoniec vytlačením vonkajšieho plášťa okolo celej konštrukcie pomocou extrudéra drôtov a káblov. Výsledkom je kábel schopný prenášať dáta rýchlosťou svetla na vzdialenosti desiatok kilometrov prakticky bez straty signálu.
Celý výrobný proces zahŕňa niekoľko vysoko kontrolovaných etáp – od chemického nanášania pár predliskov oxidu kremičitého cez veže na ťahanie vlákien pracujúce pri teplote vyššej ako 2 000 °C až po opláštovacie linky, kde extrudér drôtov a káblov nanáša polymérové povlaky pri rýchlostiach presahujúcich 1 000 metrov za minútu . Každá fáza vyžaduje presné vybavenie, prísne tolerancie a prísnu kontrolu kvality.
Suroviny: Z čoho je optický kábel v skutočnosti vyrobený
Optické vlákno v srdci každého kábla začína chloridom kremičitým (SiCl4) alebo oxidom kremičitým (SiO₂) mimoriadnej čistoty – zvyčajne 99,9999 % alebo vyššej. Dokonca aj jediná kovová nečistota na úrovni dielov na miliardu môže rozptýliť svetlo a znížiť kvalitu prenosu. Spolu s oxidom kremičitým sa do jadra pridávajú dopanty, ako je oxid germániitý (GeO₂), aby sa jeho index lomu mierne zvýšil nad index lomu plášťa, čím sa vytvára úplný vnútorný odraz, ktorý udržuje svetlo zachytené vo vnútri vlákna.
Okrem skla obsahuje hotový kábel niekoľko ďalších kategórií materiálov:
- Primárny náter: Mäkký akrylát vytvrditeľný UV žiarením aplikovaný priamo na sklo, aby tlmil mikroohyby a chránil povrch pred vlhkosťou.
- Sekundárny náter: Tvrdšia akrylátová vrstva, ktorá dodáva vláknu mechanickú pevnosť a odolnosť proti oderu.
- Trubice s tlmivým roztokom alebo tesný tlmivý roztok: Konštrukcie s voľnými trubicami používajú trubice PBT (polybutyléntereftalát) plnené gélom; dizajny s tesným tlmením používajú nylon alebo PVDF extrudovaný priamo cez vlákno.
- Silní členovia: Aramidová priadza (Kevlar), sklom vystužené plastové (GRP) tyče alebo oceľový drôt v závislosti od typu kábla a aplikácie.
- Vonkajšia bunda: Nízkodymový nulový halogénový (LSZH) polyetylén, PVC alebo polyuretán, nanášaný drôtovým a káblovým extrudérom a vybraný na základe prostredia inštalácie.
Špecifická kombinácia týchto materiálov určuje, či je konečným produktom vnútorný prepojovací kábel, vonkajší kábel s priamym zakopaním, pancierový podmorský kábel alebo stúpací kábel spomaľujúci horenie.
Prvá fáza: Výroba skleneného predlisku
Všetko sa začína predliskom – pevnou sklenenou tyčinkou, zvyčajne s dĺžkou 1 – 1,5 metra a priemerom 50 – 150 mm, ktorej prierezový profil je presnou zväčšenou kópiou hotového vlákna. Pomer medzi priemerom jadra a priemerom plášťa v predlisku je počas ťahania verne zachovaný, takže každé rozmerové rozhodnutie urobené v tejto fáze sa šíri až do konečného produktu.
Modifikovaná chemická depozícia z pár (MCVD)
V procese MCVD je rotačná trubica z oxidu kremičitého namontovaná v sústruhu na spracovanie skla. Plynné prekurzory - SiCl4, GeCl4, POCl3 a kyslík - sa privádzajú na jeden koniec, zatiaľ čo vodíkovo-kyslíkový horák prechádza von. Plyny reagujú pri teplote okolo 1 600 °C a ukladajú častice sadzí na vnútornú stenu trubice. Každý prechod horáka nanáša jednu vrstvu skla s mierne odlišným zložením, čím sa vytvára jadro s odstupňovaným indexom vrstva po vrstve. Po stovkách prechodov sa rúrka pri vysokej teplote zloží do pevnej predliskovej tyče.
Vonkajšie nanášanie pár (OVD) a axiálne nanášanie pár (VAD)
OVD a VAD sú dominantné metódy používané veľkými výrobcami ako Corning a Fujikura. V OVD rotujúci tŕň prechádza cez horák na hydrolýzu plameňa; SiCl4 a GeCl4 reagujú s vodíkom a kyslíkom za vzniku sadzí oxidu kremičitého na vonkajšej strane jadra. Po nanesení sa tŕň odstráni a porézny predlisk zo sadzí sa speká v peci s chlórovou atmosférou, aby sa vytlačili OH⁻ ióny (ktoré spôsobujú zoslabenie píku vody), potom sa spevní do skleneného predlisku bez bublín. VAD ukladá sadze axiálne na koniec otočnej tyče osiva, čím predlisok nepretržite rastie – formát, ktorý vyhovuje veľkoobjemovej výrobe, pretože produkuje veľmi dlhé predlisky bez prerušenia. Jediný veľký predlisok OVD alebo VAD môže poskytnúť viac ako 3 000 km hotového vlákna.
Druhá fáza: Kreslenie vlákna na rysovacej veži
Veža na ťahanie vlákien je jedným z najvýraznejších zariadení v akomkoľvek závode na výrobu optických vlákien. Zvyčajne stojí 10 až 20 metrov a podáva predlisok vertikálne do grafitovej odporovej pece alebo zirkóniovej indukčnej pece, kde sa hrot zahreje na približne 2 000 až 2 200 °C . Pri tejto teplote sklo mäkne a tenký prameň – nazývaný „krk dole“ – padá vplyvom gravitácie a je zachytený navijakom na spodnej časti veže.
Kotúč riadi rýchlosť ťahania, ktorá je primárnou premennou používanou na reguláciu priemeru vlákna. Moderné ťažné veže pracujú pri rýchlostiach 1 500 – 2 500 metrov za minútu a laserový mikrometer umiestnený priamo pod pecou nepretržite meria priemer vlákna – zvyčajne ho udržiava v rozmedzí ±0,1 µm od cieľového priemeru plášťa 125 µm. Ak sa priemer posunie, riadiaci systém upraví rýchlosť ťahania v reálnom čase v priebehu milisekúnd.
Aplikácia Inline Coating
Bezprostredne po bode merania priemeru holé sklenené vlákno prechádza cez duálnu poťahovaciu matricu, kde sa súčasne nanáša tekutý UV-vytvrditeľný akrylát v dvoch koncentrických vrstvách – mäkký primárny náter s vonkajším priemerom približne 190 – 200 µm a tvrdší sekundárny povlak, čím sa celková hrúbka dosahuje približne 245 – 250 µm. Potiahnuté vlákno potom prechádza cez UV lampy, ktoré vytvrdia obe vrstvy v priebehu zlomkov sekundy. Tento inline krok poťahovania je kritický: holé kremičité sklo má veľmi vysokú pevnosť v ťahu (až 700 kpsi), ale je mimoriadne citlivé na poškodenie povrchu atmosférickou vlhkosťou a manipuláciou. Polymérový povlak chráni tento povrch od okamihu, keď sklo stuhne.
Potiahnuté vlákno sa navíja na cievky, ktoré udržia 25 km až viac ako 100 km vlákna, v závislosti od veľkosti cievky a typu vlákna. Každá cievka je potom podrobená skúšobnej skúške, pri ktorej sa vlákno ťahá cez systém navijaka, ktorý aplikuje riadené ťahové zaťaženie – zvyčajne 100 kpsi – aby sa overilo, že po celej dĺžke neexistujú žiadne slabé miesta.
Tretia fáza: Farbenie, ukladanie do vyrovnávacej pamäte a splietanie vlákien
Po skúšobnom testovaní sú jednotlivé vlákna farebne odlíšené pomocou linky na farbenie UV atramentom, ktorá nanáša tenkú vrstvu pigmentovaného UV vytvrdzovaného atramentu na povrch sekundárneho náteru. Štandardná farebná sekvencia sa riadi TIA-598 (alebo medzinárodne IEC 60304): modrá, oranžová, zelená, hnedá, bridlicová, biela, červená, čierna, žltá, fialová, ružová, vodná – opakuje sa pre každú skupinu 12 vlákien vo vysokom kábli. Toto farebné označenie je jediný spôsob, ako identifikovať jednotlivé vlákna v kábloch obsahujúcich 96, 144, 288 alebo dokonca 3 456 vlákien.
Konštrukcia voľnej rúrky vs
Ďalšou hlavnou voľbou procesu je, ako sú vlákna zabalené vo vnútri káblovej štruktúry. In voľná rúrková konštrukcia skupiny 6–12 vlákien sú umiestnené vo vnútri malých trubíc PBT alebo PP s vnútorným priemerom 1,5–3× priemeru zväzku vlákien. Nadmerná dĺžka vlákna (EFL) vo vnútri trubice – zvyčajne o 0,2–0,5 % väčšia dĺžka vlákna ako dĺžka trubice – umožňuje vláknam ohýbať sa bez napätia, keď sa kábel rozťahuje alebo zmršťuje s teplotou. Voľné trubice plnené gélom poskytujú dodatočnú vlhkosť a blokovanie vodíka. Táto konštrukcia dominuje vonkajším káblom OSP (outside plant).
In tesná nárazníková konštrukcia Termoplastický materiál – typicky nylon 12 alebo PVDF – sa extruduje priamo na každé potiahnuté vlákno, čím sa zväzok vlákna zvýši na 900 µm. Drôtový a káblový extrudér s presnou krížovou hlavou vykonáva túto operáciu, pričom udržiava sústrednosť vyrovnávacej vrstvy v rozmedzí ±25 µm. Pevne tlmené vlákna sa ľahšie ukončujú, vďaka čomu je táto konštrukcia štandardom pre vnútorné rozvody a káble v budovách.
Akonáhle sú jednotlivé vlákna alebo voľné rúrky pripravené, sú spolu spletené okolo centrálneho pevnostného člena pomocou planétového alebo SZ splietacieho stroja. Uprednostňuje sa splietanie SZ – kde sa smer kladenia periodicky mení, pretože umožňuje prístup v strede rozpätia bez odvíjania celého kábla.
| Funkcia | Voľná trubica | Tight Buffer |
|---|---|---|
| Typická aplikácia | Vonkajšie OSP, anténa, priame pochovávanie | Vnútorná, stúpačka, rozvod |
| Rozsah počtu vlákien | Až 3 456 vlákien | Typicky 2–144 vlákien |
| Rozsah teplôt | -40 °C až 70 °C | -20 °C až 60 °C (typické) |
| Ochrana proti vlhkosti | Vynikajúci (gél alebo suchý blokujúci vodu) | Stredný (spolieha sa na bundu) |
| Ľahkosť ukončenia | Vyžaduje čistenie gélom | Rýchle, čisté |
| Zariadenie na vytláčanie pufrov | Rúrkový extrudér (väčšia matrica) | Presný extrudér drôtov a káblov |
Štvrtá fáza: Opláštenie pomocou extrudéra drôtu a káblov
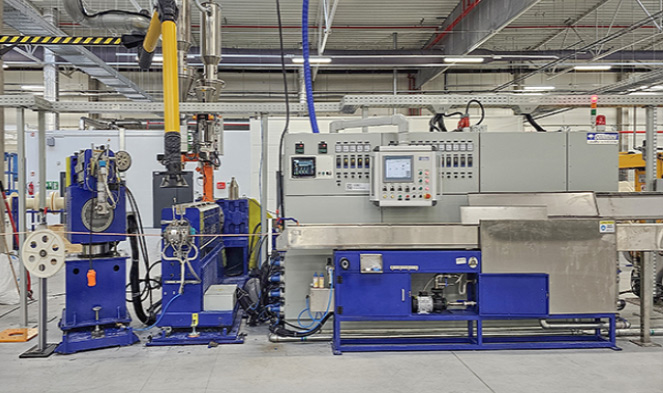
Plášť je poslednou hlavnou výrobnou fázou, v ktorej hrá technológia extrudéra drôtu a káblov svoju najviditeľnejšiu úlohu. Jadro lankového kábla – so svojim centrálnym pevným členom, nárazníkovými rúrkami alebo tesne tlmenými vláknami, vodotesnou páskou alebo priadzou a akýmkoľvek pancierovaním – prechádza cez vytláčaciu krížovú hlavu, kde je roztavený termoplast nanesený rovnomerne po celom obvode.
Ako funguje extrudér
Drôtový a káblový extrudér na opláštenie optických vlákien je v podstate jednozávitovkový alebo dvojzávitovkový plastifikačný stroj. Závitovka, ktorá sa otáča vo vyhrievanom valci, topí a homogenizuje polymérne pelety privádzané z násypky. Geometria skrutky – vrátane kompresného pomeru, dĺžky dávkovacej zóny a pomeru L/D (zvyčajne 24:1 až 30:1 pre plášťové aplikácie) – je prispôsobená konkrétnemu spracovávanému polyméru. Rôzne materiály plášťa vyžadujú výrazne odlišné podmienky spracovania:
- HDPE (polyetylén s vysokou hustotou): Teplota spracovania 180–230°C; vynikajúca odolnosť proti vlhkosti a UV žiareniu; používané v anténnych a priamo zakopaných kábloch.
- LSZH (Low-Smoke Zero-Halogen): Teplota spracovania 170–210°C; povinné v tuneloch, dátových centrách a verejných budovách; vyžaduje starostlivý dizajn skrutky, pretože zlúčeniny LSZH sú často viskózne a tepelne citlivejšie ako PE.
- PVC: Teplota spracovania 160–190°C; nízke náklady, flexibilné, spomaľujúce horenie; bežne používané pre vnútorné káble.
- Polyuretán (TPU): Teplota spracovania 190–220°C; vynikajúca odolnosť proti oderu a flexibilita pri nízkych teplotách; používané v priemyselných a vojenských aplikáciách.
- Nylon (PA12): Teplota spracovania 220–250°C; vysoká chemická odolnosť; používa sa tam, kde je možná expozícia paliva alebo oleja.
Zostava matrice s krížovou hlavou na konci valca extrudéra umiestňuje špičku (alebo vodiacu rúrku v konfiguráciách s tlakovými nástrojmi), cez ktorú prechádza jadro kábla, obklopenú oblasťou matrice, cez ktorú prúdi roztavený polymér a je tvarovaný na kábel. Hrúbka steny plášťa je riadená rovnováhou medzi rýchlosťou linky a výkonom extrudéra (v kg/h) a moderné linky využívajú meranie priemeru v uzavretej slučke – laserové meradlá alebo röntgenové hrúbkomery – ktoré sa privádzajú späť do pohonu extrudéra a odťahovacieho hriadeľa, aby sa zachovali špecifikácie v rozmedzí ±0,1 mm alebo tesnejšie.
Chladenie a Caterpillar Haul-Off
Bezprostredne za krížovou hlavou vstúpi opláštený kábel do vodného žľabu – zvyčajne s dĺžkou 8–15 metrov – kde je zhášaný. Rýchlosť ochladzovania ovplyvňuje kryštalinitu semikryštalických polymérov ako HDPE a priamo ovplyvňuje mechanické vlastnosti plášťa. Pri veľmi vysokých rýchlostiach linky (nad 200 m/min) udržiavajú adekvátny odvod tepla tlakové vodné sprchy alebo vákuové chladiace žľaby. Húsenicový ťahač (pásový ťahač) jemne uchopí kábel, aby sa udržalo napätie a rýchlosť linky bez rozdrvenia citlivej optickej štruktúry vo vnútri.
Dvojvrstvový plášť a pancierové káble
Mnoho vonkajších alebo pancierových káblov vyžaduje dva priechody extrudéra drôtu a kábla. V prvom prechode sa na lankové jadro nanesie vnútorný plášť (často PE). Kábel potom prechádza cez pancierovaciu jednotku z vlnitej oceľovej pásky (CST) alebo prepojenú hliníkovú pancierovú stanicu pred vstupom do druhého extrudéra, ktorý aplikuje vonkajší plášť. Táto linka tandemového extrudéra môže mať celkovú dĺžku 50–80 metrov a je schopná produkovať hotový pancierový kábel z optických vlákien rýchlosťou 30–80 m/min.
Pri podmorských kábloch je tento proces ešte zložitejší: možno pridať až šesť vrstiev drôteného pancierovania (jednotlivé oceľové drôty aplikované planetárnymi splietacími strojmi), pričom každá vrstva drôtu vyžaduje svoj vlastný prechod extrúzie podložnej zmesi medzi ňou a ďalšou vrstvou drôtu.
Kritické vybavenie na opláštení káblov z optických vlákien
Kompletná linka na opláštenie káblov z optických vlákien integruje mnoho strojov pracujúcich v koordinovanom poradí. Pochopenie toho, čo každý robí, pomáha objasniť, prečo sú extrudér drôtov a káblov a jeho periférne vybavenie také kľúčové pre kvalitu káblov.
- Výplatný stojan: Drží cievku s jadrom kábla a odvíja jadro pri kontrolovanom napätí – príliš veľké napätie môže napnúť vlákna vo vnútri; príliš málo spôsobuje pokles a odchýlky priemeru.
- Predhrievač: Vysušuje a ohrieva povrch jadra kábla pred jeho vstupom do krížovej hlavy extrudéra, čím zlepšuje priľnavosť medzi plášťom a jadrom kábla.
- Jednozávitovkový extrudér drôtov a káblov: Stroj na spracovanie jadra so zónami valca s individuálne regulovanou teplotou v 5 – 7 sekciách, prevodovkou poháňajúcou skrutku rýchlosťou 10 – 120 ot./min. a snímačom tlaku taveniny na lisovacej hlave na monitorovanie procesu.
- Krížová hlava: Presne opracovaná oceľová zostava, ktorá vyrovnáva jadro kábla s prúdom polyméru. Sústrednosť matrice – ako presne je plášť vycentrovaný na kábli – priamo určuje mechanický výkon a elektrické vlastnosti.
- Laserový merač priemeru: Bezkontaktné meranie rýchlosťou 2 000 skenov za sekundu, zisťuje zmeny priemeru v reálnom čase a odosiela korekčné signály do riadenia rýchlosti odťahu.
- Vodný žľab s teplotnými zónami: Presná kontrola zhášania pre riadenie kryštalinity; často dve zóny — horúca zóna, aby sa zabránilo škvrnám na povrchu, potom studená zóna pre rýchle stuhnutie.
- Odťah Caterpillar: Dvojpásmový alebo štvorpásový dizajn s pneumatickým ovládaním tlaku, aby sa zabránilo rozdrveniu; riadi celkovú rýchlosť linky a protitlak proti extrudéru.
- Tester iskier (pre medené hybridné káble): Aplikuje vysoké napätie na detekciu malých dierok v plášti; nevyžaduje sa pre celodielektrické vlákna, ale používa sa v pancierových kábloch, kde musí byť plášť elektricky izolovaný.
- Navíjanie s priečnym vinutím: Navíja hotový kábel na prepravné cievky alebo bubny s presným ovládaním posuvu, aby sa zabránilo poškodeniu cievky alebo mikroohybu vlákna v dôsledku nerovnomerného navíjacieho tlaku.
Spomedzi všetkých týchto komponentov je extrudér drôtov a káblov položkou, ktorú výrobcovia káblov najčastejšie špecifikujú a modernizujú, pretože opotrebovanie skrutky a valca priamo zhoršuje kvalitu taveniny, konzistenciu výstupu a rovnomernosť plášťa v priebehu času. Renomovaní výrobcovia extrudérov zverejňujú limity opotrebenia skrutiek – zvyčajne umožňujú nie viac ako 5 % zníženie hĺbky kanála pred výmenou – a mnohí výrobcovia káblov plánujú prestavbu valcov/skrutiek každých 3–5 rokov v závislosti od abrazivity materiálu.
Typy káblov z optických vlákien a ich rôzne výrobné prístupy
Nie všetky káble z optických vlákien sú vyrobené rovnakým spôsobom. Prostredie konečného použitia vedie k podstatným rozdielom v tom, ktoré výrobné kroky sú zahrnuté, aké materiály prechádzajú extrudérom drôtov a káblov a ako prísne sa dodržiavajú tolerancie.
Jednorežimové verzus viacvidové optické káble
Jednovidové vlákno (SMF) má priemer jadra len 8 – 10 µm – zhruba jednu desatinu šírky ľudského vlasu – a plášť 125 µm. Výroba SMF vyžaduje prísnejšiu kontrolu sústrednosti medzi jadrom a plášťom (typicky ≤0,5 µm posun) a kruhovitosti jadra počas výroby predlisku a ťahania. Multimode vlákno (MMF) sa dodáva v kategóriách OM1 až OM5 s priemerom jadra 50 alebo 62,5 µm; profil odstupňovaného indexu vlákna OM3/OM4/OM5 vyžaduje veľmi presnú kontrolu zloženia gradientu dopantu GeO₂ počas nanášania predlisku. Konštrukcia kábla okolo oboch typov vlákien môže byť identická; je to samotné vlákno, kde spočívajú kľúčové rozdiely.
Výroba plochých káblov
Páskový optický kábel s vysokou hustotou – používaný vo veľkej miere pri prepojení dátových centier a centrálnych kancelárskych aplikáciách – spája 4, 8 alebo 12 jednotlivých farebných vlákien vedľa seba v plochej matrici pomocou páskového matricového materiálu vytvrditeľného UV žiarením. Páskovací stroj presne rozmiestňuje a napína každé vlákno, keď vstupuje do plochej matrice, kde sa aplikuje matricový materiál a vytvrdzuje sa UV žiarením. Viacero pások je potom naskladaných a umiestnených vo vnútri káblovej štruktúry so štrbinovým jadrom alebo stredovou rúrkou. Plochý kábel s 288 vláknami môže mať vonkajší priemer menší ako 12 mm , v porovnaní s 18–22 mm pre porovnateľný dizajn voľnej lankovej rúry. Krok opláštenia pre ploché káble využíva rovnakú technológiu vytláčania drôtov a káblov ako bežné káble, ale zostava jadra je výrazne tuhšia a vyžaduje vyššie monitorovanie napätia na odvíjacom stojane.
Káble z vlákien necitlivých na ohyb (BIF).
Vlákno necitlivé na ohyb, štandardizované ako ITU-T G.657, obsahuje dizajn plášťa s podporou výkopu alebo nanoštruktúry, ktorý dramaticky znižuje straty makroohybom. Káble vyrobené s BIF – najmä triedy G.657.A2 a G.657.B3 – dokážu tolerovať ohyby až do polomeru 5 mm s pridanou stratou menšou ako 0,1 dB pri 1 550 nm. Tieto káble sú bežné v FTTH (fiber to home) kábloch, ktoré sú vedené cez ohyby vedenia, okolo zárubní a cez tesné vnútorné vedenia. Výroba predlisku BIF zvyšuje zložitosť (ďalšie obkladové vrstvy s rôznymi indexmi lomu), ale následný proces výroby káblov – vrátane opláštenia extrudéra – je v podstate rovnaký ako pri štandardných kábloch SMF.
Testovanie kvality počas celého výrobného procesu
Kontrola kvality pri výrobe optických káblov nie je konečným krokom kontroly – je votkaná do každej fázy výroby. Preskočenie alebo oslabenie ktorejkoľvek z týchto kontrol vytvára káble, ktoré môžu prejsť počiatočnými testami, ale predčasne zlyhajú v teréne, kde náklady na opravu prevyšujú pôvodnú nákupnú cenu kábla.
Testovanie na úrovni vlákien
Každá cievka vlákna opúšťajúca ťažnú vežu je testovaná na:
- útlm: Merané pomocou OTDR (optický reflektometer v časovej oblasti) pri 1 310 nm a 1 550 nm. Štandardná SMF musí byť ≤ 0,35 dB/km pri 1 310 nm a ≤ 0,20 dB/km pri 1 550 nm na ITU-T G.652.D.
- PMD (disperzia polarizačného vidu): Rozhodujúce pre vysokorýchlostné koherentné prenosové systémy; špecifikovaná ako hodnota návrhu spojenia (napr. ≤0,20 ps/√km pre G.652.D).
- Geometria: Priemer poľa režimu, priemer plášťa, sústrednosť plášťa jadra a nekruhovosť plášťa – všetko merané automatizovanými videoinšpekčnými systémami na ťažnej veži.
- Dôkazný test: Minimálne ťahové zaťaženie 100 kpsi aplikované po celej dĺžke cievky, aby sa odstránili všetky slabé časti.
Testovanie na úrovni káblov
Po opláštení sa hotová káblová cievka podrobuje komplexnému súboru testov definovaných normami IEC 60794-1 a príslušnými normami série IEC 60794-x alebo ekvivalentmi ANSI/ICEA pre severoamerický trh:
- Ťahové zaťaženie: Kábel sa ťahá na menovité inštalačné zaťaženie a potom na skúšobné zaťaženie; zvýšenie útlmu musí počas zaťaženia zostať pod 0,1 dB a po uvoľnení sa musí vrátiť na základnú úroveň.
- Odolnosť proti rozdrveniu: Plochá doska aplikuje menovitú tlakovú silu (napr. 2 200 N/100 mm pre typické káble OSP); útlm je monitorovaný v reálnom čase prostredníctvom spusteného svetelného zdroja a merača výkonu.
- Test ohybu: Kábel sa otáča okolo tŕňa špecifikovaného priemeru; pre štandardné káble OSP je to 20× vonkajší priemer kábla.
- Cyklovanie teploty: Káblové navijaky sú testované od –40°C do 70°C (alebo širší rozsah pre špeciálne káble); útlm sa meria pri nízkych a vysokých teplotných extrémoch.
- Prienik vody: 1-metrový úsek kábla je vystavený 1 m hydraulickej hlave po dobu 24 hodín; voda nesmie preniknúť za konce skúšobného úseku.
- Hrúbka plášťa a vonkajší priemer: Prierezy odrezané od koncov káblov sa merajú pod kalibrovaným optickým mikroskopom, aby sa overila rovnomernosť steny plášťa – priamy indikátor riadenia procesu extrudéra.
Niektorí zákazníci špecifikujú 100 % meranie OTDR každého vlákna v každej cievke pred odoslaním – prax bežná pri obstarávaní telekomunikačných operátorov. Toto úplné sledovanie OTDR tiež vytvára základný záznam, ktorý možno použiť o niekoľko rokov neskôr pri diagnostike porúch v teréne.
Kľúčové faktory, ktoré ovplyvňujú výkon a životnosť optických káblov
Pochopenie toho, čo sa deje vo výrobnom procese, vysvetľuje, prečo niektoré káble prekonávajú ostatné v tejto oblasti a prečo je správne nastavenie extrudéra – výber materiálu, teplotný profil, konštrukcia skrutky – neoddeliteľné od dlhodobej spoľahlivosti kábla.
Stmavnutie vodíka
Vodík generovaný elektrolytickou koróziou panciera z oceľového drôtu alebo degradáciou gélových zlúčenín a polymérnych povlakov môže difundovať do skleneného vlákna a reagovať s defektmi v mriežke oxidu kremičitého za vzniku Si-OH (silanolových) väzieb, ktoré absorbujú infračervené svetlo – jav nazývaný stmavnutie vodíka. Primárnou výrobnou obranou je dôsledná eliminácia vody zo všetkých gélových a polymérnych systémov (preto sú vodou blokované tuby a kvalitné gélové formulácie špecifikované pri obsahu vody pod 10 ppm) a použitie uhlíkových alebo hermetických povlakov na samotnom vlákne v najnáročnejších prostrediach. Drôtový a káblový extrudér môže prispieť k tomuto riziku alebo ho zmierniť: správne vysušené polymérne granuly a dobre kontrolované teploty taveniny minimalizujú strhávanie vlhkosti do plášťovej štruktúry.
Mikroohýbanie a makrobending
Mikroohýbanie sa vzťahuje na mikroskopické bočné deformácie vlákna spôsobené nerovnomerným radiálnym tlakom od stien nárazníkovej trubice, okrajov baliacej pásky alebo nepravidelných povrchov plášťa. Dokonca aj deformácie v rozsahu nanometrov zvyšujú útlm merateľne pri 1 550 nm. Drôtový a káblový extrudér, ktorý vytvára plášť s povrchovým zvlnením (defekt lomu taveniny je bežný, keď je teplota taveniny príliš nízka alebo rýchlosť ťahania je príliš vysoká vzhľadom na výstup extrudéra) môže vyvolať vzorované bočné sily na jadro kábla a spôsobiť straty v mikroohyboch, ktoré by sa neobjavili pri benígnom laboratórnom teste, ale prejavia sa pri tepelnej kontrakcii v teréne. Macrobending – omotanie kábla okolo príliš tesného polomeru – je problém s inštaláciou, ale káble s nižšou tuhosťou v ohybe (tenšie steny plášťa, menej pevných prvkov) sú zraniteľnejšie, vďaka čomu je dizajn plášťa ďalším priesečníkom medzi materiálmi aplikovanými v extrudéri a optickým výkonom.
UV degradácia materiálov vonkajších plášťov
Káble z optických vlákien musia vydržať desaťročia vystavenia UV žiareniu bez prasknutia plášťa alebo skrehnutia. Sadze s 2–3 % hmotnosti v HDPE poskytujú účinné tienenie proti UV žiareniu a sú priemyselným štandardom pre káble na priame zakopanie a anténne káble. Káble určené na vnútorné použitie môžu používať iné balenia stabilizátorov, ale formulácia sa zvyčajne dodáva ako vopred zložená peleta výrobcovi káblov, ktorý ju dodáva priamo do extrudéra drôtov a káblov. Podmienky spracovania extrudéra musia byť kompatibilné so systémom stabilizátora – nadmerný strih závitovky alebo teplota valca môže degradovať antioxidanty, ktoré sú nevyhnutné pre dlhodobú tepelnú stabilitu, dokonca aj v kábloch, ktoré nie sú nikdy vystavené slnečnému žiareniu.
Spustenie výrobnej linky optických káblov: praktické úvahy
Pre výrobcu, ktorý chce vstúpiť do výroby káblov z optických vlákien – alebo expandovať z medeného kábla na vlákno – sú investície do zariadenia a požadované znalosti procesov značné, ale dobre definované. Ťahacia veža a zariadenie na výrobu predliskov predstavujú najväčšie prekážky vstupu (a zvyčajne nie sú opodstatnené, pokiaľ nevyrábajú vlákna v rozsahu niekoľkých miliónov kilometrov ročne). Väčšina výrobcov káblov nakupuje vlákna od etablovaných výrobcov vlákien – Corning, Prysmian, Fujikura, Sumitomo, YOFC – a svoj kapitál zameriava na dizajn káblov a zariadenia na opláštenie.
Výber extrudéra drôtov a káblov na opláštenie optických vlákien
Najkritickejším rozhodnutím o zariadení pre opláštenie káblov z optických vlákien je výber extrudéra drôtu a kábla. Medzi kľúčové parametre, ktoré treba hodnotiť, patria:
- Priemer skrutky: Pre aplikácie s plášťom z optických vlákien sú typické priemery skrutiek 45 mm až 90 mm. Menšie skrutky (45–60 mm) poskytujú lepšiu konzistenciu výstupu a odozvu materiálu pri nižších priepustnostiach potrebných pre káble s malým priemerom; väčšie skrutky vyhovujú vysokovýkonnému oplášteniu veľkého počtu káblov OSP.
- L/D pomer: Pre materiály plášťa z optických vlákien sa odporúča minimálne 24:1. Zmesi LSZH ťažia najmä z pomerov L/D 28:1 alebo 30:1, ktoré umožňujú dlhšie zóny tavenia a miešania.
- Systém pohonu: Striedavé servo alebo vektorovo riadené pohony ponúkajú stabilitu rýchlosti (±0,1 %) potrebnú na udržanie konzistencie steny plášťa pri premenlivých rýchlostiach linky. Jednosmerné pohony sa postupne vyraďujú z nových inštalácií.
- Zóny regulácie teploty: Minimálne 5 nezávisle riadených hlavňových zón plus zóna krížovej hlavy. PID regulátory s lepšou stabilitou ako ±1°C sú štandardom moderných káblových extrudérov.
- Prístrojové vybavenie: Prevodník tlaku taveniny na lisovacej hlave, sonda teploty taveniny na hrote skrutky a optický alebo röntgenový merač priemeru v smere toku – to všetko sa dodáva do riadiaceho PLC linky so záznamom údajov pre sledovateľnosť výroby.
- Manipulácia s materiálom: Gravimetrická alebo volumetrická miešacia a dávkovacia jednotka na pridávanie predzmesi pred násypkou extrudéra so sušičkou na vlhkosť pre materiály citlivé na vlhkosť, ako je nylon a TPU.
Dobre špecifikovaná linka na opláštenie optických vlákien postavená okolo vhodného extrudéra drôtov a káblov môže vrátiť svoje kapitálové náklady do 18 až 36 mesiacov na trhoch so silným dopytom po nasadzovaní vlákien za predpokladu, že sa pred nábehom výroby zavedú receptúry procesov, školenia operátorov a systémy kvality.
Rozdiel medzi požiadavkami na vláknovú optiku a medený káblový extrudér
Výrobcovia, ktorí už prevádzkujú linky na extrudovanie medených drôtov a káblov, sa často pýtajú, či je možné použiť rovnaké zariadenie na opláštenie optických vlákien. Odpoveď je: niekedy s úpravami. Káble z optických vlákien vyžadujú oveľa presnejšiu kontrolu napätia pri odvíjaní (aby sa zabránilo namáhaniu vlákien vo vnútri) a zarovnanie matrice krížovej hlavy je kritickejšie, pretože neexistuje žiadny elektrický test (ako je kontinuita alebo kapacita), ktorý by zachytil nesúososť matrice – variácia steny plášťa sa prejaví iba pri mechanických testoch alebo zlyhaniach po inštalácii. Okrem toho, ak sa existujúci extrudér použil na spracovanie PVC, musí sa pred spustením LSZH alebo PE zmesí dôkladne prepláchnuť, aby sa zabránilo kontaminácii. Vyhradené extrudérové linky na opláštenie optických vlákien – ktoré nie sú zdieľané s výrobou medených káblov – sú silne preferované v prevádzkach zameraných na kvalitu.
Normy pre káble z optických vlákien a požiadavky na zhodu
Káble z optických vlákien predávané na telekomunikačných, dátových centrách, priemyselných a vojenských trhoch musia spĺňať komplexnú sieť medzinárodných a regionálnych noriem. Súlad nie je voliteľný – hlavní prevádzkovatelia sietí a obstarávateľské orgány požadujú pred zadaním objednávok správy o typovom schvaľovaní tretích strán a niektoré normy (napríklad výkon plameňa LSZH vo verejných budovách EÚ) sú právne záväzné.
| Štandardné | Rozsah | región |
|---|---|---|
| ITU-T G.652 | Štandardné SMF characteristics | globálne |
| ITU-T G.657 | SMF necitlivé na ohyb pre FTTH | globálne |
| IEC 60794-1 | Metódy skúšania káblov z optických vlákien | globálne / EU |
| IEC 60794-3 | Vonkajšie optické káble | globálne / EU |
| ANSI/ICEA S-87-640 | Optické vlákno mimo rastlinného kábla | Severná Amerika |
| TIA-568.3-D | Štandard komponentu optických káblov | Severná Amerika |
| EN 50399 / IEC 60332 | Šírenie plameňa a dymu pre káble | EÚ (CPR) |
| MIL-PRF-85045 | Kábel z optických vlákien pre vojenské použitie | USA (obrana) |
Nariadenie EÚ o stavebných výrobkoch (CPR) si zasluhuje osobitnú zmienku, pretože priamo upravuje výber materiálu plášťa a tým aj požiadavky na proces extrudéra pre káble inštalované v európskych budovách. Podľa CPR musia byť káble klasifikované od Eca (minimálny výkon) cez B2ca, B1ca a Aca (najvyšší výkon). Dosiahnutie klasifikácie B1ca alebo Aca vyžaduje zlúčeniny LSZH s extrémne nízkym uvoľňovaním tepla a tvorbou dymu – zlúčeniny, ktoré kladú náročné požiadavky na extrudér drôtov a káblov, pokiaľ ide o rovnomernosť teploty taveniny, kontrolu doby zotrvania a stabilitu tlaku v matrici.
 Súvisiace Produkty