E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Ako sa vyrába kábel z optických vlákien: Vysvetlenie základného procesu
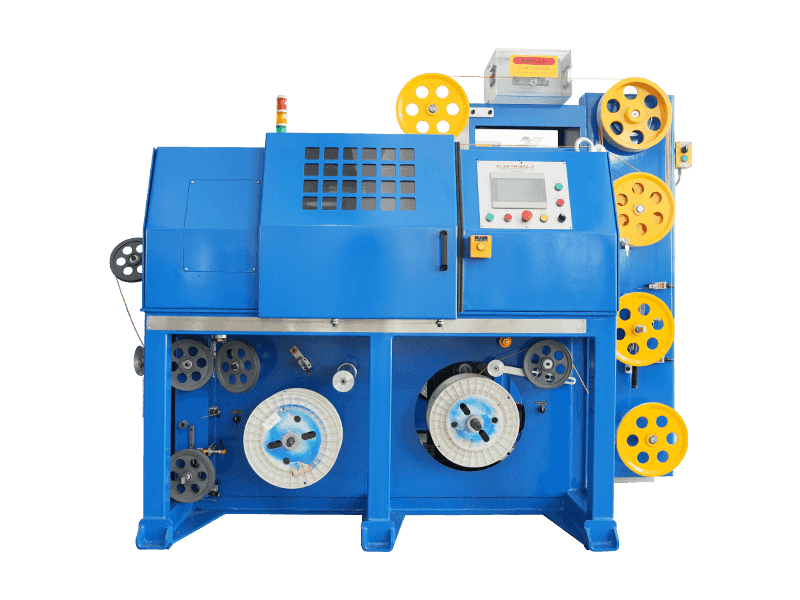
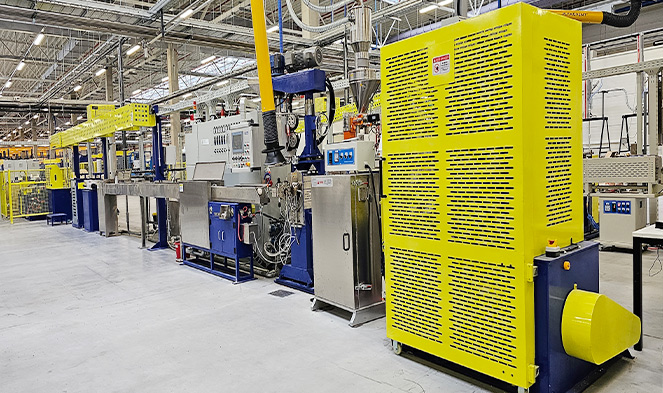
Kábel z optických vlákien sa vyrába ťahaním ultračistého skla alebo plastu do tenkých prameňov nazývaných optické vlákna, ich potiahnutím ochrannými vrstvami a potom ich zviazaním a opláštením do hotovej káblovej zostavy. Celý proces – od surového oxidu kremičitého až po nasaditeľný kábel – zahŕňa extrémnu presnosť, kontrolované prostredie a špecializované vytláčacie stroje. V srdci operácií sekundárneho náteru a kabeláže je extrudér drôtov a káblov , stroj, ktorý nanáša polymérové plášte a vyrovnávacie vrstvy okolo krehkých optických vlákien vysokou rýchlosťou a s presnosťou na úrovni mikrónov.
Výrobnú sekvenciu možno rozdeliť do dvoch širokých fáz: ťahanie vlákien (výroba surového optického vlákna) a konštrukcia kábla (skladanie vlákien do odolného, nasaditeľného produktu). Obe fázy vyžadujú prísne kontrolované materiály, teploty a mechanické tolerancie. Dokonca aj malé znečistenie alebo zmeny napätia môžu ohroziť stratu signálu, vyjadrenú v decibeloch na kilometer (dB/km), ktorý musí spĺňať prísne normy, ako napríklad ITU-T G.652 pre jednovidové vlákno.
Začíname s predliskom: Základom každého optického vlákna
Výrobný proces začína dlho predtým, ako sa do hry dostane akékoľvek vytláčacie zariadenie. Prvým krokom je vytvorenie a predlisok — pevný sklenený valec, zvyčajne dlhý 1 až 2 metre a priemer 80 až 200 mm, ktorý presne odráža profil indexu lomu hotového vlákna v oveľa väčšej mierke.
Modifikovaná chemická depozícia z pár (MCVD)
Jednou z najpoužívanejších metód výroby predliskov je modifikovaná chemická depozícia z plynnej fázy (MCVD), vyvinutá v Bell Labs. V tomto procese sa rotujúca trubica z oxidu kremičitého zvonku zahrieva kyslíkovodíkovým horákom na približne 1 600 °C. Plynné prekurzory – typicky chlorid kremičitý (SiCl4) a chlorid germánitý (GeCl4) – prúdia trubicou a reagujú za vzniku sklenených sadzí na vnútornej stene. Dopovanie germánia zvyšuje index lomu jadra v porovnaní s plášťom, čo umožňuje vedenie svetla prostredníctvom úplného vnútorného odrazu.
Vonkajšie nanášanie pár (OVD) a VAD
Severoamerickí výrobcovia často uprednostňujú vonkajšiu depozíciu pár (OVD), kde sa sadze ukladajú na vonkajšiu stranu rotujúceho tŕňa. Japonskí výrobcovia boli priekopníkmi Vapor Axial Deposition (VAD), ktoré umožňuje kontinuálnu výrobu predliskov a je vhodné pre výrobu vo veľkom meradle. Každá metóda vytvára porézny predlisok zo sadzí, ktorý sa musí spevniť v spekacej peci pri teplote okolo 1 500 °C, kde sa zrúti do hustého skleneného valca bez bublín, ktorý je pripravený na ťahanie.
Jediný predlisok môže vyjsť odkiaľkoľvek 2 500 až vyše 5 000 kilometrov hotového optického vlákna v závislosti od veľkosti predlisku a cieľového priemeru vlákna 125 mikrometrov.
Veža na kreslenie vlákien: Ťahanie skla do mikrónovo tenkých prameňov
Keď je predlisok pripravený, vloží sa do veže na ťahanie vlákien - vertikálneho systému pece, ktorý môže stáť 20 až 30 metrov vysoký . Špička predlisku sa zahrieva na približne 2 000 °C v grafitovej alebo zirkónikovej odporovej peci, čo spôsobí, že zmäkne a vytvorí sa roztavená oblasť "krku". Gravitácia a motorizovaný navijak v spodnej časti ťahajú zmäkčovacie sklo do súvislého vlákna pri rýchlosti ťahania 10 až 25 metrov za sekundu v moderných vysokovýkonných systémoch.
In-line laserový mikrometer nepretržite meria priemer vlákna v reálnom čase. Slučky spätnej väzby upravujú rýchlosť ťahania v priebehu milisekúnd, aby sa zachoval cieľový vonkajší priemer 125 ± 1 mikrometer . Akákoľvek odchýlka presahujúca túto toleranciu – čo je zhruba šírka jedného ľudského vlasu – by spôsobila odrazy signálu na spojoch a konektoroch, čím by sa znížil výkon siete.
Nanášanie primárneho náteru
Bezprostredne po tom, ako vlákno opustí zónu pece a predtým, ako sa dostane do kontaktu s akýmkoľvek povrchom, prechádza cez primárny nanášač povlaku. Postupne sa aplikujú dve vrstvy akrylátu vytvrditeľného UV žiarením: mäkký vnútorný primárny náter (nízky modul, ~0,5 MPa), ktorý tlmí vlákno proti mikroohybu, a tvrdší vonkajší primárny náter (vysoký modul, ~500–900 MPa), ktorý poskytuje mechanickú ochranu. Povlak prináša vonkajší priemer zo 125 µm na približne 245-250 um . Obe vrstvy sa takmer okamžite vytvrdia pod UV lampou a potiahnuté vlákno sa potom navinie na navíjací bubon.
Pevnosť v ťahu čerstvo vytiahnutého, nedotknutého kremičitého vlákna môže dosiahnuť 800 000 psi (5,5 GPa) — oveľa pevnejšie ako oceľ na hmotnosť — ale povrchové chyby spôsobené kontamináciou alebo fyzickým kontaktom to rýchlo zhoršujú. To je dôvod, prečo celý proces ťahania a nanášania prebieha v prostredí čistých priestorov, typicky triedy 1000 (ISO 6) alebo vyššej.
Sekundárny náter a farbenie: Príprava vlákien na kabeláž
Po vytiahnutí prechádza 250 um potiahnuté vlákno ďalším spracovaním predtým, ako môže byť začlenené do kábla. Táto sekundárna fáza spracovania je miestom, kde extrudér drôtov a káblov stáva ústredným prvkom vybavenia.
Tesné ukladanie do vyrovnávacej pamäte
V konštrukciách s pevným nárazníkom - bežným vo vnútorných, pretlakových a stúpacích kábloch - je termoplastický sekundárny nárazník vytlačený priamo cez primárne potiahnuté vlákno, čím sa vonkajší priemer zväčší. 900 um . Extrúzia sa vykonáva na kompaktnom drôtovom a káblovom extrudéri s presne dimenzovanou priečnou hlavou, aby sa zachovala sústrednosť medzi vláknom a vyrovnávacou vrstvou. Typicky používané materiály zahŕňajú PVC, PVDF (Kynar) alebo nylon, v závislosti od požadovaného stupňa plameňa a dymu.
Konštrukcia voľnej rúrky
Pri vonkajších a diaľkových kábloch dominuje dizajn voľnej rúrky. Drôtový a káblový extrudér vytvára malú plastovú rúrku - zvyčajne polypropylén alebo polybutyléntereftalát (PBT) - okolo skupiny 2 až 24 vlákien. Rúrka je o niečo väčšia ako zväzok vlákien a priestor je vyplnený gélom blokujúcim vodu (tixotropná ropná zlúčenina alebo suché pásky blokujúce vodu). Voľná trubica umožňuje vláknam voľne sa pohybovať vo vnútri a izolovať ich od vonkajšieho mechanického namáhania.
Farbenie vlákien
Aby sa umožnila identifikácia jednotlivých vlákien v kábli, každé vlákno je farebne odlíšené podľa noriem TIA-598 alebo IEC 60304. Proces farbenia nanáša tenký UV vytvrdzovateľný atrament – zvyčajne s hrúbkou menšou ako 5 µm – na 250 µm primárny náter. Špeciálny aplikátor atramentu alebo kombinovaná farbiaca a prevíjacia linka zvláda tento krok rýchlosťou zodpovedajúcou rýchlosti pôvodného kreslenia. 12 štandardných farieb sa strieda v poradí: modrá, oranžová, zelená, hnedá, bridlicová, biela, červená, čierna, žltá, fialová, ružová a vodná.
Splietanie káblov: Spájanie vlákien do štruktúrovanej zostavy
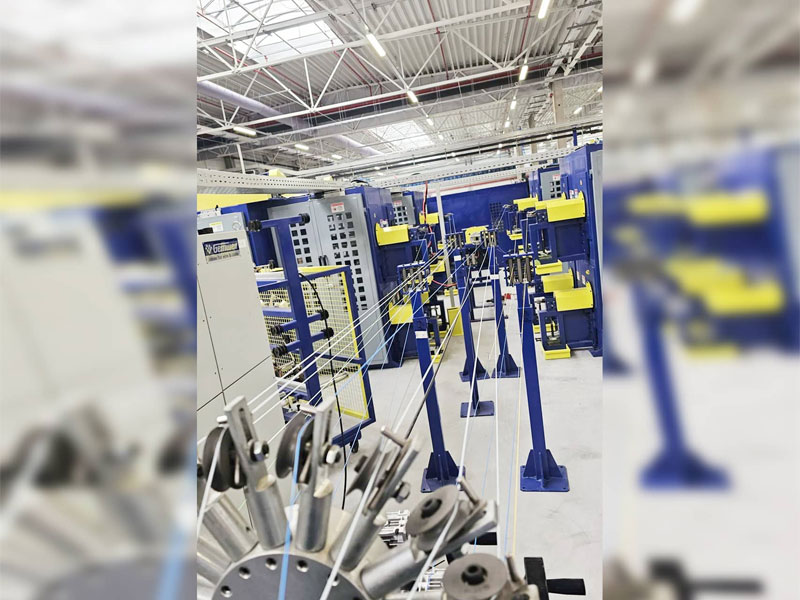
Jednotlivé tlmené vlákna alebo voľné rúrky sú zostavené do viacvláknového kábla na splietacom stroji. Tento krok určuje celkový počet vlákien, mechanický výkon a fyzickú konfiguráciu hotového kábla.
V konštrukciách s voľnými rúrkami je viacero rúrok – každá obsahuje 2 až 24 vlákien – spletených v špirálovom alebo SZ (reverznom oscilačnom) vzore okolo centrálneho výstužného člena, najčastejšie tyče alebo zväzku aramidových priadzí z plastu (GRP). Splietanie SZ umožňuje prístup ku každej trubici nezávisle bez odvíjania celého kábla, čo je veľká výhoda pri spájaní v teréne.
Pásový kábel, iná bežná architektúra, používa ploché pole 4, 6, 8 alebo 12 vlákien spojených vedľa seba s matricovým materiálom, potom naskladá viacero pások do centrálnej rúrky alebo štrbinového jadra. Páskové káble sa môžu prispôsobiť viac ako 6000 vlákien v jedinom plášti kábla, vďaka čomu sú vysoko efektívne pri nasadzovaní centrálnej kancelárie s vysokou hustotou a diaľkových kábloch dátových centier.
| Typ konštrukcie | Vláknový tlmivý roztok | Rozsah počtu vlákien | Typická aplikácia |
|---|---|---|---|
| Tight Buffered | 900 um over 250 µm | 2–144 | Interiér, priestory, plénum |
| Voľná trubica | PBT trubica plnená gélom | 2–864 | Vonkajšia rastlina, na dlhé vzdialenosti |
| Stuha | Maticovo viazané polia | 72–6 912 | Dátové centrum, centrála |
| Centrálna trubica (Unitube) | Jedna tuba naplnená gélom | 2–24 | Prístupové siete, pokles FTTH |
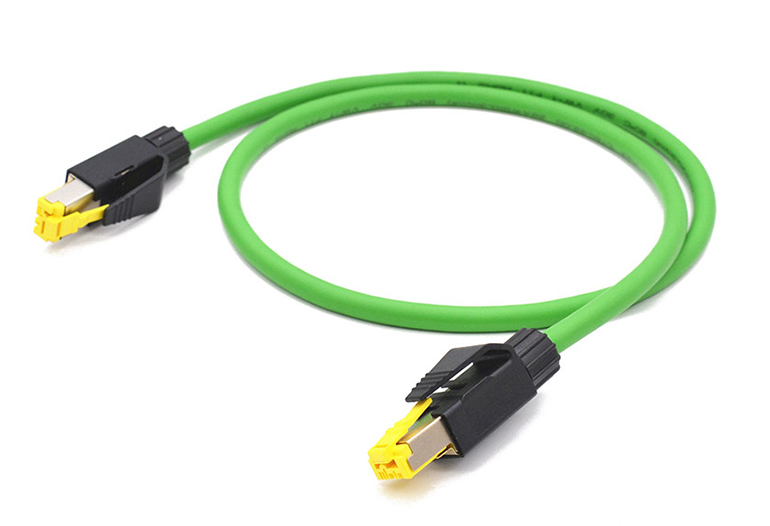
Úloha extrudéra drôtov a káblov pri aplikácii plášťa
Po splietaní dostane jadro kábla svoj vonkajší plášť – konečnú ochrannú vrstvu, ktorá určuje vhodnosť kábla pre životné prostredie. Toto je najviditeľnejšia aplikácia extrudér drôtov a káblov vo výrobnej linke z optických vlákien a priamo ovplyvňuje spomaľovanie horenia, odolnosť voči UV žiareniu, pevnosť v tlaku a výkon inštalácie.
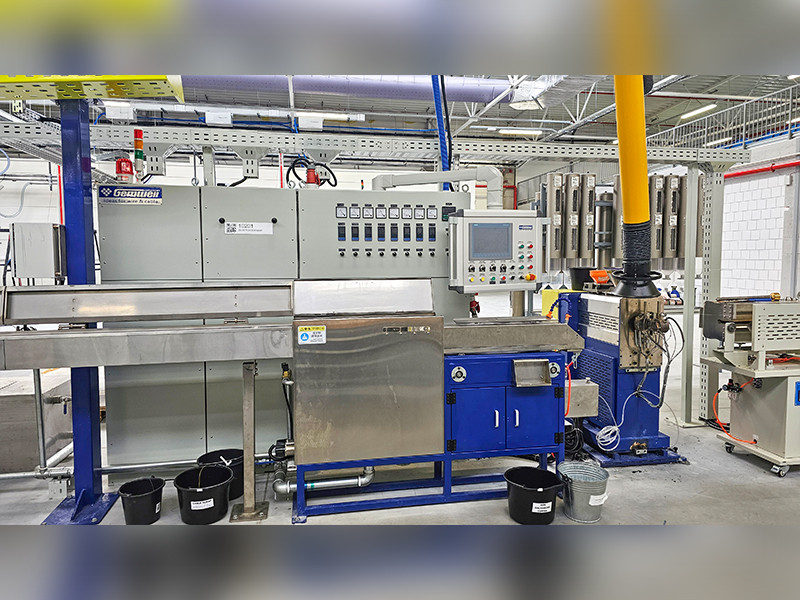
Drôtový a káblový extrudér na tento účel pozostáva z valcového a skrutkového mechanizmu, ktorý taví termoplastickú zmes a tlačí ju cez matricu s krížovou hlavou pri kontrolovanom tlaku a teplote. V prípade plášťov z optických vlákien musí extrudér pracovať s obzvlášť jemným riadením, pretože optické vlákna vo vnútri nemôžu tolerovať nadmerné napätie alebo tepelný šok počas prechodu plášťa.
Kľúčové parametre extrudéra pre opláštenie z optických vlákien
- Dizajn skrutky: Jednozávitovkové extrudéry s pomermi L/D 20:1 až 30:1 sú štandardné pre obalové zmesi. Bariérové skrutky zlepšujú homogenitu taveniny, čím sa redukujú povrchové chyby v hotovom plášti.
- Teplota topenia: Líši sa podľa materiálu – zvyčajne 170 – 200 °C pre PVC, 230 – 260 °C pre HDPE a 280 – 310 °C pre zlúčeniny LSZH (Low Smoke Zero Halogen).
- Rýchlosť linky: Moderné drôtové a káblové extrudérové systémy určené na opláštenie optických vlákien môžu bežať na až 150-200 m/min pre káble s menším priemerom.
- Odťahové napätie Caterpillar: Musí byť starostlivo kalibrovaný. Nadmerné napätie namáha optické vlákna a spôsobuje trvalú stratu signálu.
- Dĺžka chladiaceho žľabu: Bundy z HDPE a LSZH vyžadujú dlhšie chladiace dráhy – niekedy 6 až 12 metrov – aby sa zabránilo povrchovému zmršťovaniu a zachovala sa zaoblenosť plášťa.
Zmesi LSZH, vyžadované normami IEC 60332-1 a EN 50200 na použitie vo verejných budovách a dopravnej infraštruktúre, sú náročnejšie na extrudovanie ako PVC kvôli ich vyššiemu obsahu plniva (typicky trihydrát hliníka alebo hydroxid horečnatý ako retardéry horenia). Drôtový a káblový extrudér, ktorý manipuluje s LSZH, musí generovať dostatočný šmyk na rovnomerné rozptýlenie týchto minerálnych plnív bez degradácie polymérnej matrice. Niektorí výrobcovia používajú dvojzávitovkový extrudér pred krížovou hlavou, aby sa zabezpečila konzistencia zmesi.
Brnenie pred záverečnou bundou
Mnoho vonkajších káblov a káblov s priamym uložením obsahuje vrstvu kovového alebo dielektrického panciera medzi vnútorným plášťom a vonkajším plášťom. Pancier z vlnitej oceľovej pásky (CST) poskytuje odolnosť proti hlodavcom a ochranu proti rozdrveniu, zatiaľ čo aramidová priadza alebo sklolaminát poskytuje rovnakú ochranu v celodielektrických dizajnoch. Ak je prítomné pancierovanie, kábel po pancierovaní prechádza druhou plášťovou extrudérovou hlavou – vďaka čomu sa extrudér drôtov a káblov stáva ešte viac opakovaným prvkom naprieč výrobnou linkou.
Pevné prvky a bariéry proti vlhkosti: Čo drží kábel pohromade
Samotné optické vlákna nenesú žiadne ťahové zaťaženie – sklo sa jednoducho nedá natiahnuť bez toho, aby sa zlomilo. Všetko inštalačné napätie musí znášať špeciálne pevnostné prvky integrované do konštrukcie kábla.
- Aramidová priadza (Kevlar): Najbežnejší pevnostný prvok vo vnútorných a rozvodných kábloch. Typické hodnoty zaťaženia v ťahu sa pohybujú od 100 N pre malé 2-vláknové káble až po viac ako 2 700 N pre vnútorné káble. Aramidová priadza je umiestnená v medzerách medzi jadrom kábla a vonkajším plášťom.
- Tyč z plastu vystuženého sklom (GRP): Používa sa ako centrálny výstužný prvok vo vonkajších kábloch s voľnými rúrkami. 5 mm GRP tyč poskytuje značnú pevnosť v ťahu a ochranu proti ohybu a zároveň udržuje kábel nevodivý a bezpečný pred bleskom.
- Oceľový drôt alebo oceľová páska: Používa sa v vzdušných samonosných kábloch (káble ADSS nepoužívajú oceľ) alebo pri viazaných vzdušných dizajnoch. Niektoré káble na priame zakopanie kombinujú oceľové pancierovanie s vodotesnými páskami pre dvojitú ochranu.
- Prvky blokujúce vodu: Medzery vyplnené gélom, napučiavacie pásky alebo suchá priadza blokujúca vodu zabraňujú pozdĺžnej migrácii vody, ktorá môže časom spôsobiť hydroxylovú kontamináciu skla, čím sa zvyšuje útlm pri 1383 nm vodnej špičke – známy problém v skorých vláknach s nenulovou špičkou vody (NZWP).
Typy optických vlákien: Single-Mode vs. Multimode
Profil indexu lomu zabudovaný do predlisku určuje, či je výsledné vlákno jednorežimové alebo viacvidové – rozdiel, ktorý má hlboké dôsledky pre aplikáciu, cenu a výkon kábla.
| Parameter | Single-Mode (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Priemer jadra | 9 um | 50 µm | 50 µm |
| Typický útlm | ≤0,2 dB/km pri 1550 nm | ≤ 3,0 dB/km pri 850 nm | ≤ 3,0 dB/km pri 850 nm |
| Maximálny dosah (100 G) | >80 km so zosilnením | 100 m | 150 m (SWDM4) |
| Svetelný zdroj | Laser (DFB/vonkajšia dutina) | VCSEL (850 nm) | VCSEL (850 – 950 nm) |
| Primárne použitie | Telekom, diaľkové, FTTH | Enterprise LAN, dátové centrum | Dátové centrum SWDM s krátkym dosahom |
Jednovidové vlákno má a 9 µm jadro , ktorý umožňuje iba jeden spôsob šírenia, úplne eliminuje modálny rozptyl a umožňuje prenos na desiatky až stovky kilometrov. Multimódové vlákno s jadrom 50 alebo 62,5 µm umožňuje stovky režimov a je jednoduchšie ho ukončiť a pripojiť, ale modálny rozptyl obmedzuje šírku pásma na vzdialenosť. Profil odstupňovaného indexu moderných vlákien OM3/OM4/OM5 – kde index lomu klesá parabolicky od stredu k okraju – výrazne kompenzuje modálny rozptyl, čo umožňuje prenos 10G až 400G na kratšie podnikové vzdialenosti.
Testovanie kvality počas celého výrobného procesu
Výroba káblov z optických vlákien sa riadi viacerými medzinárodnými a domácimi normami. Testovanie kvality nie je činnosť v poslednej fáze – je integrované v každom kroku výroby.
Testy na úrovni vlákien (po kreslení)
- útlm: Merané pomocou OTDR (Optical Time Domain Reflectometer) alebo metódou cutback pri 1310, 1383, 1550 a 1625 nm pre jeden režim; pri 850 a 1300 nm pre multimód.
- Dôkazný test: Každá cievka vlákna je podrobená skúške pevnosti v ťahu – zvyčajne 0,5 % až 1 % predĺženie – aby sa odstránili vlákna s povrchovými kazmi. Vlákna, ktoré zlyhajú, sa počas testu rozbijú a sú zostrihané.
- Hraničná vlnová dĺžka: Určuje najkratšiu vlnovú dĺžku, pri ktorej vlákno pracuje v skutočnom single-mode. Musí byť pod 1 260 nm, aby bola v súlade s OS2.
- Priemer poľa režimu (MFD): Ovplyvňuje stratu spoja a účinnosť spojenia konektorov. ITU-T G.652 špecifikuje 9,2 ± 0,4 µm pri 1310 nm.
- Chromatická disperzia a PMD: Rozhodujúce pre vysokorýchlostný prenos; oba musia spĺňať hodnoty predpísané príslušnou normou pre vlákna ITU alebo IEC.
Testy na úrovni kábla (po opláštení)
- Odolnosť proti rozdrveniu: Podľa IEC 60794-1-2 metóda E1; plochá sila pôsobí na prierez kábla, aby sa overilo, že plášť a štruktúra chránia vlákna bez zmeny útlmu.
- Nárazový test: Na simuláciu náhodných mechanických úderov počas inštalácie sa používa vážené padacie kladivo.
- Cyklovanie teploty: Káble sa cyklujú od -40 °C do 70 °C (alebo širšie pre drsné prostredia), pričom sa monitoruje optický útlm. Zmeny musia zostať v rámci definovaných limitov počas celého cyklu.
- Ponorenie a prienik vody: Potvrdzuje účinnosť gélovej výplne alebo suchého blokovania vody podľa IEC 60794-1-2 Metóda F5.
- Skúška iskry plášťa: Vysokonapäťový tester iskier beží pozdĺž plášťa kábla a zisťuje dierky alebo tenké miesta vzniknuté počas extrúzie – krok kontroly kvality aplikovaný priamo na linku extrudéra drôtu a kábla.
Špeciálne káble z optických vlákien: ADSS, ponorky a mikrokanály
Okrem štandardných konštrukcií s voľnými rúrkami a tesne tlmených konštrukcií si niekoľko špeciálnych konštrukcií káblov vyžaduje prispôsobené výrobné prístupy a špecifické konfigurácie extrudéra.
ADSS (All-Dielectric Self-Supporting) káble
Káble ADSS sú navrhnuté tak, aby boli pripevnené k stožiarom elektrického vedenia bez prenosového kábla. Musia odolať vetru, zaťaženiu ľadom a dĺžke rozpätia až 700 metrov bez priehybu. Vonkajší plášť je vyrobený zo zmesi AT odolnej voči dráhe, ktorá odoláva degradácii z vysokonapäťových elektrických polí indukovaných blízkosťou vodičov pod napätím. Drôtový a káblový extrudér používaný na opláštenie ADSS musí zvládnuť tieto špeciálne AT zlúčeniny, ktoré majú iné reologické správanie ako štandardné HDPE, čo si vyžaduje upravené teplotné profily závitovky a nastavenia tlaku.
Podmorský optický kábel
Podmorské káble musia prežiť väčšie hĺbky 8 000 metrov v transoceánskych trasách — tlaky nad 80 MPa. Vláknová jednotka je umiestnená v medenej trubici hermeticky utesnenej zváraním, aby sa zabránilo vniknutiu vodíka, čo spôsobuje zvýšenie útlmu vlákna v priebehu desaťročí. Vrstvy vysokopevnostných oceľových drôtov a polyetylénových plášťov sa aplikujú vo viacerých prechodoch, z ktorých každý vyžaduje vlastný stupeň vytláčania plášťa. Výroba jedného transoceánskeho káblového segmentu môže zahŕňať viac ako tucet postupných extrúznych priechodov.
Mikropotrubné a fúkané káble
Fúkané káble sú určené na inštaláciu pomocou stlačeného vzduchu cez predinštalované mikrotrubice, zvyčajne 5 až 10 mm v priemere . Vonkajší povrch kábla musí mať veľmi nízky koeficient trenia – často dosiahnutý spoločným vytláčaním klzkej nylonovej alebo HDPE vonkajšej vrstvy s jemnou povrchovou štruktúrou na extrudér drôtu a kábla – aby sa umožnila inštalácia pomocou vzduchu na vzdialenosti 1 km alebo viac jedným úderom. Tento prístup drasticky znižuje náklady na hĺbenie pri zavádzaní FTTH.
Od továrenského bubna po nainštalovanú sieť: posledné kroky
Po každom opláštení a testovaní sa hotový kábel z optických vlákien navinie na drevené alebo plastové bubny v štandardných prepravných dĺžkach. Bežné dĺžky cievok pre vonkajšie káble s voľnými rúrkami sú 2 km, 4 km a 6 km . Každý bubon je označený typom kábla, počtom vlákien, typom vlákna (OS2, OM4 atď.), dĺžkou bubna a dátumom a posunom výroby – to všetko je možné vysledovať k jednotlivým ťahovým vežiam a šarži predliskov.
Továrenské akceptačné testovanie (FAT) v tejto fáze zahŕňa OTDR testovanie každého vlákna na každom bubne, aby sa vytvorila úplná stopa útlmu. Táto stopa je archivovaná a dodávaná s káblom, aby slúžila ako referencia, s ktorou možno po inštalácii porovnať OTDR namerané v teréne, čo uľahčuje identifikáciu akéhokoľvek poškodenia spôsobeného počas ťahania alebo hĺbenia.
Konektorovanie – pripojenie továrensky vyleštených konektorov na konce vlákien – sa voliteľne vykonáva v káblovom závode alebo na mieste inštalácie. Továrensky leštené konektory dosahujú nižšie vložené straty 0,2 dB so spätnými stratami nad 50 dB pre povrchové úpravy APC (uhlový fyzický kontakt), výkon, ktorý je ťažké konzistentne replikovať v poľných podmienkach.
Často kladené otázky
Z akej suroviny je vyrobený optický kábel?
Samotné optické vlákno je vyrobené z ultračistého kremičitého skla (oxid kremičitý, SiO₂), pričom na úpravu indexu lomu sa používajú dopanty ako oxid germániitý. Ochranné nátery, nárazníkové trubice a plášť sú vyrobené z rôznych termoplastov, ako sú akrylát, PBT, PVC, HDPE, PVDF alebo LSZH zlúčeniny, všetky spracované extrúznym zariadením.
Aké tenké je optické vlákno v porovnaní s ľudským vlasom?
Jediné optické vlákno po ťahaní má vonkajší priemer o 125 mikrometrov (0,125 mm) , čo je zhruba priemer priemerného ľudského vlasu. Samotné sklenené jadro – časť, ktorá prenáša svetlo – je v jednovidovom vlákne široké iba 9 µm, čo je asi jedna desatina šírky vlasu.
Čo robí extrudér drôtov a káblov pri výrobe káblov z optických vlákien?
Extrudér drôtov a káblov roztaví termoplastickú zmes a nanesie ju ako súvislú, presne dimenzovanú vrstvu na jadro optického vlákna alebo kábla. Vo výrobe optických vlákien sa extrudéry používajú vo viacerých fázach: vytvárajú tesné nárazníkové povlaky okolo jednotlivých vlákien, vyrábajú voľné nárazníkové rúrky, ktoré obsahujú skupiny vlákien, a nanášajú vonkajší plášť kábla. Extrudér musí pracovať s prísnou reguláciou teploty a rýchlosti, aby nedošlo k poškodeniu jemných optických vlákien vo vnútri.
Ako dlho trvá výroba kábla z optických vlákien?
Výroba predlisku trvá niekoľko dní až týždeň na jednu dávku. Ťahanie vlákna rýchlosťou 15 – 25 m/s znamená, že jedna cievka s dĺžkou 5 000 km trvá približne 60 – 90 hodín nepretržitej prevádzky ťažnej veže. Sekundárne spracovanie, splietanie a opláštenie pridávajú ďalšie dni. Celková doba cyklu od surovín po hotový bubon je zvyčajne dva až štyri týždne pre štandardný vonkajší kábel s voľnou rúrkou.
Môže byť kábel z optických vlákien vyrobený z plastu namiesto skla?
áno. Plastové optické vlákno (POF) používa PMMA (polymetylmetakrylát) alebo fluórovaný polymér ako materiál jadra a plášťa. POF má oveľa väčšie jadro (až 1 mm) a oveľa vyšší útlm (približne 150 – 200 dB/km pri 650 nm) v porovnaní s kremičitým vláknom, takže je obmedzený na krátke trasy pod 50 metrov – typicky automobilové siete, domáce A/V systémy a prepojenia priemyselných senzorov, kde jednoduchosť ukončenia prevažuje nad potrebou nízkeho útlmu.
Čo je LSZH a prečo na kábloch z optických vlákien záleží?
LSZH znamená Low Smoke Zero Halogen. Popisuje materiály plášťa, ktoré pri vystavení ohňu produkujú minimálny dym a žiadne halogénové plyny (ako je chlór z PVC). To je dôležité v uzavretých priestoroch, ako sú tranzitné tunely, nemocnice a kancelárske budovy, kde toxický dym z horiacich káblov predstavuje vážne nebezpečenstvo evakuácie. Plášte LSZH sa aplikujú pomocou extrudéra drôtov a káblov nakonfigurovaných pre zmesi s vyššou viskozitou a plnivom a káble musia vyhovovať skúšobným sériám IEC 60332-3, IEC 61034 a IEC 60754.
 Súvisiace Produkty