E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo je extrúzia – základný proces za každým drôtom a káblom
Extrúzia je kontinuálny výrobný proces, pri ktorom sa surovina – zvyčajne termoplastická alebo elastomérna zlúčenina – roztaví a pretlačí cez tvarovanú matricu, aby sa vytvoril rovnomerný profil prierezu. V priemysle drôtov a káblov to znamená nanesenie izolačnej alebo plášťovej vrstvy priamo na pohybujúci sa vodič rýchlosťou, ktorá môže prekročiť 1200 metrov za minútu na vysokorýchlostných tratiach pre dátové káble s jemným rozchodom. Výsledkom je konzistentný povlak, ktorý chráni vodič, poskytuje elektrickú izoláciu a spĺňa rozmerové tolerancie až do ±0,01 mm na prémiových automobilových alebo medicínskych produktoch.
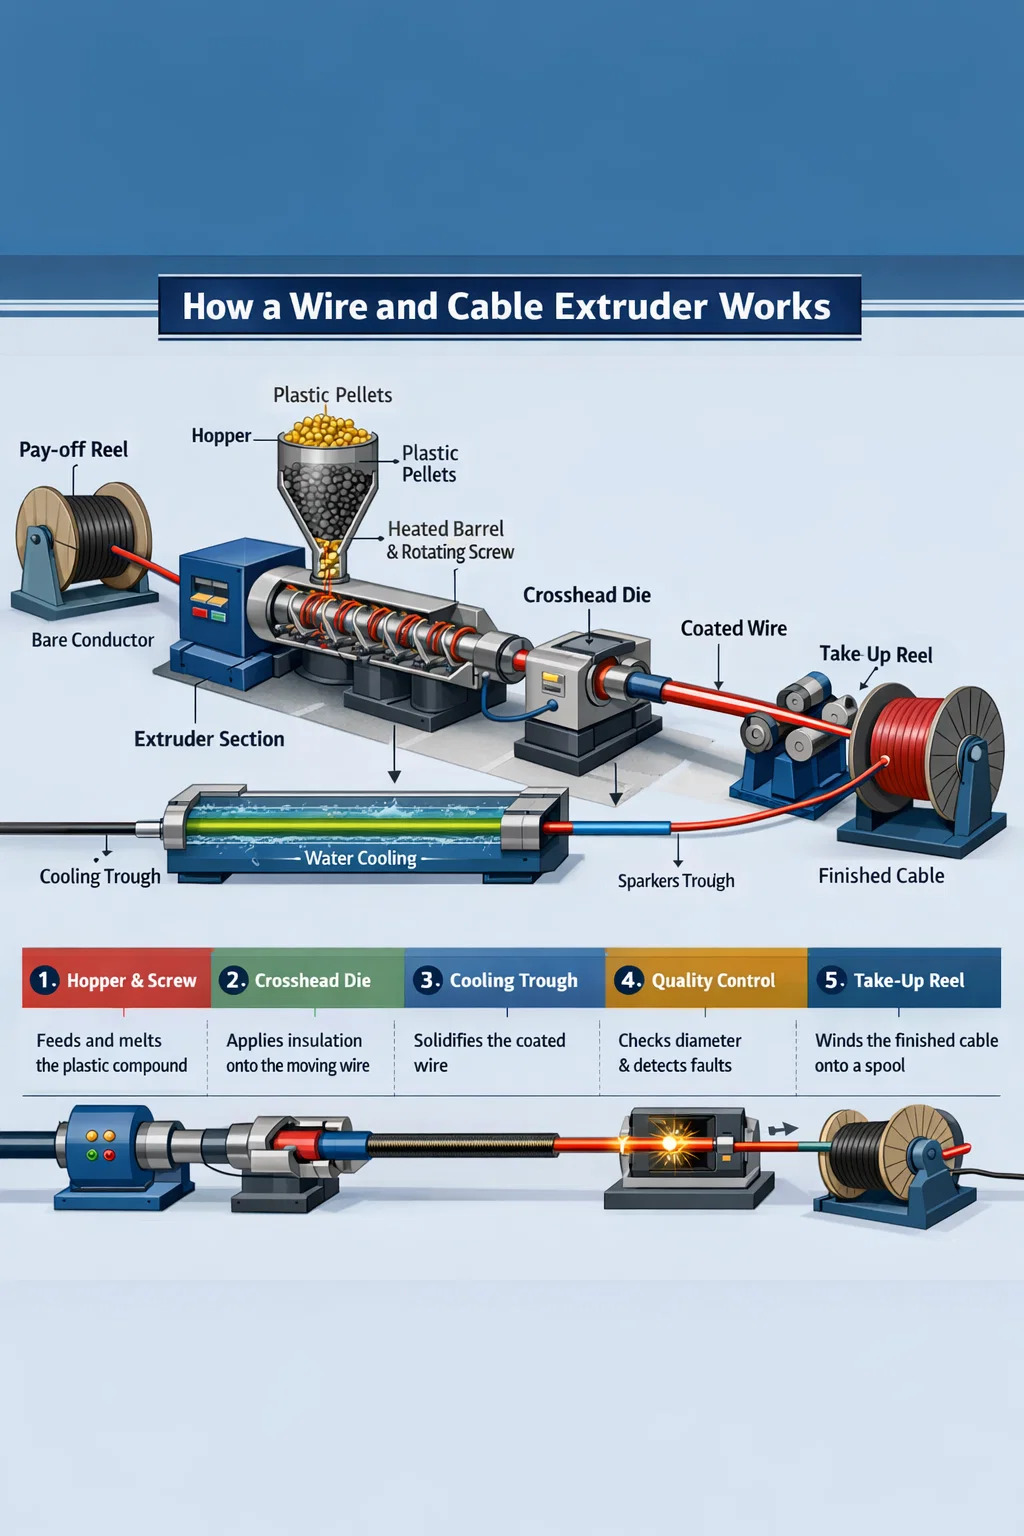
Na rozdiel od vstrekovania, ktoré plní uzavretú formu a vyžaduje čas cyklu, je vytláčanie vo svojej podstate inline a nikdy sa nezastaví. Drôtový a káblový extrudér dodáva pelety alebo prášok do vyhrievaného valca, rotujúca závitovka dopravuje a plastifikuje zmes a roztavený materiál vystupuje cez matricu s krížovou hlavou umiestnenú okolo vodiča. Potiahnutý drôt potom vstupuje do chladiaceho žľabu, prechádza cez iskrové testery a merače priemeru a je navinutý na navíjaciu cievku, všetko v jednom neprerušovanom priechode.
Pochopenie toho, čo je extrúzia – a to, čo odlišuje dobre skonštruovaný extrudér drôtov a káblov od bežného stroja na výrobu plastov – určuje, či váš hotový výrobok spĺňa certifikáciu UL, IEC alebo RoHS pri prvej výrobe alebo po nákladnom prepracovaní.
Ako a Extrudér drôtov a káblov V skutočnosti funguje
Drôtový a káblový extrudér pozostáva z niekoľkých integrovaných podsystémov. Každý hrá odlišnú úlohu pri premene surovej zlúčeniny na rozmerovo stabilný, elektricky zvukovo izolovaný vodič.
Zostava hlavne a skrutiek
Hlaveň je valec z tvrdenej ocele, typicky potiahnutý bimetalom pre odolnosť proti oderu pri prevádzke plnených zmesí, ako je spomaľovač horenia LSZH (Low Smoke Zero Halogen). Vnútri sa otáča skrutka, ktorej geometria – hĺbka letu, kompresný pomer a pomer L/D (dĺžka k priemeru) – je navrhnutá pre špecifickú skupinu zlúčenín. Izolácia PVC bežne beží na skrutkách s L/D 20:1 až 25:1 a kompresným pomerom takmer 3:1. Zosieťovaný polyetylén (XLPE) pre strednonapäťový napájací kábel vyžaduje dlhšiu, jemnejšiu skrutku, často 30:1 L/D, aby sa zabránilo predčasnému zosieťovaniu v hlavni. Spustenie nesprávnej skrutky v extrudéri drôtov a káblov spôsobuje degradáciu, nerovnomernú teplotu taveniny a nakoniec odmieta.
Teploty sudov sú zónované – zvyčajne štyri až šesť nezávislých zón – stúpajúce od prívodného hrdla k dávkovacej časti. Pre štandardné PVC to môže znamenať zónové teploty 150 °C, 165 °C, 175 °C a 180 °C smerom k matrici. XLPE je v neskorších zónach teplejšia pri 200–220 °C. Presné PID regulátory držia každú zónu v rozmedzí ±1 °C, pretože posun teploty taveniny o 5 °C sa premieta priamo do kolísania viskozity a rozptylu hrúbky steny.
Krížová hlava - srdce vytláčania drôtu
To, čo oddeľuje extrudér drôtov a káblov od štandardného extrudéra profilu, je krížová hlava. Vodič vstupuje do krížovej hlavy pod uhlom 90 stupňov (alebo in-line v niektorých konfiguráciách) a vystupuje koaxiálne cez matricu. Vnútri je tok taveniny presmerovaný okolo vodiča pomocou torpéda alebo deflektora, potom sa zbieha pomocou matrice a geometrie hrotu, aby sa izolácia uložila rovnomerne vo všetkých polohách hodín.
V rámci dizajnu krížovej hlavy existujú dve aplikačné metódy:
- Tlakové náradie — tavenina sa dotýka vodiča vo vnútri matrice a spája sa pod tlakom. Používa sa pre väčšinu izolačných aplikácií, kde sa vyžaduje priľnavosť, ako je XLPE napájací kábel.
- Trubkové náradie — tavenina tvorí rúrku, ktorá je ťahaná na vodič po výstupe z matrice, pričom sa spolieha na vákuum alebo pomer ťahu. Bežné pre plášte voľného strihu na viacžilových kábloch.
Dimenzovanie matrice a hrotu sa riadi vzorcami pomeru vyťahovania (DDR) a vyváženia vyťahovania (DDB). DDR medzi 1,2 a 1,5 je typickým východiskovým bodom pre stredne rýchle PVC linky. Prekročenie DDR 2,5 na LSZH môže spôsobiť lom taveniny - drsný povrch žraločej kože na izolácii, ktorý neprejde testom iskry.
Chladiace žľaby a následné zariadenia
Po matrici vstupuje potiahnutý vodič do vodného chladiaceho žľabu. Dĺžka žľabu musí zodpovedať rýchlosti linky a hrúbke steny izolácie. Všeobecným pravidlom je, že 1 mm stenový PVC vodič s rýchlosťou 200 m/min vyžaduje minimálne 20–30 metrov aktívneho chladenia. Nedostatočné chladenie spôsobuje rozmerový posun, pretože horúca izolácia sa deformuje pod napätím navijaka. Niektoré XLPE strednonapäťové linky používajú suché vytvrdzovacie rúry namiesto vodných žľabov na kontrolu chemického zosieťovania, ale voda zostáva štandardom pre väčšinu liniek na vytláčanie drôtov a káblov.
Inline prístrojové vybavenie je na moderných linkách neobchodovateľné. Laserový merač priemeru ihneď po výstupe z matrice zachytáva zmeny steny v reálnom čase, čím sa regulácia v uzavretej slučke vracia späť k rýchlosti závitovky extrudéra alebo rýchlosti linky. Iskrové testery pri napätiach od 1 kV do 15 kV, v závislosti od triedy izolácie, nepretržite zisťujú dierky. Kapacitné monitory zisťujú excentricitu – vodiče mimo stredu sa prejavujú ako odchýlka kapacity pri frekvencii otáčania drôtu.
Typy extrudérov drôtov a káblov podľa konfigurácie
Nie všetky drôtové a káblové extrudéry sú rovnaké. Zvolená konfigurácia linky má priamy vplyv na sortiment, čas prechodu, šrotovnosť a kapitálové investície.
| Typ extrudéra | Typický priemer skrutky | Primárna aplikácia | Maximálna rýchlosť linky |
|---|---|---|---|
| Jedna skrutka (hladký otvor) | 25–150 mm | PVC izolácia a opláštenie | Až 800 m/min (jemný rozchod) |
| Jednozávitovkový (drážkovaný posuv) | 45–120 mm | HDPE, LSZH, PP zlúčeniny | Až 600 m/min |
| Dvojskrutka (súbežne sa otáčajúca) | 35 – 90 mm | Zmes LSZH, XLPE báza | Zmes, nie priamy náter |
| Tandemový duálny extrudér | Dve skrutky, každá 45–90 mm | Dvojvrstvová izolačná bunda | Až 500 m/min |
| Trojvrstvová (koextrúzia) | Tri extrudéry napájajúce jednu matricu | MV/HV XLPE s polovodičovými obrazovkami | 15–30 m/min (veľký kábel) |
Jednozávitovkové extrudérové linky
Jednozávitovkový drôtový a káblový extrudér dominuje objemom výroby na celom svete. Jeho jednoduchosť – jedna skrutka, jeden valec, jeden pohon – znamená nižšie náklady na údržbu a rýchlejšiu výmenu skrutiek pri prechode produktov. 60 mm jednozávitovkový extrudér beží pri 120 ot./min 180–220 kg/h zmesi PVC, ktorá postačuje na potiahnutie 1,5 mm² stavebného drôtu pri rýchlosti 400 m/min. Na výrobu vysokorýchlostných dátových káblov (kat. 6A, kat. 8) spárované 30–45 mm extrudéry aplikujú izoláciu jednotlivých vodičov pri rýchlostiach linky presahujúcich 1 000 m/min.
Tandemové a koextrúzne linky
Pre káble vyžadujúce dve alebo viac samostatných vrstiev – ako je izolácia XLPE s viazaným PVC plášťom alebo automobilový kábel s farebnou pásikovou vrstvou na bielom základe – tandemové alebo koextrúzne linky privádzajú samostatné zlúčeniny do dvojkanálovej krížovej hlavy. To eliminuje prevíjanie, čím sa ušetrí 15–25 % nákladov na spracovanie pri viacvrstvových produktoch. Trojitá koextrúzia je povinná pre strednonapäťový kábel XLPE, kde sa vnútorné a vonkajšie polovodičové tienenie musia spojiť s izoláciou, kým sú ešte roztavené, bez kontaminácie na rozhraniach.
Kľúčové materiály spracované na extrudéroch drôtov a káblov
Výber materiálu riadi celú špecifikáciu extrudéra – geometriu závitovky, metalurgiu valca, teplotný profil a chladiacu kapacitu. Nižšie sú uvedené primárne skupiny zlúčenín a ich charakteristiky spracovania.
PVC (polyvinylchlorid)
PVC zostáva celosvetovo najrozšírenejšou zmesou na extrudéroch drôtov a káblov, čo predstavuje zhruba podiel 35–40 % celkového objemu izolácie káblov podľa hmotnosti. Ľahko sa spracováva pri teplote 160–190 °C, akceptuje širokú škálu zmäkčovadiel a prísad spomaľujúcich horenie a je nákladovo efektívny. Výzvou je tepelná citlivosť – nad 200 °C alebo pri nadmernom strihu PVC degraduje a uvoľňuje HCl, ktorý koroduje hlaveň a krížovú hlavu. Skrutky pre PVC používajú relatívne nízke kompresné pomery (2,5–3,0:1) a leštené, chrómované unášače na zníženie priľnavosti.
XLPE (skrížený polyetylén)
XLPE je štandardná izolácia pre káble vysokého napätia (1–35 kV) a vysokého napätia. K zosieťovacej reakcii – či už peroxidom iniciovanej alebo vytvrdzovaniu silánovou vlhkosťou – musí dôjsť po matrici, nie vo vnútri valca extrudéra. To obmedzuje konštrukciu skrutky, aby sa zabránilo nadmernému šmykovému zahrievaniu a vyžaduje dlhšiu skrutku s nízkou kompresiou. Dusíkové trubice vytvrdzované za sucha udržiavajú teploty nad 200 °C pre peroxidové systémy, potom chladiacu zónu pred navijakom. Systémy Silane-XLPE používajú jednoduchší jednozávitovkový extrudér, ale na dokončenie reakcie zosieťovania vyžadujú postextrúznu saunu alebo horúci vodný kúpeľ.
LSZH / LSOH zlúčeniny
Zmesi Low Smoke Zero Halogen (LSZH) sú formulované s minerálnymi plnivami – trihydrátom hlinitým (ATH) alebo hydroxidom horečnatým – v množstve 50 – 65 % hmotnosti. Tieto plnivá robia LSZH vysoko abrazívnym a výrazne zvyšujú viskozitu taveniny v porovnaní s PVC. Drôtové a káblové extrudéry s prevádzkou LSZH vyžadujú bimetalové valce (minimálny povrch opotrebovania 60 HRC), skrutky z tvrdenej zliatiny a krížové hlavy s väčším priemerom na zvládnutie vyššieho poklesu tlaku. Výstupné rýchlosti sú o 20–30 % nižšie ako ekvivalentné série PVC a rýchlosti linky sú zvyčajne obmedzené na 200–400 m/min v závislosti od rozchodu. LSZH je povinné v tuneloch, námorných plavidlách, pobrežných plošinách a verejných budovách podľa IEC 60332 a EN 50266 protipožiarnych noriem.
Fluórpolyméry (PTFE, FEP, ETFE)
Fluórpolymérne izolované káble sa používajú v leteckom, vojenskom a vysokoteplotnom priemysle, kde sa vyžaduje nepretržitá prevádzka pri 150–260 °C. PTFE je technicky proces extrúzie pasty (extrúzia barana), nie konvenčná extrúzia závitovky. FEP a ETFE sú spracovateľné tavením na špecializovaných drôtových a káblových extrudéroch s úplne PTFE lemovanými dráhami taveniny alebo konštrukciou zo zliatiny niklu – fluórpolyméry sú korozívne pre štandardnú oceľ pri teplotách spracovania 340–380 °C. Výstupné rýchlosti sú nízke a náklady na nástroje sú vysoké, ale výkonnostná prémia odôvodňuje investíciu do zväzkov leteckých káblov a elektronických káblových zväzkov.
TPE, TPU a zmesi podobné gume
Termoplastické elastoméry (TPE) a termoplastický polyuretán (TPU) sa rýchlo rozrástli v automobilovom priemysle, robotike a aplikáciách káblov prenosného elektrického náradia, pričom v mnohých prípadoch nahrádzajú vulkanizovanú gumu. Sú extrudovateľné na štandardných drôtových a káblových extrudéroch s miernou závitovkovou modifikáciou, spracovávajú sa pri 190–220 °C a úplne eliminujú krok vulkanizácie. Najmä TPU ponúka vynikajúcu odolnosť proti oderu – 10 až 50-krát vyššiu ako PVC – čo z neho robí preferovaný plášť pre káble vlečných reťazí a káble priemyselných robotov, ktoré ohýbajú milióny cyklov.
Kritické parametre, ktoré definujú kvalitu vytláčania
Kvalita pri vytláčaní drôtov a káblov nie je jedinou premennou. Je to výsledok riadenia niekoľkých vzájomne závislých parametrov súčasne, často prostredníctvom automatizácie s uzavretou slučkou na moderných linkách.
Excentricita a rovnomernosť hrúbky steny
Excentricita – mimostredová poloha vodiča v izolácii – priamo ovplyvňuje dielektrickú pevnosť kábla a jeho schopnosť prejsť testami odolnosti voči vysokému napätiu. IEC 60227 a UL 44 špecifikujú maximálne hodnoty excentricity; pre 1,5 mm² PVC stavebný drôt s menovitou stenou 0,7 mm, minimálna stena nesmie klesnúť pod 80 % nominálnej hodnoty v ktoromkoľvek bode. To znamená, že maximálna excentricita je ±0,14 mm na stene s hrúbkou 0,7 mm. Konzistentné dosiahnutie tohto cieľa pri rýchlosti 500 m/min si vyžaduje krížovú hlavu s riadenou sústrednosťou so skrutkami na centrovanie v matrici, vodidlom vodiča proti prúdu a v ideálnom prípade in-line kapacitný monitor napájajúci sa späť do ovládačov krížovej hlavy.
Teplota taveniny a stabilita tlaku taveniny
Tlak taveniny vo vytláčacej hlave je primárnym indikátorom stability procesu. Kolísanie tlaku - spôsobené vibráciami skrutky, nekonzistentným podávaním peliet alebo opotrebovanými lopatkami skrutky - sa priamo prejavuje ako zmena priemeru hotového kábla. Stabilný drôtový a káblový extrudér udržuje v ustálenom stave zmeny tlaku taveniny pod ±2 bar. Niektoré linky používajú zubové čerpadlo medzi extrudérom a krížovou hlavou špeciálne na oddelenie zmeny výstupu závitovky od tlaku matrice, čo umožňuje reguláciu priemeru na ± 0,003 mm – potrebné pre presné plášte koaxiálnych káblov a optických vlákien.
Rýchlosť linky a riadenie hnacieho hriadeľa
Navijak (vyťahovacia jednotka) nastavuje pomer sťahovania a priamo riadi konečný priemer izolácie. Servopoháňaný navijak so spätnou väzbou napätia tanečného kotúča reaguje na hodnoty merača priemeru do 50–100 ms na moderných CNC riadení. Pevná regulácia rýchlosti – lepšia ako ±0,1 % zmena rýchlosti – je nevyhnutná pre tenkostennú izoláciu, kde aj 0,5 % odchýlka rýchlosti spôsobí merateľnú zmenu priemeru. Rýchlosť linky je tiež hlavnou pákou výkonu: zdvojnásobenie rýchlosti linky z 200 na 400 m/min zdvojnásobuje výkon na tom istom extrudéri, takže stabilita hriadeľa priamo ovplyvňuje ziskovosť.
Kvalita povrchu a výkon iskrového testu
Povrchové chyby - jamky, bubliny, pruhy alebo drsná štruktúra - môžu maskovať elektrické poruchy pri testovaní iskier. Bubliny v izolácii sú spôsobené vlhkosťou v hmote (vyriešené predsušením peliet na vlhkosť pod 0,05 %), prchavými prísadami alebo rozpusteným vzduchom v tavenine. Pruhy často naznačujú degradovaný materiál alebo kontamináciu v krížovej hlave. Čistá linka na vytláčanie drôtov a káblov vykonáva nepretržité iskrové testovanie pri 100 % výroby, pričom miera priechodnosti nad 99,8 % je priemyselným štandardom pre objemové izolačné linky.
Rozloženie linky na extrudér drôtov a káblov a pomocné vybavenie
Kompletná linka na vytláčanie drôtov a káblov je viac ako samotný extrudér. Usporiadanie pomocného zariadenia určuje počiatočný odpad, čas prechodu a rozmerovú konzistenciu konečného produktu.
Typická izolačná linka od výplaty po odber zahŕňa:
- Výplatná jednotka — drží holú cievku s vodičom, často s ramenom tanečnice s riadeným ťahom a možnosťou výmeny cievky (aktívne alebo statické odvíjanie). Hmotnosť cievky do 3 000 kg pre napájacie káble s veľkým prierezom.
- Žehlička na vlasy a predhrievač — narovnáva stočený vodič a odstraňuje vlhkosť alebo oxidáciu z povrchu, čím zlepšuje priľnavosť izolácie. Predhriatie vodiča na 60–120 °C je štandardom pre napájací kábel XLPE.
- Extrudér drôtov a káblov s krížovou hlavou — základná jednotka s použitím izolácie alebo plášťa.
- Chladiace žľaby — vodné chladenie, zvyčajne v dvoch alebo troch sériových sekciách s klesajúcou teplotou (horúca, teplá, studená), aby sa predišlo tepelným šokom a zvyškovému napätiu v izolácii.
- Inline meranie — laserové OD meradlo, kapacitný monitor, tester iskier a voliteľne röntgenový skener hrúbky steny pre presné káble.
- Kapitán a tanečník — odťahová jednotka udržiavajúca napätie a rýchlosť šnúry.
- Značkovacia jednotka — atramentová alebo gravírovacia jednotka pre značky meračov, menovité napätie, štandardné certifikácie a farebné kódovanie.
- Navíjanie / navíjanie — navíjač cievky alebo navíjač bubna s automatickým odrezaním a presunom na linkách vybavených akumulátorom, aby sa zabránilo zastaveniu šnúry.
Celková dĺžka vedenia sa pohybuje od 20 metrov v prípade izolačného vedenia pre malé budovy až po viac ako 150 metrov v prípade vedenia XLPE stredného napätia s dlhými vytvrdzovacími trubicami. Základom je plánovanie podlahového priestoru a správne zarovnanie všetkých jednotiek na pevnom oceľovom základnom ráme – nesúososť medzi odvíjaním a krížovou hlavou už o 2–3 mm pri vysokej rýchlosti spôsobuje vibrácie vodiča a excentrické špičky.
Chyby vytláčania pri výrobe drôtov a káblov a ako ich riešiť
Dokonca aj dobre udržiavané linky na extrudér drôtov a káblov sa počas výroby stretávajú s chybami. Rýchlym rozpoznaním príčiny sa vyhnete dlhému množstvu šrotu.
| Defekt | Najčastejšia príčina | Nápravné opatrenie |
|---|---|---|
| Variácia priemeru (cyklovanie) | Náraz skrutky, opotrebovaný hrot skrutky alebo nestabilný tlak taveniny | Nainštalujte zubové čerpadlo; skontrolujte a vymeňte opotrebované skrutkové súčasti |
| Bubliny / dutiny v izolácii | vlhkosť zlúčeniny nad 0,05 %; prchavé zmäkčovadlá | Zmes predsušte 2–4 hodiny pri 70–80 °C; recenzia balíka aditív |
| Drsný povrch/žraločia koža | Lom taveniny — nadmerná šmyková rýchlosť steny matrice | Zvýšte teplotu matrice; znížiť rýchlosť linky; použiť pomôcku na spracovanie |
| Vysoká excentricita | Vibrácie vodiča; nesprávne zarovnaný hrot matrice; opotrebovanie vodiacej rúrky | Znovu vycentrujte krížovú hlavu; vymeňte vodiacu trubicu; skontrolujte napnutie vodiča |
| Pruhy / zmena farby | Degradovaný materiál zadržiava v mŕtvych zónach krížovej hlavy | Vyčistiť krížovú hlavu; rozobrať a vyčistiť; skontrolujte mŕtve zóny v kocke |
| Zlyhania iskrového testu (dierka) | Kontaminácia; bubliny; tenké miesto od výstrednosti | Sitová zlúčenina; výstrednosť adresy; skontrolujte čistotu materiálu |
Výber extrudéra drôtov a káblov pre vaše výrobné požiadavky
Výber správneho extrudéra drôtov a káblov začína jasnou definíciou sortimentu produktov, skupín zmesí, požadovaného výkonu a obmedzenia podlahovej plochy. Kľúčové špecifikácie, ktoré je potrebné definovať pred vyžiadaním ponuky stroja, zahŕňajú:
- Rozsah veľkostí vodičov — od minima (napr. 0,1 mm² pre dátový kábel) po maximum (napr. 300 mm² pre napájací kábel). To určuje veľkosť otvoru krížovej hlavy a priemer skrutky.
- Skupina zlúčenín a hrúbka steny — PVC/LSZH/XLPE každý vyžaduje špecifickú geometriu skrutky. Výber matrice a hrotu s minimálnou hrúbkou steny.
- Cieľový výkon v kg/h — vypočítané z rýchlosti linky × lineárnej hmotnosti izolovaného kábla. Toto dimenzuje priemer závitovky extrudéra a hnací motor.
- Požadované rozmerové tolerancie — Štandardné tolerancie stavebného drôtu (IEC 60227) sú dosiahnuteľné pomocou základnej spätnej väzby, zatiaľ čo automobilové (ISO 6722) alebo letecké normy vyžadujú meranie zubového čerpadla a röntgenovej steny.
- Počet vrstiev — jednovrstvová izolácia vs. dvojvrstvová (izolačný plášť) verzus trojitá koextrúzia určuje, či je potrebná jednoduchá, tandemová alebo plná koextrúzna linka.
- Úroveň automatizácie — Plne automatizovaná výmena kotúča, spájanie a riadenie priemeru v uzavretej slučke zvyšujú kapitálové náklady, ale znižujú prácu a šrot pri spustení na vysokorýchlostných linkách o 30–60 %.
A Extrudér drôtov a káblov 60 mm so skrutkou 25:1 L/D, zubovým čerpadlom a inline laserovým meradlom je bežnou štartovacou špecifikáciou pre univerzálnu PVC/LSZH stavebnú linku na izoláciu vodičov v rozsahu 0,75–16 mm². Očakávajte ceny inštalovaných liniek od 300 000 do 800 000 USD v závislosti od úrovne automatizácie a trhu. Pre výrobu strednonapäťových káblov XLPE začínajú trojité koextrúzne linky od 2 miliónov USD a môžu presiahnuť 8 miliónov USD pre vertikálne veže VCV s úplným suchým vytvrdzovaním.
Extrúzia v špeciálnych káblových aplikáciách
Automobilové káble
Káble automobilových káblových zväzkov patria medzi najnáročnejšie z hľadiska rozmerovej konzistencie a priepustnosti. Typický závod na výrobu káblových zväzkov OEM pre automobilový priemysel spotrebuje denne milióny metrov izolovaného vodiča s prierezom od 0,13 mm² do 6 mm². Drôtové a káblové extrudérové linky pre tento sektor pracujú na 600–1200 m/min na jemnom priereze, s hrúbkou steny len 0,15 mm na vodiči 0,13 mm². Možnosti zmesí zahŕňajú PVC (štandard), XLPE a čoraz častejšie ETFE alebo PP pre vysokoteplotné zóny v blízkosti motora, kde sa vyžaduje nepretržitá teplota 125 °C alebo 150 °C. Farebne označená izolácia je rozhodujúca pre montáž postrojov, takže presné zladenie farieb s inline kolorimetrickými kontrolami je štandardom na automobilových linkách.
Podmorský a vysokonapäťový kábel
V opačnom extréme, pokiaľ ide o rozsah, podmorský napájací kábel a pozemný kábel s extra vysokým napätím (EHV) používajú najväčšie dostupné konfigurácie extrudéra drôtov a káblov. Prierezy vodičov od 500 mm² do 2 500 mm² vyžadujú trojité koextrúzne linky, kde sa vnútorné polovodičové sito, izolácia XLPE a vonkajšie polovodičové sito aplikujú v jednom priechode rýchlosťou 3–10 m/min. Hrúbka steny izolácie 15 – 25 mm vyžaduje extrémne vysoký objemový výkon veľkých závitovkových extrudérov (priemer 120 – 200 mm) a dlhých trubíc na vytvrdzovanie dusíkom 50 – 80 metrov. Požiadavky na čistotu izolácie v triede káblov 220–525 kV sú mimoriadne – kovové častice väčšie ako 125 mikrónov v XLPE sú zakázané, čo si vyžaduje ultračistú manipuláciu so zmesou a montážne oblasti v čistých priestoroch okolo krížovej hlavy.
Dátové a telekomunikačné káble
Štruktúrovaná kabeláž pre Cat 6, Cat 6A a Cat 8 Ethernet, ako aj koaxiálne káble pre širokopásmovú distribúciu, kladú skôr požiadavky na tesnú kapacitu a jednotnosť impedancie než na odolnosť voči napätiu. Pre kat. 6A s pevným jadrom je izoláciou typicky penový FEP alebo pevný HDPE pri stene 0,25 – 0,35 mm na 0,57 mm vodiči, vyrábaný pri 800 – 1 000 m/min. Proces penenia – buď fyzikálne penenie vstrekovaním dusíka alebo chemické penenie azodikarbonamidom – znižuje dielektrickú konštantu z 2,3 (pevný HDPE) na 1,5 – 1,8 (napenený), čo umožňuje Cat 6A dosiahnuť šírku pásma 500 MHz. Ovládanie priemeru na extrudéri z penovej izolácie drôtov a káblov musí byť tesnejšie než ±0,005 mm, aby sa udržala impedancia v rámci tolerancie ±3 Ω noriem TIA-568.
Postupy údržby, ktoré predlžujú životnosť extrudéra drôtov a káblov
Extrudér drôtov a káblov je kapitálovo náročným majetkom. Správna údržba sa priamo premieta do prevádzkyschopnosti, konzistentnej kvality a životnosti skrutiek/hlavne meranej v rokoch a nie v mesiacoch.
- Monitorovanie opotrebovania skrutiek a hlavne — zmerajte priemer vývrtu hlavne a priemer závitu skrutky každých 6–12 mesiacov pomocou kalibrovaných prístrojov. Keď priemer medzi skrutkou a valcom presiahne 0,4–0,6 mm (v závislosti od veľkosti skrutky), výstupná konzistencia klesá a prietok sa zvyšuje. Výmena skrutky pred dosiahnutím rovnakého stupňa opotrebovania valca je zvyčajne nákladovo efektívnejšia ako výmena oboch súčasne.
- Frekvencia čistenia krížovej hlavy — LSZH a pigmentované zlúčeniny vyžadujú demontáž a čistenie krížovej hlavy každých 8–24 hodín výroby, aby sa odstránili znehodnotené zadržania materiálu. Prírodná zmes PVC na čistej linke môže bežať 200–500 hodín medzi čistením. Plánovaný cyklus čistenia s použitím tepelne stabilnej čistiacej zmesi pred vypnutím odstraňuje zvyšky bez demontáže a predlžuje interval.
- Kontrola ohrievača sudov a termočlánku — chybné vykurovacie pásy a termočlánky spôsobujú anomálie teplotnej zóny, ktoré sú často nesprávne diagnostikované ako problémy so zmesou alebo skrutkou. Vymeňte termočlánky ako preventívne opatrenie každých 12–18 mesiacov; štvrťročne kontrolujte svorky ohrievača, či nie sú uvoľnené a horúce miesta.
- Servis pohonu a prevodovky — prevodovky extrudérov pracujú pri vysokom, cyklickom zaťažení krútiaceho momentu. Dodržiavajte intervaly výmeny prevodového oleja špecifikované výrobcom OEM, zvyčajne každých 4 000 – 8 000 hodín. Analýza vibrácií na prevodovke dvakrát za rok identifikuje opotrebovanie ložísk pred katastrofickým zlyhaním a neplánovanými prestojmi.
- Kalibrácia meradla a testera iskier — meradlá priemeru lasera si vyžadujú kalibráciu podľa referenčných cieľov, ktoré možno sledovať podľa NIST, mesačne. Skúšačky iskier musia byť na začiatku každej zmeny overené oproti známej dovolenke (dierka v izolácii); nekalibrovaný tester iskier, ktorý prehliadne poruchy, je horší ako žiadny tester.
Trendy v odvetví tvarovania vytláčania drôtov a káblov dnes
Technológia vytláčania drôtov a káblov sa vyvíja spolu s posunom širšieho káblového priemyslu smerom k infraštruktúre nabíjania elektromobilov, prepojeniu obnoviteľnej energie a vysokorýchlostným dátovým sieťam.
Dopyt po nabíjacom kábli EV
Káble na rýchle nabíjanie jednosmerného prúdu elektrického vozidla vyžadujú flexibilné TPU alebo silikónové plášte schopné zvládnuť trvalý prúd až do 500 A pri 1 000 V jednosmernom prúde s polomermi ohybu pod 30 mm pri -40 °C. Tieto káble používajú konštrukcie vodičov chladených kvapalinou s extrudovanou izoláciou cez medenú rúrku nesúcu chladiacu kvapalinu. Drôtové a káblové extrudérové linky pre tento produkt musia zvládnuť viacnásobné simultánne aplikácie vrstiev – izolácia cez medený vodič, plášť nad zostavou – pri zachovaní flexibilných vlastností, ktoré umožňujú káblu visieť a navíjať sa tisíckrát počas prevádzky. Predpokladá sa, že globálny dopyt po nabíjacích kábloch pre elektromobily bude rásť 20 % CAGR do roku 2030 , čo vedie k významným investíciám do novej kapacity extrudéra drôtov a káblov.
Priemysel 4.0 a digitálne vytláčacie linky
Moderné riadiace systémy drôtových a káblových extrudérov spájajú všetky komponenty linky – pohon extrudéra, teploty valca, zubové čerpadlo, meradlo priemeru, navijak a naberanie – prostredníctvom jediného PLC alebo HMI na báze PC so správou receptov a zaznamenávaním údajov SPC. Digitálne extrúzne linky uchovávajú procesné receptúry pre stovky typov káblov, čím sa eliminujú manuálne nastavenia a umožňujú výmenu produktu bez použitia nástrojov za menej ako 15 minút na dobre navrhnutých systémoch. Konektivita OPC-UA umožňuje linke dodávať výrobné údaje v reálnom čase do systémov MES a ERP, čo umožňuje sledovateľnosť od šarže zmesi až po hotovú cievku – povinná schopnosť pre certifikáciu automobilového priemyslu IATF 16949 a čoraz viac požadovaná pre projekty sieťových káblov.
Udržateľné a recyklovateľné extrudovanie zmesí
Regulačný tlak v rámci Akčného plánu pre obehové hospodárstvo EÚ a nariadení REACH urýchľuje prechod od nerecyklovateľných termosetových (XLPE) a halogénových (PVC) izolácií k termoplastickým XLPE alternatívam (TR-XLPE, HFFR-TP), ktoré je možné na konci životnosti recyklovať. Tieto nové zlúčeniny sú spracovateľné na existujúcich drôtových a káblových extrudérových platformách so závitovkovou modifikáciou, ale vyžadujú si užšie procesné okná a presnejšiu reguláciu teploty ako staré PVC. Dodávatelia zmesí a OEM výrobcovia extrudérov spoluvyvíjajú nové geometrie nástrojov a povlaky valcov, aby mohli efektívne manipulovať s týmito materiálmi, pričom niekoľko komerčných liniek už používa zmesi TR-XLPE pre strednonapäťové káble vo výrobnom meradle v Európe a Ázii.
 Súvisiace Produkty