E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Čína | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Čo vlastne znamená drôt a kábel?
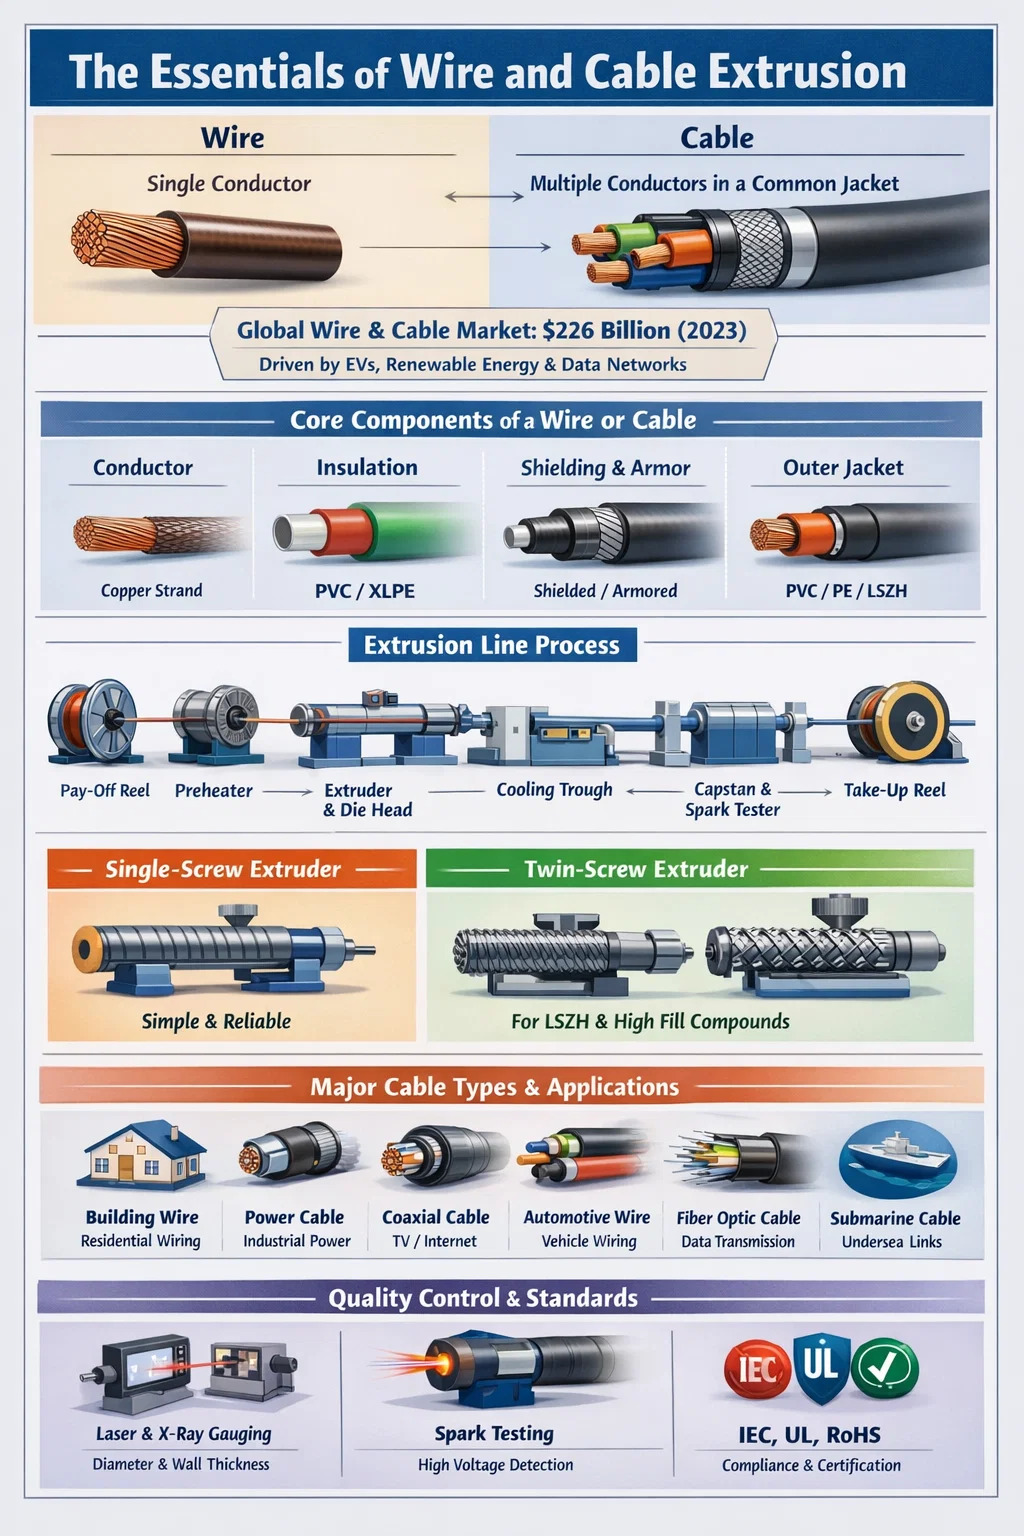
Drôt a kábel sú chrbtovou kosťou modernej elektrickej infraštruktúry, no mnohí ľudia používajú tieto dva pojmy zameniteľne, ak sú technicky odlišné. Drôt je jeden vodič – zvyčajne vlákno z kovu, najčastejšie medi alebo hliníka – zatiaľ čo kábel je zostava dvoch alebo viacerých vodičov zoskupených v spoločnom plášti alebo plášti. Tento rozdiel má obrovský význam pri výrobe, inštalácii a dodržiavaní predpisov.
V praxi sa na uzemnenie môže použiť holý medený drôt, zatiaľ čo viacžilový kábel s PVC izoláciou prenáša energiu v obytnej budove. Globálny trh s drôtmi a káblami bol ocenený na približne 226 miliárd USD v roku 2023 a predpokladá sa, že bude stabilne rásť vďaka urbanizácii, rozširovaniu infraštruktúry elektromobilov a projektom obnoviteľnej energie. Pochopenie rozdielu medzi drôtom a káblom je základom pre výber správnych materiálov, výrobného procesu a vybavenia – vrátane správneho extrudéra drôtov a káblov.
Hlavné komponenty: Čo tvorí drôt alebo kábel
Či už sa pozeráte na jednoduchý spojovací kábel alebo vysokonapäťový napájací kábel, základná štruktúra sleduje konzistentný vzor. Každá vrstva plní špecifickú ochrannú alebo funkčnú úlohu.
Dirigent
Vodič je elektricky aktívne jadro. Meď zostáva dominantným materiálom vďaka svojej vodivosti (približne 58 MS/m), ale hliník je široko používaný v nadzemných prenosových vedeniach kvôli jeho nižšej cene a nižšej hmotnosti. Vodiče môžu byť plné alebo lankové. Lankové vodiče ponúkajú lepšiu flexibilitu a sú preferované v aplikáciách, kde sa káble často ohýbajú alebo posúvajú.
Izolácia
Izolácia obklopuje každý vodič, aby sa zabránilo elektrickému úniku a skratu. Bežné izolačné materiály zahŕňajú PVC (polyvinylchlorid), XLPE (zosieťovaný polyetylén), LSZH (nízkodymový, nulový halogén) a gumové zmesi. Výber závisí od prevádzkového napätia, teplotného rozsahu a podmienok prostredia. XLPE izolácia zvláda teploty až do 90°C nepretržite a až do 250°C pri skratových podmienkach , čím sa stáva štandardom v kábloch stredného a vysokého napätia.
Tienenie a brnenie
Niektoré káble obsahujú kovové tienenie (medená páska, hliníková fólia alebo opletené drôty) na blokovanie elektromagnetického rušenia. Pancierové káble pridávajú vrstvu oceľového drôtu alebo oceľovej pásky na mechanickú ochranu v podzemných alebo priemyselných aplikáciách.
Vonkajšia bunda
Vonkajší plášť je finálna ochranná vrstva, ktorá drží všetko pohromade a poskytuje odolnosť proti vlhkosti, chemikáliám, UV žiareniu a mechanickému oderu. PVC je celosvetovo najbežnejším materiálom plášťa, hoci PE (polyetylén) a TPU (termoplastický polyuretán) sa čoraz viac používajú na špeciálne aplikácie.
Hlavné typy drôtov a káblov a ich aplikácie
Priemysel drôtov a káblov pokrýva obrovskú škálu typov produktov. Každá kategória je navrhnutá pre špecifický súbor elektrických, mechanických a environmentálnych požiadaviek.
| Typ kábla | Typická aplikácia | Izolácia Material | Rozsah napätia |
|---|---|---|---|
| Stavebný drôt (NM-B, THHN) | Bytové rozvody | PVC/nylon | Až do 600V |
| Napájací kábel | Priemyselná distribúcia energie | XLPE / EPR | 1kV – 500kV |
| Koaxiálny kábel | TV, internet, RF signál | Penový PE / Pevný PE | Nízke napätie |
| Automobilový drôt | Káblový zväzok vozidla | PVC / XLPE / TPU | 12V – 800V (EV) |
| Kábel z optických vlákien | Prenos dát | LSZH / PE | N/A (optické) |
| Podmorský kábel | Podmorské energetické/dátové prepojenia | XLPE | Až 525 kV (HVDC) |
Každá z týchto kategórií vyžaduje špecifický proces extrúzie a použitý extrudér drôtov a káblov musí zodpovedať viskozite materiálu, požadovanej hrúbke steny a rýchlosti výroby.
Úloha a Extrudér drôtov a káblov vo výrobe
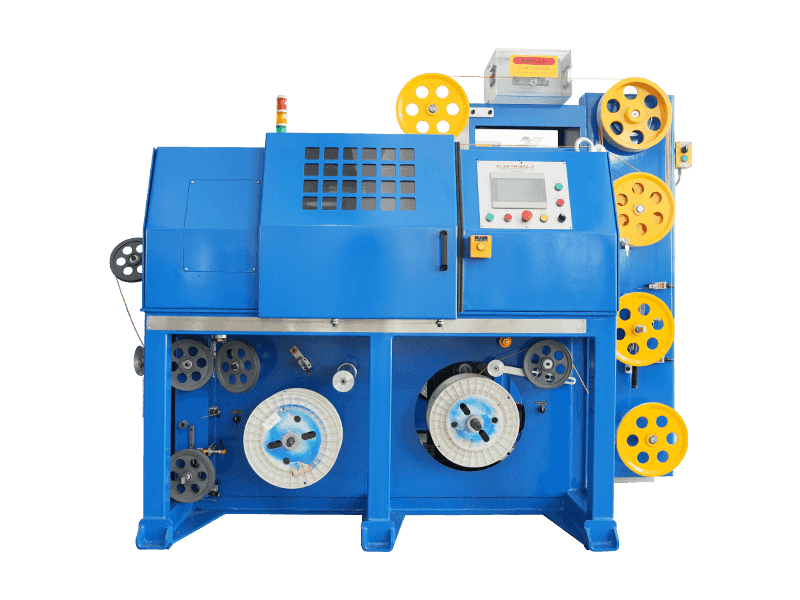
Drôtový a káblový extrudér je centrálnym zariadením vo výrobnej linke. Jeho primárnou funkciou je aplikovať izoláciu, opláštenie alebo iné polymérne vrstvy na vodič roztavením termoplastického alebo termosetového materiálu a jeho pretlačením cez matricu okolo drôtu vysokou rýchlosťou. Bez správne nakonfigurovaného extrudéra nie je možné dosiahnuť konzistentnú hrúbku steny, dobrú priľnavosť a mechanické vlastnosti požadované normami ako IEC 60228, UL 44 alebo RoHS.
Typická linka na vytláčanie drôtov a káblov obsahuje nasledujúce komponenty pracujúce v poradí: odvíjacia cievka napájajúca holý vodič, predhrievač, samotný extrudér s jeho vytláčacou hlavou, chladiaci žľab, navijak alebo odťahová jednotka, tester iskier na detekciu defektov a navíjacia cievka. Každá stanica musí byť presne synchronizovaná. Dokonca aj 5% odchýlka v rýchlosti linky môže spôsobiť odchýlky hrúbky steny, ktoré nespĺňajú požiadavky rozmerovej tolerancie.
Jednozávitovkové vs. dvojzávitovkové extrudéry
Najbežnejšou konfiguráciou vo výrobe drôtov a káblov je jednozávitovkový extrudér , ktorý je obľúbený pre svoju jednoduchosť, spoľahlivosť a nízke náklady na údržbu. Jednozávitovkové stroje efektívne zvládajú PVC, PE, XLPE a väčšinu štandardných plášťových materiálov. Pomery L/D (dĺžka k priemeru) skrutiek sa zvyčajne pohybujú od 20:1 do 30:1 pre drôtové a káblové aplikácie.
Dvojzávitovkové extrudéry, súbežne sa otáčajúce aj protibežné, sa používajú, keď zlúčenina vyžaduje intenzívne miešanie - napríklad pri výrobe zlúčenín LSZH (nízke dymové nulové halogény), ktoré obsahujú vysoké množstvá minerálnych plnív, ako je ATH (trihydrát hliníka). Tieto plnivá môžu v zmesi presiahnuť 60 % hmotnosti, takže dôkladná disperzia je kritická pre splnenie noriem požiarnej odolnosti, ako je EN 60332.
Tandemové a dvojvrstvové vytláčanie
Pre káble vyžadujúce dve odlišné polymérne vrstvy – ako je polovodivá vrstva plus izolačná vrstva v kábloch stredného napätia – sa používa tandemová extrúzia (dva extrudéry v sérii) alebo trojvrstvová koextrúzia (tri extrudéry napájajúce spoločnú hlavu súčasne). Trojitá koextrúzia zaisťuje, že tri vrstvy sú spojené ešte za tepla, čo je nevyhnutné pre káble XLPE, kde musia byť rozhrania čisté a bez dutín, aby sa zabránilo čiastočnému vybitiu pri vysokom napätí.
Kľúčové technické parametre extrudéra drôtov a káblov
Pri špecifikácii alebo hodnotení extrudéra drôtov a káblov rozhoduje o tom, či je stroj vhodný pre daný produkt a požiadavku na priepustnosť, niekoľko technických parametrov.
- Priemer skrutky: Rozsah od 30 mm pre jemnú izoláciu drôtu až po 150 mm alebo viac pre ťažké opláštenie káblov. Väčšie priemery skrutiek poskytujú vyšší výkon, ale vyžadujú väčší hnací výkon.
- pomer L/D: Vyšší pomer L/D poskytuje lepšiu plastifikáciu a miešanie. Pre PVC je typický pomer 24:1 až 28:1; pre PE a XLPE je bežný pomer 25:1 až 30:1.
- Otáčky skrutky a výstupná rýchlosť: Moderné vysokorýchlostné extrudéry pre telekomunikačný drôt môžu bežať pri rýchlosti závitovky presahujúcej 200 ot./min., čím dosahujú rýchlosti linky 1 000 m/min alebo viac pre tenkostennú izoláciu malých vodičov.
- Teplotné zóny: Hlaveň je rozdelená do viacerých nezávisle riadených vykurovacích zón (typicky 4 až 8). Presná zónová regulácia zabraňuje tepelnej degradácii materiálov citlivých na teplo, ako je PVC, ktoré sa začína degradovať nad 200 °C.
- Dizajn vytláčacej hlavy: Tlakové lisovacie hlavy a rúrkové lisovacie hlavy slúžia na rôzne účely. Tlakové matrice vytvárajú tesný kontakt medzi izoláciou a vodičom; rúrkové matrice zanechávajú malú vzduchovú medzeru a používajú sa tam, kde sa izolácia nesmie spájať s vodičom.
- Systém pohonu: Striedavé vektorové pohony s uzavretou spätnou väzbou sú teraz štandardom, čo umožňuje presné riadenie rýchlosti a zlepšenie energetickej účinnosti o 15–25 % v porovnaní so staršími systémami jednosmerného pohonu.
Výber materiálu ovplyvňuje aj dizajn extrudéra. PVC je citlivé na strih a vyžaduje starostlivú geometriu skrutky, aby sa zabránilo lokálnemu prehriatiu. XLPE určený na zosieťovanie pomocou rúr CV (kontinuálna vulkanizácia) sa musí spracovávať pri kontrolovaných teplotách taveniny, aby sa zabránilo predčasnému zosieťovaniu vo vnútri extrudéra – javu nazývanému „spálenie“.
Technológie krížového prepojenia pri vytláčaní káblov
Pri stredno- a vysokonapäťových silových kábloch sa zosieťovaním polyetylénovej izolácie premení z termoplastu na termoset, čím sa dramaticky zlepší jeho tepelná odolnosť a dlhodobý elektrický výkon. Drôtový a káblový extrudér musí byť kompatibilný so zvolenou metódou zosieťovania.
Peroxidové krížové prepojenie (riadky CV)
Najpoužívanejšia metóda pre vysokonapäťové káble. Potom, čo extrudér nanesie zmes XLPE, kábel prechádza cez kontinuálnu vulkanizačnú (CV) trubicu naplnenú dusíkom pri zvýšenom tlaku (zvyčajne 6–12 barov) a teplotách do 300 °C. Peroxid sa rozkladá a vytvára kovalentné priečne väzby medzi polyetylénovými reťazcami. CV vedenia pre káble EHV (extra vysoké napätie) môžu byť dlhé 200 metrov alebo viac aby sa zabezpečil dostatočný čas zotrvania na úplné zosieťovanie pred ochladením.
Silane Cross-Linking (Monosil a Sioplas)
Ekonomickejšia metóda používaná pre káble nízkeho a stredného napätia. V procese Monosil dochádza k očkovaniu silánom vo vnútri špeciálne navrhnutého extrudéra a zosieťovanie je dokončené ponorením hotového kábla do horúcej vody alebo pary. Tým sa vyhne potrebe CV trubice a je vhodný pre menšie objemy výroby.
Zosieťovanie elektrónovým lúčom (EB).
Používa sa na izoláciu tenkostenných drôtov v automobilovom, leteckom a vojenskom priemysle. Po vytlačení kábel prechádza cez urýchľovač elektrónov, ktorý bombarduje izoláciu vysokoenergetickými elektrónmi, čo spôsobuje zosieťovanie bez použitia chemikálií. EB crosslinking produkuje drôty, ktoré sú dimenzované na teploty až 150 °C alebo vyššie, čo je dôležité pre automobilové aplikácie v blízkosti zdrojov tepla.
Izolácia and Jacketing Materials: How They Affect Extruder Selection
Výber materiálu priamo určuje typ a konfiguráciu požadovaného extrudéra drôtu a kábla. Každý polymér má iné správanie sa taveniny, teplotné okná spracovania a citlivosť na strih a degradáciu.
PVC (polyvinylchlorid)
PVC predstavuje viac ako 40 % izolačného a plášťového materiálu, ktorý sa celosvetovo spotrebuje v priemysle drôtov a káblov. Je nákladovo efektívny, spomaľuje horenie vo forme zmesi a ľahko sa spracováva. Teplota spracovania sa zvyčajne pohybuje od 160 °C do 190 °C. Zmesi PVC sú dostupné v širokom rozsahu hodnôt tvrdosti Shore A (od 60 pre flexibilné druhy do 95 pre tuhé typy). Skrutky používané pre PVC sú typicky nízkotlakové, aby sa zabránilo nadmernému šmykovému teplu.
PE a HDPE
Polyetylén ponúka vynikajúce dielektrické vlastnosti a odolnosť proti vlhkosti, čo z neho robí štandardnú voľbu pre telekomunikačné káble a podzemné rozvodné káble. HDPE plášte sú bežné na kábloch stredného napätia a kábloch z optických vlákien pre ich kombináciu tuhosti a chemickej odolnosti. Teploty spracovania pre PE sa pohybujú od 180°C do 230°C v závislosti od indexu toku taveniny.
LSZH zlúčeniny
Nízkodymové materiály s nulovým obsahom halogénov sú povinné v aplikáciách, ako sú tunely, verejné budovy a námorné plavidlá, kde by toxický dym z horiaceho PVC mohol byť životu nebezpečný. Zlúčeniny LSZH sú zvyčajne založené na zmesiach EVA (etylénvinylacetát) alebo polyolefínových zmesiach silne zaťažených ATH alebo MDH (hydroxid horečnatý) ako retardérov horenia. Tieto plnivá výrazne sťažujú spracovanie zlúčenín LSZH , vyžadujúce dvojzávitovkové extrudéry alebo špeciálne navrhnuté jednozávitovkové stroje s bariérovými skrutkami a prevodovkami s vysokým krútiacim momentom.
TPU a špeciálne elastoméry
Termoplastický polyuretán ponúka výnimočnú odolnosť proti oderu a flexibilitu, čo z neho robí preferovaný materiál plášťa pre vlečné reťaze, robotické káble a aplikácie na mori. TPU vyžaduje presnú reguláciu teploty, pretože jeho spracovateľské okno je úzke – zvyčajne 180 °C až 210 °C – a prehriatie spôsobuje hydrolytickú degradáciu, ak materiál nebol predtým riadne vysušený. Pred spracovaním musí byť obsah vlhkosti nižší ako 0,02 %.
Kontrola kvality pri vytláčaní drôtov a káblov
Kontrola kvality pri výrobe drôtov a káblov nie je voliteľná – je nariadená medzinárodnými normami a je priamo spojená s bezpečnosťou. Kábel s poddimenzovanou izoláciou môže v prevádzke katastrofálne zlyhať a spôsobiť elektrické požiare alebo smrteľné úrazy.
Inline meracie systémy
Moderné extrúzne linky sú vybavené inline priemeromerom s použitím laserovej alebo röntgenovej technológie. Laserové meradlá merajú vonkajší priemer v dvoch alebo troch osiach súčasne a privádzajú údaje späť do riadenia rýchlosti linky a výstupu extrudéra. Požiadavky na toleranciu pre mnohé typy káblov sú ±0,05 mm alebo viac , ktorá vyžaduje riadenie v uzavretej slučke v reálnom čase a nie pravidelné manuálne meranie.
Röntgenové meradlá hrúbky steny idú ďalej meraním hrúbky steny izolácie v štyroch alebo viacerých rovinách súčasne, pričom zisťujú excentricitu - stav, keď je vodič mimo stredu izolácie. Excentricita mimo špecifikovaných limitov môže spôsobiť dielektrický prieraz pri vysokom napätí.
Iskrové testovanie
Každý izolovaný vodič prechádza na výrobnej linke cez tester iskier (nazývaný aj prázdninový detektor). Vysokonapäťová elektróda obklopuje kábel a aplikuje jednosmerné alebo striedavé testovacie napätie. Dierky, dutiny alebo nečistoty, ktoré porušujú izoláciu, spôsobujú iskrový výboj, spúšťanie počítadla a niekedy aj zastavenie vedenia. Napätie iskrovej skúšky sa zvyčajne pohybuje od 1 kV pre nízkonapäťový vodič do 25 kV alebo vyššie pre izoláciu strednonapäťových káblov , v súlade s normami ako IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line testy zahŕňajú meranie jednosmerného odporu vodiča (na overenie prierezu a čistoty materiálu podľa IEC 60228) a testovanie izolačného odporu pomocou megohmmetra. Dobrý kábel izolovaný PVC by mal pri teplote okolia vykazovať hodnoty izolačného odporu v stovkách megaohmov na kilometer.
Normy a certifikácie drôtov a káblov
Priemysel drôtov a káblov sa riadi komplexným rámcom národných a medzinárodných noriem. Zhoda sa vyžaduje pre prístup na trh vo väčšine krajín a je overená testovacími laboratóriami tretích strán.
- normy IEC (Medzinárodná elektrotechnická komisia): IEC 60228 pokrýva špecifikácie vodičov; IEC 60502 pokrýva silové káble do 30 kV; IEC 60332 pokrýva testy šírenia plameňa.
- UL normy (Underwriters Laboratories, USA): UL 44 pokrýva termosetové izolované vodiče a káble; UL 83 pokrýva drôt s termoplastickou izoláciou; UL 1581 je referenčný štandard pre elektrické vodiče a káble.
- RoHS a REACH: Environmentálne predpisy obmedzujúce nebezpečné látky, vrátane olovnatých stabilizátorov v PVC – problém zhody, ktorý viedol k preformulovaniu mnohých drôtených zlúčenín v Európe a čoraz viac v Ázii.
- CPR (Nariadenie o stavebných výrobkoch, EÚ): Od roku 2017 musia káble používané v stavebníctve v EÚ niesť označenie CE a musia byť klasifikované z hľadiska reakcie na oheň (triedy Aca až Fca).
- Automobilové štandardy: ISO 6722 a LV 216 upravujú automobilový drôt používaný v 12V a 48V systémoch; pre vysokonapäťovú elektroinštaláciu EV sa čoraz častejšie uvádzajú normy ISO 19642 a USCAR-2.
Výrobcovia musia zdokumentovať, že ich proces extrúzie, zloženie materiálu a konečný produkt spĺňajú príslušné normy. Vyžaduje si to podrobné záznamy o procese, uchovávané vzorky káblov a pravidelné audity tretích strán.
Motory rastu: Tam, kde dopyt po drôtoch a kábloch rastie
Niekoľko hlavných globálnych trendov vytvára trvalý a zrýchľujúci dopyt po drôtených a káblových výrobkoch a následne po vysokovýkonných extrudéroch drôtov a káblov schopných vyrábať požadované typy výrobkov za konkurencieschopné ceny.
Káblové zväzky elektrických vozidiel
Bežné vozidlo so spaľovacím motorom obsahuje vo svojom káblovom zväzku približne 1,5 až 2 kilometre drôtu. Plne batériové elektrické vozidlo s dodatočným vysokonapäťovým rozvodom energie, systémom správy batérií a nabíjacou infraštruktúrou môže vyžadovať 3 až 4 kilometre drôtu na vozidlo . S celosvetovým predajom elektromobilov, ktorý má do roku 2030 dosiahnuť 30 miliónov kusov ročne, to predstavuje obrovský a rastúci dopyt po drôte automobilovej kvality a extrudéroch, ktoré ho vyrábajú.
Infraštruktúra obnoviteľnej energie
Veterné farmy na mori vyžadujú podmorské káble s veľkým priemerom na prepojenie turbín medzi sebou a na breh. Jeden projekt veternej energie na mori si môže vyžadovať stovky kilometrov 33 kV medzipoľových káblov a vysokonapäťový exportný kábel, ktorý sa môže natiahnuť 100 km alebo viac k bodu pripojenia k pobrežnej sieti. Použité materiály a procesy – najmä trojitá koextrúzia izolačných systémov XLPE – vyžadujú najsofistikovanejšie dostupné konfigurácie extrudérov drôtov a káblov.
Dátové centrum a rozšírenie siete 5G
Explozívny rast cloud computingu a infraštruktúry AI poháňa bezprecedentný dopyt po napájacích a signálnych kábloch dátových centier. Zavedenie siete 5G si medzitým vyžaduje obrovské množstvo optických káblov a koaxiálnych káblov na pripojenie základňových staníc. Oba produkty vyžadujú presné vytláčanie tenkostennej izolácie pri vysokých rýchlostiach linky.
Modernizácia a elektrifikácia siete
Vlády na celom svete masívne investujú do modernizácie starnúcej elektrickej prenosovej a distribučnej infraštruktúry. Len USA identifikovali podľa nedávnej legislatívy v oblasti infraštruktúry viac ako 65 miliárd dolárov na investície do siete. Veľká časť týchto investícií prúdi priamo do podzemných strednonapäťových distribučných káblov a vysokonapäťových prenosových káblov – všetky sa vyrábajú na linkách na vytláčanie drôtov a káblov.
Výber správneho extrudéra drôtov a káblov: praktické úvahy
Výber extrudéra drôtov a káblov je významnou kapitálovou investíciou – stroje od renomovaných výrobcov sa pohybujú od 100 000 USD za základné nastavenie s jednou skrutkou až po niekoľko miliónov dolárov za kompletnú linku na vytláčanie vysokonapäťových káblov. Rozhodnutie musí brať do úvahy aktuálne požiadavky na produkt, predpokladané zmeny produktového mixu a dlhodobú servisnú podporu.
Prispôsobte extrudér svojmu materiálu
Jediný extrudér nemôže byť optimálne nakonfigurovaný pre zmesi PVC aj LSZH bez výmeny závitovky. Ak vaša výroba zahŕňa viacero materiálov, naplánujte si vyhradené linky alebo investujte do rýchlovýmenných systémov skrutiek a valcov. Mnoho výrobcov ponúka modulárne vytláčacie hlavy a konfigurácie s viacerými skrutkami, aby poskytli flexibilitu bez duplikácie celej linky.
Zvážte automatizáciu a integráciu Industry 4.0
Moderné drôtové a káblové extrudéry čoraz viac prichádzajú s konektivitou OPC-UA, ktorá umožňuje výmenu dát v reálnom čase s MES (manufacturing executive systems) a platformami riadenia kvality. Automatizované riadenie v uzavretej slučke založené na údajoch z inline merania znižuje mieru šrotu a závislosť obsluhy. Niektorí výrobcovia uvádzajú zníženie šrotu o 30 – 50 % po implementácii regulácie priemeru v uzavretej slučke v porovnaní s manuálnym nastavením.
Vyhodnoťte popredajnú podporu a dostupnosť náhradných dielov
Extrudér, ktorý sa nedá rýchlo opraviť, keď sa skrutka alebo valec opotrebuje, je výrobnou zodpovednosťou. Opotrebiteľné komponenty – skrutky, valce, hroty krížových hláv a matrice – sú spotrebným materiálom pri vytláčaní drôtu, najmä pri používaní zmesí plnených brúsnym materiálom. Potvrďte, že výrobca alebo regionálny distribútor má tieto diely na sklade, a do výpočtu celkových nákladov na vlastníctvo započítajte dodacie lehoty.
Vedenie výrobcovia drôtových a káblových extrudérov patrí Maillefer (súčasť Nextrom), Troester, Rosendahl Nextrom, Davis-Standard a niekoľko čínskych výrobcov ako Taiyuan Heavy Industry a Dalian Rubber & Plastics Machinery. Každý z nich ponúka rôzne vyváženie úrovne technológie, ceny a schopnosti regionálnej služby.
 Súvisiace Produkty