Domov / Správy / Informácie z médií / Vytláčací stroj na drôty a káble: Ako to funguje a ako si vybrať

Informácie z médií

Vytláčací stroj na drôty a káble: Ako to funguje a ako si vybrať

Informácie z médií 2026-06-15
Základná technológia

Čo je vytláčací stroj vo výrobe drôtov a káblov

Vytláčací stroj — konkrétne a extrudér drôtov a káblov — je centrálnym zariadením používaným na nanášanie súvislej vrstvy izolačného alebo plášťového materiálu na kovový vodič. V praxi to znamená roztavenie termoplastickej zlúčeniny, ako je PVC, XLPE alebo ĽSZH vo vyhrievanom sude, potom pretlačenie roztaveného materiálu cez matricu s krížovou hlavou, ktorá ho rovnomerne obalí okolo pohybujúceho sa medeného alebo hliníkového drôtu. Výsledkom je izolovaný vodič vyrobený v jedinom, neprerušovanom prechode rýchlosťou, ktorá môže presiahnuť 1 200 metrov za minútu na tenkých dátových kábloch.

Vytlačovací stroj je chrbtovou kosťou každej továrne na výrobu drôtov a káblov na celom svete. Bez nej nie je možné izolovať surové medené alebo hliníkové vodiče a nemožno vyrobiť žiadny hotový kábel – či už napájací kábel, ethernetový kábel Cat 6A alebo podmorské vysokonapäťové vedenie. Každý drôtový a káblový extrudér vykonáva rovnakú základnú úlohu: premenu pevných plastových peliet alebo prášku na presne kontrolovaný roztavený tok, potom nanesenie tohto toku na vodič s konzistentnou hrúbkou steny, sústrednosťou a kvalitou povrchu.

Kritickým rozdielom medzi extrudérom drôtov a káblov a generickým strojom na vytláčanie plastov je zostava matrice s krížovou hlavou. Zatiaľ čo štandardný profilový extrudér tlačí materiál priamo cez pevnú matricu, drôtový a káblový extrudér presmeruje taveninu o 90 stupňov (alebo in-line v niektorých konfiguráciách), aby obklopila pohybujúci sa vodič. Tento dizajn krížovej hlavy umožňuje izoláciu drôtov pri výrobných rýchlostiach – a vďaka čomu je konštrukcia extrudéra drôtov a káblov zložitejšia a špecializovanejšia než akákoľvek iná kategória plastových strojov.

1 200 m/min Maximálna rýchlosť linky pre tenký dátový kábel
±0,01 mm Rozmerová tolerancia na prémiových káblových produktoch
35–40 % Celosvetový podiel na objeme izolácie káblov s použitím PVC

Ako a Extrudér drôtov a káblov Diela: Kompletný proces

Pochopenie toho, ako vytlačovací stroj funguje od začiatku do konca, je nevyhnutné pre každého, kto hodnotí, kupuje alebo udržiava linku na vytláčanie drôtov a káblov. Proces je kontinuálny – na rozdiel od vstrekovania sa správne fungujúci extrudér nikdy nezastaví uprostred výroby – a každý podsystém sa privádza priamo do ďalšieho.

01

Pay-off a Conductor Feed

Obnažený medený alebo hliníkový vodič sa odvíja z cievky na odvíjacej jednotke, prechádza cez usmerňovač, aby sa odstránila súprava cievok, a prípadne cez predhrievač, ktorý ohrieva povrch vodiča na 60–120 °C. Predhrievanie zlepšuje priľnavosť medzi izoláciou a vodičom, čo je obzvlášť dôležité pre napájací kábel XLPE, kde sa zmes musí spojiť s kovovým povrchom.

02

Kŕmenie a plastifikácia v sude

Pelety alebo prášok padajú zo zásobníka do plniaceho hrdla v zadnej časti valca extrudéra. Rotujúca závitovka dopravuje materiál dopredu cez postupne teplejšie zóny valca – pre štandardné PVC sa tieto pohybujú od 150 °C v zóne podávania do 180 °C v blízkosti matrice. Geometria závitovky určuje, ako dôkladne je zmes roztavená a homogenizovaná. Pre PVC je štandardná skrutka s pomerom L/D 20:1 až 25:1 a kompresným pomerom blízkym 3:1. XLPE pre kábel stredného napätia vyžaduje dlhšiu skrutku 30:1 L/D, aby sa zabránilo predčasnému zosieťovaniu vo valci.

03

Krížová matrica — Aplikácia izolácie na vodič

Roztavená zlúčenina vystupuje z valca a vstupuje do krížovej hlavy, kde je presmerovaná okolo prichádzajúceho vodiča. Torpédo alebo deflektor vo vnútri krížovej hlavy rozdeľuje tok taveniny a rovnomerne ho zbieha okolo drôtu. Existujú dva prístupy k nástrojom: tlakové náradie , kde tavenina kontaktuje vodič vo vnútri matrice pod tlakom (používa sa na izolačné aplikácie vyžadujúce priľnavosť, ako je napríklad XLPE napájací kábel) a hadicové náradie , kde tavenina vystupuje ako rúrka, ktorá sa ťahá dole na vodič za matricou (bežné pre voľne padnúce plášte na viacžilových kábloch).

04

Chladenie, meranie a odber

Čerstvo izolovaný vodič vstupuje do vodného chladiaceho žľabu. 1 mm stenový PVC vodič s rýchlosťou 200 m/min zvyčajne vyžaduje 20–30 metrov aktívneho chladenia, aby úplne stuhol bez rozmerového posunu. Laserové meradlá priemeru, iskrové testery (1 kV až 15 kV v závislosti od triedy izolácie) a kapacitné monitory bežia nepretržite v rade. Vyťahovacia jednotka riadi rýchlosť linky s presnosťou ± 0,1 % pred navinutím hotového kábla na navíjaciu cievku.
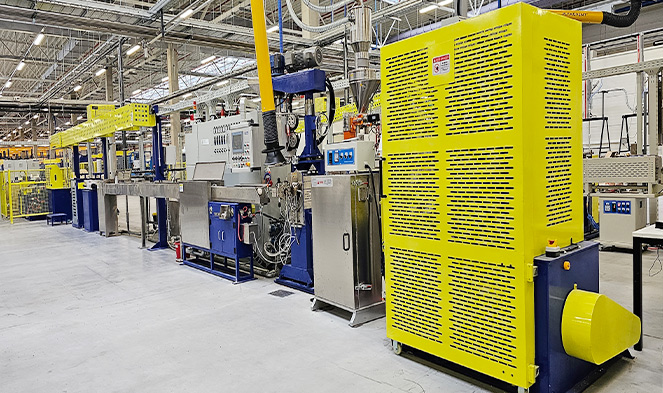
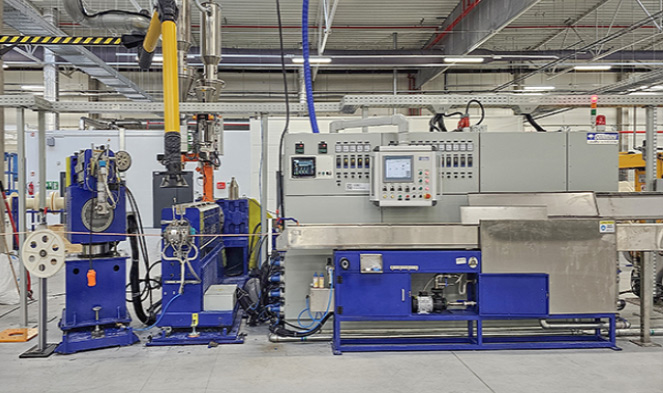
Typy konfigurácií drôtových a káblových extrudérov

Nie každý vytláčací stroj je navrhnutý rovnako. Konfigurácia extrudéra drôtov a káblov – jednozávitovkový, tandemový, koextrúzia – priamo určuje, aké produkty je možné vyrobiť, akou rýchlosťou a za aké kapitálové náklady. Výber nesprávnej konfigurácie pre sortiment vedie k problémom s kvalitou, nadmerným prestojom alebo zbytočným investíciám.

Bežné konfigurácie drôtových a káblových extrudérov a typické prevádzkové parametre (Zdroj: priemyselné technické špecifikácie od Davis-Standard, Rosendahl Nextrom a Gemwell)
Typ extrudéra Priemer skrutky Primárna aplikácia Typická maximálna rýchlosť linky
Jedna skrutka (hladký otvor) 25–150 mm PVC izolácia a opláštenie Až 800 m/min (jemný rozchod)
Jednozávitovkový (drážkovaný posuv) 45–120 mm HDPE, LSZH, PP zlúčeniny Až 600 m/min
Tandemový duálny extrudér Dve skrutky, každá 45–90 mm Dvojvrstvová izolácia a bunda Až 500 m/min
Trojitá koextrúzna linka Tri extrudéry, 60–200 mm MV/HV XLPE s polovodičovými obrazovkami 3–10 m/min (veľký napájací kábel)
Vysokorýchlostná linka z jemného drôtu (párové extrudéry) 30-45 mm na hlavu Cat 6A, Cat 8, koaxiálny kábel Viac ako 1000 m/min

Jednozávitovkový extrudér: Priemyselný pracant

Jednozávitovkový drôtový a káblový extrudér predstavuje väčšinu svetovej výroby izolácie podľa objemu. 60 mm jednozávitovkový extrudér pracujúci pri 120 ot./min. dokáže dodať 180 – 220 kg/h PVC zmesi, čo je dostatočné množstvo na potiahnutie 1,5 mm² stavebného drôtu rýchlosťou 400 m/min. Jednoduchosť usporiadania jednej skrutky a valca znamená rýchlejšiu výmenu skrutiek pri prechode produktov, nižšie zásoby náhradných dielov a jednoduché riešenie problémov – výhody, ktoré si výrobcovia veľkých stavebných káblov vysoko cenia.

Koextrúzia a tandemové linky: Viacvrstvová účinnosť

Pre káble vyžadujúce dve alebo viac samostatných vrstiev — XLPE izoláciu s lepeným PVC plášťom alebo automobilový kábel s farebným identifikačným prúžkom cez bielu základnú zmes — tandemové alebo koextrúzne konfigurácie privádzajú samostatné zlúčeniny do dvojkanálovej alebo trojkanálovej krížovej hlavy. Tým sa eliminuje potreba prevíjania medzi vrstvami, čo znižuje náklady na spracovanie o 15–25 % pri viacvrstvových produktoch. Trojitá koextrúzia je povinná pre strednonapäťový kábel XLPE, kde sa vnútorné a vonkajšie polovodičové tienenie musia spojiť s izoláciou, kým sú ešte roztavené, bez kontaminácie na rozhraniach.

Materiály spracované na extrudéri drôtov a káblov

Spracovávaná skupina zmesí definuje celú špecifikáciu vytláčacieho stroja – geometriu závitovky, metalurgiu valca, teplotný profil a chladiacu kapacitu. Rôzne izolačné materiály sa počas vytláčania správajú veľmi odlišne a používanie nesprávnej zmesi na nepripravenom extrudéri drôtov a káblov má za následok znížený výkon, vysokú mieru šrotu alebo poškodenie zariadenia.

PVC

Polyvinylchlorid (PVC)

PVC predstavuje zhruba 35 – 40 % celkového objemu izolácie káblov na celom svete. Ľahko sa spracováva pri teplote 160–190 °C a akceptuje širokú škálu zmäkčovadiel a obalov spomaľujúcich horenie. Kľúčovou výzvou je tepelná citlivosť – nad 200 °C alebo pri nadmernom strihu PVC degraduje a uvoľňuje chlorovodík, ktorý koroduje hlaveň a krížovú hlavu. Štandardné skrutky do PVC používajú kompresný pomer 2,5–3,0:1 s leštenými pochrómovanými lopatkami.

XLPE

Zosieťovaný polyetylén (XLPE)

XLPE je štandardná izolácia pre káble vysokého napätia (1–35 kV) a vysokého napätia. K zosieťovacej reakcii musí dôjsť po matrici - nie vo vnútri valca extrudéra - čo obmedzuje konštrukciu skrutky, aby sa zabránilo nadmernému šmykovému zahrievaniu. Dusíkové trubice vytvrdzované za sucha udržiavajú teploty nad 200 °C pre peroxidové systémy. Systémy Silane-XLPE používajú jednoduchší extrudér drôtov a káblov, ale na dokončenie reakcie zosieťovania vyžadujú postextrúznu saunu alebo horúci vodný kúpeľ.

LSZH

Nízka dymivosť a nulový halogén (LSZH)

Zmesi LSZH obsahujú minerálne plnivá – trihydrát hlinitý (ATH) alebo hydroxid horečnatý – v množstve 50–65 % hmotnosti, vďaka čomu sú vysoko abrazívne s výrazne vyššou viskozitou taveniny ako PVC. Drôtové a káblové extrudéry pracujúce na LSZH vyžadujú bimetalové valce (minimálne 60 HRC opotrebenie), skrutky z tvrdenej zliatiny a väčšie krížové hlavy. Výstupné rýchlosti sú o 20–30 % nižšie ako ekvivalentné série PVC. LSZH je povinné podľa IEC 60332 a EN 50266 požiarnych noriem pre tunely, námorné plavidlá a verejné budovy.

TPU

TPE a termoplastický polyuretán (TPU)

TPE a TPU sa rýchlo rozrástli v automobilovom priemysle, robotike a aplikáciách prenosných káblov na náradie, čím nahradili vulkanizovanú gumu v mnohých vysokoflexibilných použitiach. Sú extrudovateľné na štandardných drôtových a káblových extrudéroch s miernou závitovkovou modifikáciou, spracovávajú sa pri 190–220 °C a úplne eliminujú krok vulkanizácie. TPU ponúka vynikajúcu odolnosť proti oderu – 10- až 50-krát vyššiu ako PVC – čo z neho robí preferovaný plášť pre káble vlečných reťazí a káble priemyselných robotov, ktoré predĺžia životnosť miliónov cyklov.

FEP

Fluórpolyméry (FEP, ETFE, PTFE)

Káble s fluórpolymérnou izoláciou slúžia v letectve, armáde a vysokoteplotných priemyselných aplikáciách vyžadujúcich nepretržitú prevádzku pri 150–260 °C. FEP a ETFE sú spracovateľné tavením na špecializovaných drôtových a káblových extrudéroch s PTFE-lemovaným dráhami taveniny alebo konštrukciou zo zliatiny niklu, pretože fluórpolyméry sú korozívne pre štandardnú oceľ pri teplotách spracovania 340–380 °C. Samotný PTFE vyžaduje extrúziu piest (pasta) skôr ako extrúziu skrutkou. Špeciálne fluoropolymérové ​​vedenia Davis-Standard zvládajú veľkosti vodičov od 10 AWG do 30 AWG s hrúbkou steny od 0,076 do 0,30 mm.

HDPE

HDPE a penové dielektrické zlúčeniny

Polyetylén s vysokou hustotou – pevný aj fyzikálne penový – je izoláciou pre štruktúrovanú dátovú kabeláž (Cat 5e, Cat 6, Cat 6A, Cat 8) a koaxiálny kábel. Penenie vstrekovaním dusíka alebo chemickým nadúvadlom znižuje dielektrickú konštantu z 2,3 (pevný HDPE) na 1,5–1,8, čo umožňuje káblu Cat 6A dosiahnuť šírku pásma 500 MHz. Ovládanie priemeru na extrudéri z penovej izolácie drôtu a kábla musí byť tesnejšie než ±0,005 mm, aby sa udržala impedancia kábla v tolerancii ±3 ohm podľa noriem TIA-568.

Kritické parametre kvality, ktoré definujú výkon vytláčacieho stroja

Kvalita pri vytláčaní drôtov a káblov nie je jedinou premennou – je to súčasná kontrola niekoľkých vzájomne závislých parametrov, často prostredníctvom automatizácie s uzavretou slučkou na moderných linkách vytlačovacích strojov. Pochopenie toho, na ktorých parametroch najviac záleží a ako spolu súvisia, je kľúčom k prevádzke vysokovýkonného extrudéra drôtov a káblov.

Excentricita a rovnomernosť hrúbky steny

Excentricita - mimostredová poloha vodiča v izolácii - priamo určuje dielektrickú pevnosť kábla a jeho schopnosť prejsť testami odolnosti voči vysokému napätiu. IEC 60227 špecifikuje, že pre 1,5 mm² PVC stavebný drôt s menovitou hrúbkou steny 0,7 mm nesmie minimálna stena v žiadnom bode klesnúť pod 80 % nominálnej hodnoty . To znamená, že maximálna povolená excentricita je ±0,14 mm na stene 0,7 mm. Konzistentné dosiahnutie tohto cieľa pri rýchlosti 500 m/min si vyžaduje krížovú hlavu s riadenou sústrednosťou so skrutkami na centrovanie matrice, vodiacim vedením vodiča proti prúdu a in-line kapacitným monitorom napájajúcim sa späť do ovládačov krížovej hlavy.

Teplota taveniny a stabilita tlaku taveniny

Tlak taveniny vo vytláčacej hlave je primárnym ukazovateľom stability procesu v reálnom čase na extrudéri drôtov a káblov. Kolísanie tlaku spôsobené opotrebovaním skrutky, nekonzistentným podávaním peliet alebo opotrebovanými lopatkami skrutky sa priamo prejavuje ako zmena priemeru hotového kábla. Stabilný vytlačovací stroj udržuje zmeny tlaku taveniny pod ± 2 bary v ustálenom stave. Niektoré presné linky inštalujú zubové čerpadlo medzi extrudér a krížovú hlavu, aby sa oddelila odchýlka výstupu závitovky od tlaku v matrici, čo umožňuje reguláciu priemeru na ± 0,003 mm – požiadavka na presné aplikácie koaxiálnych káblov a káblov z optických vlákien.

Regulácia teploty sudovej zóny

Typický valec extrudéra drôtov a káblov má štyri až šesť nezávisle riadených teplotných zón. V prípade PVC tieto teploty stúpajú z približne 150 °C v zóne podávania na 180 °C v blízkosti matrice. Presné PID regulátory udržujú každú zónu v rozmedzí ±1°C, pretože 5°C posun teploty taveniny sa premieta priamo do kolísania viskozity a rozptylu hrúbky steny. Chybné vykurovacie pásy a termočlánky sú bežnou príčinou anomálií teplotných zón, ktoré sú často nesprávne diagnostikované ako problémy so zmesou alebo skrutkou – osvedčeným postupom je preventívna výmena termočlánku každých 12–18 mesiacov.

Rýchlosť linky a riadenie hnacieho hriadeľa

Vyťahovacia jednotka navijaka nastavuje pomer sťahovania a priamo riadi konečný priemer izolácie. Servopoháňaný navijak so spätnou väzbou napätia tanečného kotúča reaguje na hodnoty merača priemeru do 50–100 ms na moderných CNC riadení. Regulácia rýchlosti lepšia ako ±0,1% zmena rýchlosti je nevyhnutná pre tenkostennú izoláciu, kde odchýlka rýchlosti o 0,5% spôsobuje merateľnú zmenu priemeru. Rýchlosť linky je tiež hlavnou pákou výkonu: zdvojnásobenie z 200 na 400 m/min zdvojnásobuje výkon na tom istom extrudovacom stroji, takže stabilita hriadeľa priamo ovplyvňuje ekonomiku výroby.

Kvalita povrchu a úspešnosť iskrového testu

Poruchy povrchu – bubliny, jamky, pruhy alebo drsná štruktúra – môžu mať za následok elektrické poruchy pri testovaní iskier. Bubliny sú najčastejšie spôsobené vlhkosťou zmesi nad 0,05 % (riešené predsušením peliet pri 70–80 °C počas 2–4 hodín) alebo prchavými prísadami v zmesi. Pruhy zvyčajne označujú degradovaný materiál alebo kontamináciu v mŕtvych zónach krížovej hlavy. Priemyselným štandardom pre objemové izolačné linky je úspešnosť kontinuálneho iskrového testu vyššie 99,8 % všetkých testovaných dĺžok.

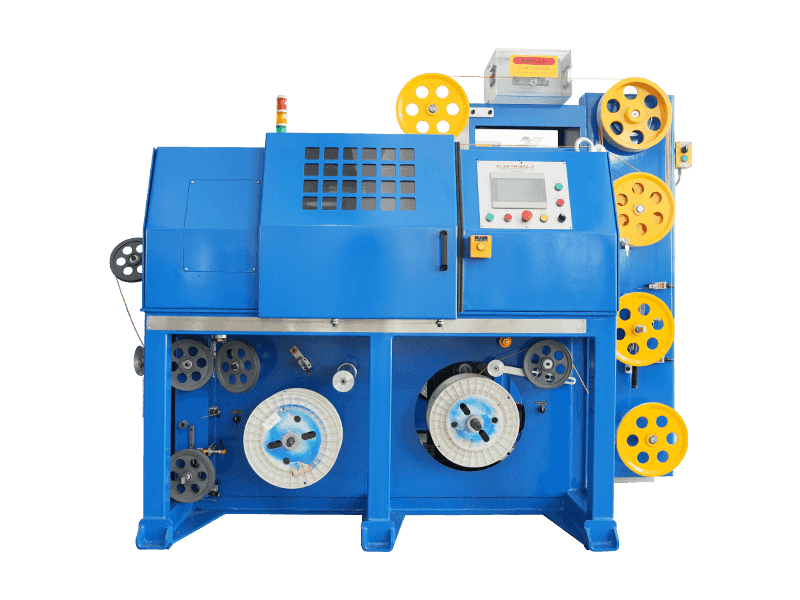
Kompletné usporiadanie linky extrudéra drôtov a káblov: od výplaty až po odber

Drôtový a káblový extrudér nikdy nie je samostatný stroj. Nachádza sa v strede kompletnej vytláčacej linky, ktorej usporiadanie – od odvíjacej cievky až po hotové navíjanie kábla – určuje počiatočný odpad, čas výmeny a konečnú rozmerovú konzistenciu. Celková dĺžka vedenia sa pohybuje od 20 metrov v prípade izolačného vedenia pre malé budovy až po viac ako 150 metrov v prípade vedenia XLPE stredného napätia s trubicami na vytvrdzovanie dusíkom.

  1. Výplatná jednotka — drží cievku s holým vodičom (až do 3 000 kg pri veľkých silových kábloch) pomocou tanečného ramena s riadeným ťahom. Aktívne odvíjanie so servopohonom udržuje konštantné napätie aj počas akcelerácie navijaka.
  2. Žehlička na vlasy a predhrievač — narovnáva stočený vodič a odstraňuje povrchovú oxidáciu. Predhrievanie na 60–120 °C je štandardom pre napájací kábel XLPE na zlepšenie priľnavosti izolácie.
  3. Extrudér drôtov a káblov s krížovou hlavou — základná jednotka. Dĺžka hlavne, priemer skrutky a vývrt krížovej hlavy sú dimenzované na špecifickú zmes a vyrábaný sortiment.
  4. Chladiace žľaby — typicky dve až tri sériové sekcie vodného chladenia s klesajúcou teplotou (horúca, teplá, studená), aby sa predišlo tepelným šokom a zvyškovému napätiu v izolačnej stene.
  5. Inline meranie — laserové OD meradlo, kapacitný monitor, tester iskier a voliteľne röntgenový skener hrúbky steny pre presné káblové produkty. Všetky prístroje privádzajú dáta do riadkového PLC pre riadenie v uzavretej slučke.
  6. Kapitán a tanečník — odťah poháňaný servomotorom, ktorý udržiava napätie a rýchlosť lana lepšie ako ±0,1 % zmeny rýchlosti.
  7. Značkovacia jednotka — atramentová alebo gravírovacia jednotka aplikuje na vonkajší povrch izolácie alebo plášťa značky meračov, menovité napätie, farebné kódovanie a identifikačný text.
  8. Navíjanie a navíjanie — navíjač cievky alebo navíjač bubna s automatickým odstrihnutím a presunom na linkách vybavených akumulátorom, aby sa predišlo zastaveniu výroby pri výmene cievky.

Nesúososť medzi odvíjaním a krížovou hlavou už o 2–3 mm pri vysokej rýchlosti spôsobuje vibrácie vodiča a excentrické špičky, ktoré je ťažké opraviť bez vypnutia linky. Všetky jednotky musia byť namontované na pevnom oceľovom základnom ráme a počas inštalácie musia byť starostlivo vyrovnané.

Poruchy vytláčania na drôtených a káblových vytláčacích linkách: Príčiny a opravy

Dokonca aj dobre udržiavané linky na extrudér drôtov a káblov sa stretávajú s výrobnými chybami. Rozpoznať typ chyby a rýchlo identifikovať jej hlavnú príčinu je rozdiel medzi krátkym intervalom opravy a hodinami výroby šrotu. Nižšie uvedená tabuľka obsahuje najčastejšie chyby, s ktorými sa stretávame na linkách vytláčacích strojov v celom odvetví.

Bežné chyby vytláčania drôtov a káblov, hlavné príčiny a nápravné opatrenia (Zdroj: technická referencia Gemwell Electrical Machinery, 2026)
Defekt Najčastejšia príčina Nápravné opatrenie
Variácia priemeru (cyklická) Náraz skrutky, opotrebovaný hrot skrutky, nestabilný tlak taveniny Nainštalujte zubové čerpadlo; skontrolujte a vymeňte opotrebované skrutkové súčasti
Bubliny a dutiny v izolácii vlhkosť zlúčeniny nad 0,05 %; degradácia prchavého plastifikátora Zmes predsušte 2–4 hodiny pri 70–80 °C; recenzia balíka aditív
Drsný povrch (žraločia koža) Lom taveniny v dôsledku nadmernej šmykovej rýchlosti steny matrice Zvýšte teplotu matrice; znížiť rýchlosť linky; pridať pomocnú látku na spracovanie
Vysoká excentricita Vibrácie vodiča; nesprávne zarovnaný hrot matrice; opotrebovaná vodiaca trubica Znovu vycentrujte krížovú hlavu; vymeňte vodiacu trubicu; skontrolujte napnutie vodiča
Pruhy a zmena farby Degradovaný materiál v mŕtvych zónach krížovej hlavy Vyčistiť krížovú hlavu; rozobrať a vyčistiť; skontrolujte mŕtve zóny
Zlyhania iskrového testu (dierky) Kontaminácia v zmesi; bubliny; tenké miesto od výstrednosti Sitová zlúčenina; riešiť problém výstrednosti; zlepšiť čistotu pri manipulácii s materiálom

Ako si vybrať správny vytláčací stroj na výrobu drôtov a káblov

Výber drôtového a káblového extrudéra si vyžaduje prepracovanie štruktúrovaného súboru špecifikácií predtým, ako sa obrátite na akéhokoľvek výrobcu. Nesprávny výber stroja – poddimenzovaná skrutka, nesprávny pomer L/D, nedostatočné chladenie alebo neprimeraná rýchlosť linky – nemožno úplne kompenzovať prevádzkovými úpravami. Pred vyžiadaním cenových ponúk definujte nasledujúce parametre:

Rozsah veľkostí vodičov

Definujte minimálny prierez vodiča (napr. 0,1 mm² pre dátový kábel) a maximálny (napr. 300 mm² pre napájací kábel). Tento rozsah určuje požadovanú veľkosť otvoru krížovej hlavy, výber matrice a hrotu a to, či môže jedna krížová hlava pokryť celý rozsah alebo sú potrebné viaceré krížové hlavy.

Skupina zlúčenín a hrúbka steny

PVC, LSZH a XLPE vyžadujú inú geometriu skrutiek. Minimálna hrúbka steny v produktovom rade riadi výber geometrie lisovnice a hrotu a cieľovú hodnotu pomeru ťahu (DDR). Prekročenie DDR 2,5 na LSZH môže spôsobiť lom taveniny, čo vedie k poruchám povrchu pri iskrových testoch.

Cieľový výkon v kg/h

Vypočítajte cieľový výkon z rýchlosti linky vynásobenej lineárnou hmotnosťou izolovaného kábla pri menovitých rozmeroch. Tento výpočet dimenzuje priemer závitovky extrudéra a hnací motor. 60 mm drôtový a káblový extrudér pracujúci pri 120 ot./min. dodáva približne 180 – 220 kg/h PVC zmesi – dostatočné pre 1,5 mm² stavebného drôtu pri 400 m/min.

Požadované rozmerové tolerancie

Štandardné tolerancie stavebného drôtu podľa IEC 60227 sú dosiahnuteľné so spätnou väzbou základného priemeru. Automobilový kábel podľa normy ISO 6722 alebo požiadaviek na elektrické vedenie v letectve vyžaduje zubové čerpadlo a meranie hrúbky steny röntgenom. Definujte najpresnejšiu toleranciu v produktovom rade a podľa toho dimenzujte prístrojové vybavenie – dodatočná montáž zubového čerpadla po inštalácii je možná, ale zvyšuje náklady a prestoje.

Počet požadovaných vrstiev

Jednovrstvová izolácia používa jeden extrudér. Dvojvrstvová (izolácia plus plášť) vyžaduje buď tandemovú linku s dvoma extrudérmi za sebou alebo koextrúznu krížovú hlavu. Trojitá koextrúzia pre strednonapäťový XLPE kábel s polovodičovými sitami si vyžaduje tri extrudéry napájajúce jednu trojkanálovú krížovú hlavu – úplne inú platformu ako linka stavebného drôtu.

Úroveň automatizácie a rozpočet

Plne automatizovaná linka na extrudovanie drôtov a káblov s riadením priemeru v uzavretej slučke, automatickou výmenou kotúča a správou receptov znižuje počiatočný odpad a náklady na prácu o 30–60 % v porovnaní s manuálnou prevádzkou. Ceny inštalovaných liniek pre univerzálnu PVC/LSZH stavebnú drôtenú linku (60 mm extrudér, 25:1 L/D, zubové čerpadlo, laserové meradlo) sa pohybujú od 300 000 do 800 000 USD. XLPE strednonapäťové trojité koextrúzne linky začínajú od 2 miliónov USD a presahujú 8 miliónov USD za úplné suché vytvrdzovanie VCV vertikálnej konfigurácie. (Zdroj: referencia odvetvia Gemwell, 2026)

Aplikácie extrudérov drôtov a káblov v kľúčových priemyselných odvetviach

Rovnaká základná technológia vytláčacieho stroja slúži radikálne rôznym odvetviam, z ktorých každý má svoje vlastné požiadavky na zloženie, rozmerové tolerancie a ekonomiku výroby. Pochopenie kontextu aplikácie je rovnako dôležité ako pochopenie samotného stroja.

Automobilový priemysel

Automobilový priemysel Wire Harness Cables

Automobilový priemysel wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Energetická infraštruktúra

Stredné a vysokonapäťové napájacie káble

V opačnom merítku, podmorský napájací kábel a pozemný kábel s extra vysokým napätím používajú najväčšie dostupné konfigurácie drôtových a káblových extrudérov. Prierezy vodičov od 500 mm² do 2 500 mm² vyžadujú trojité koextrúzne linky s použitím vnútorného polovodičového sita, izolačnej steny XLPE (hrúbka 15–25 mm) a vonkajšieho polovodičového sita v jednom priechode rýchlosťou 3–10 m/min. Čistota izolácie pri triede káblov 220–525 kV je mimoriadna – kovové častice väčšie ako 125 mikrónov v XLPE sú zakázané, čo si vyžaduje ultračistú manipuláciu so zmesou a montážne oblasti v čistých priestoroch okolo krížovej hlavy. S viac ako 250 inštalovanými káblovými systémami budov po celom svete je Davis-Standard jedným z uznávaných lídrov v tomto segmente.

Dáta a Telekom

Dáta a Telekommunications Cables

Štruktúrovaná kabeláž pre Cat 6A a Cat 8 Ethernet a koaxiálny kábel pre širokopásmovú distribúciu uprednostňuje rovnomernosť kapacity a riadenie impedancie pred odolnosťou voči napätiu. Pevné jadro Cat 6A používa penovú izoláciu FEP alebo pevnú HDPE izoláciu na stene 0,25–0,35 mm na vodiči 0,57 mm, vyrábanú pri 800–1 000 m/min. Proces penenia – fyzikálne penenie vstrekovaním dusíka alebo chemické penenie azodikarbónamidom – znižuje dielektrickú konštantu z 2,3 (pevný HDPE) na 1,5–1,8, čo umožňuje šírku pásma 500 MHz. Riadenie priemeru na extrudéri z penovej izolácie drôtov a káblov musí dosahovať lepšie ako ±0,005 mm, aby sa impedancia udržala v tolerancii ±3 ohmov podľa noriem TIA-568.

Nabíjanie EV

Káble na nabíjanie elektrických vozidiel

Rýchlonabíjacie káble EV DC zvládajú nepretržitý prúd až do 500 A pri 1 000 V DC, s polomermi ohybu pod 30 mm pri -40 °C – kombinácia, ktorá si vyžaduje flexibilné TPU alebo silikónové plášte aplikované na viacvrstvové drôtové a káblové extrudéry. Kvapalinou chladené konštrukcie pridávajú zložitosť vrstiev, pričom izolácia je vytlačená cez medenú rúrku nesúcu chladiacu kvapalinu. Linky vytláčacieho stroja pre tento produkt musia zvládnuť viacero súčasných vrstiev pri zachovaní flexibilných vlastností, ktoré umožňujú káblu visieť, navíjať sa a ohýbať tisíckrát pri použití v teréne. Predpokladá sa, že celosvetový dopyt po nabíjacích kábloch pre elektromobily do roku 2030 porastie o viac ako 20 %, čo povedie k významným novým investíciám do kapacity extrudérov drôtov a káblov na celom svete.

Postupy údržby, ktoré predlžujú životnosť extrudéra drôtov a káblov

Drôtový a káblový extrudér je kapitálovo náročným majetkom s nákladmi na inštaláciu linky od 300 000 do viac ako 8 miliónov USD v závislosti od konfigurácie. Správna údržba sa priamo premieta do prevádzkyschopnosti, kvality produktu a životnosti meranej v rokoch a nie v mesiacoch. Postupy uvedené nižšie predstavujú štandard prijatý výrobcami vysokovýkonných káblov a káblov na celom svete.

Monitorovanie opotrebovania skrutiek a hlavne

Každých 6–12 mesiacov zmerajte priemer vývrtu hlavne a priemer závitovky pomocou kalibrovaných prístrojov. Keď priemer medzi skrutkou a valcom presiahne 0,4 – 0,6 mm (v závislosti od priemeru skrutky), výstupná konzistencia klesá a únikový prietok sa zvyšuje, čo spôsobuje kolísanie tlaku, ktoré sa prejavuje ako zmena priemeru hotového kábla. Výmena skrutky pred dosiahnutím rovnakého stupňa opotrebovania valca je zvyčajne nákladovo efektívnejšia ako výmena oboch súčasne.

Frekvencia čistenia krížovej hlavy

LSZH a pigmentované zlúčeniny vyžadujú demontáž a čistenie krížovej hlavy každých 8–24 výrobných hodín, aby sa odstránil degradovaný materiál z mŕtvych zón v matrici a torpéde. Štandardná prírodná zmes PVC na čistej linke môže bežať 200–500 hodín medzi úplnými čisteniami. Plánovaný čistiaci cyklus s použitím tepelne stabilnej čistiacej zmesi pred každým vypnutím odstraňuje zvyšky bez demontáže a výrazne predlžuje servisný interval.

Kontrola vykurovacieho pásu a termočlánku

Chybné vykurovacie pásy a termočlánky spôsobujú anomálie teplotných zón, ktoré sú často nesprávne diagnostikované ako problémy so zmesou alebo skrutkou na extrudéri drôtu a kábla. Štvrťročne kontrolujte svorky ohrievača, či nie sú uvoľnené a horúce miesta. Termočlánky preventívne vymieňajte každých 12–18 mesiacov – náklady na termočlánok sú triviálne v porovnaní so šrotom generovaným jedinou teplotnou zónou, ktorá sa vymkne kontrole na linke XLPE.

Servis pohonu a prevodovky

Prevodovky extrudérov pracujú pri vysokom, cyklickom zaťažení krútiaceho momentu. Dodržiavajte intervaly výmeny prevodového oleja špecifikované výrobcom OEM, zvyčajne každých 4 000 – 8 000 hodín prevádzky. Analýza vibrácií na prevodovke dvakrát za rok identifikuje opotrebovanie ložísk pred katastrofickým zlyhaním. Porucha prevodovky na vysokorýchlostnej linke extrudéra drôtov a káblov spôsobuje hodiny až dni neplánovaných odstávok a potenciálne poškodenie hriadeľa závitovky.

Kalibrácia meradla a overenie testeru iskry

Laserové meradlá priemeru vyžadujú kalibráciu voči sledovaným referenčným cieľom mesačne. Na začiatku každej výrobnej zmeny musia byť testery iskier overené proti známemu umelému defektu (kontrolovaná malá dierka v izolácii). Nekalibrovaný tester iskier, ktorý prehliadne skutočné poruchy, je nebezpečnejší ako žiadny tester, pretože vytvára falošnú dôveru v kvalitu produktu pri preprave chybného kábla.

Kvalita chladiacej vody

Chladiaca voda v priebehu času akumuluje biologický rast, usadeniny vodného kameňa a extrahovateľné plastifikátory. Biologické znečistenie vo vnútri chladiaceho žľabu môže kontaminovať povrch kábla organickými usadeninami, ktoré sa prejavujú ako povrchové pruhy alebo poruchy adhézie. Udržujte vodivosť vody, pH a úrovne biocídu v rámci špecifikácie. Dokončite cykly vypúšťania a čistenia v systéme žľabov štvrťročne alebo častejšie na potrubiach z PVC, kde je extrakcia zmäkčovadla do vody vysoká.

Špecifikácia skrutiek a hlavne pre rôzne zmesi káblov

Skrutka a valec sú mechanicky najkritickejšími komponentmi v akomkoľvek extrudéri drôtov a káblov. Ich geometria, metalurgia a povrchová úprava určujú výkon, homogenitu zmesi, tlakovú stabilitu a životnosť. Špecifikácia správnej skrutky pre cieľovú skupinu zmesí nie je voliteľná – použitie skrutky z PVC na zmes XLPE alebo zmes LSZH spôsobí problémy s kvalitou, ktoré sa nedajú vyriešiť úpravou teplotných alebo rýchlostných profilov.

Odporúčané špecifikácie závitovky a valca podľa skupiny zlúčenín pre aplikácie extrudérov drôtov a káblov
Zlúčenina L/D pomer Kompresný pomer Podšívka hlavne Skrutkový povrch Rozsah teplôt procesu
PVC 20:1 až 25:1 2,5–3,0:1 Štandardné bimetalické Chrómované, leštené 150 až 190 °C
XLPE 25:1 až 30:1 2,0–2,5:1 Štandardné bimetalické Zliatina upravená nitridom 200 až 220 °C
LSZH/HFFR 25:1 až 36:1 2,0–2,8:1 Bimetalický materiál s vysokým opotrebovaním (60 HRC min) Kalená vysokolegovaná oceľ 180 až 210 °C
TPU/TPE 20:1 až 24:1 2,5–3,5:1 Štandardné bimetalické Nitridovo upravené 190 až 220 °C
FEP/ETFE 20:1 až 24:1 3,0 – 4,0:1 potiahnuté PTFE alebo zliatina niklu Zliatina niklu 340 až 380 °C

Pomer L/D (dĺžka k priemeru) je jedným z najdiskutovanejších parametrov v špecifikácii extrudéra drôtu a kábla. Dlhšie skrutky poskytujú dlhší čas zotrvania na tavenie a homogenizáciu, čo je výhodné pre zložité zlúčeniny, ako je LSZH s 50–65% obsahom plniva. Dlhšie skrutky však tiež zvyšujú príkon šmykového tepla, čo môže spôsobiť predčasné zosieťovanie v XLPE alebo degradáciu v tepelne citlivom PVC. Niektorí dodávatelia ponúkajú skrutky s L/D 36:1 špeciálne pre aplikácie fyzického penenia, kde je kritické presné miešanie a tavenie materiálu. Správna voľba vždy závisí od konkrétnej spracovávanej zlúčeniny, nie od jediného univerzálneho odporúčania.

v